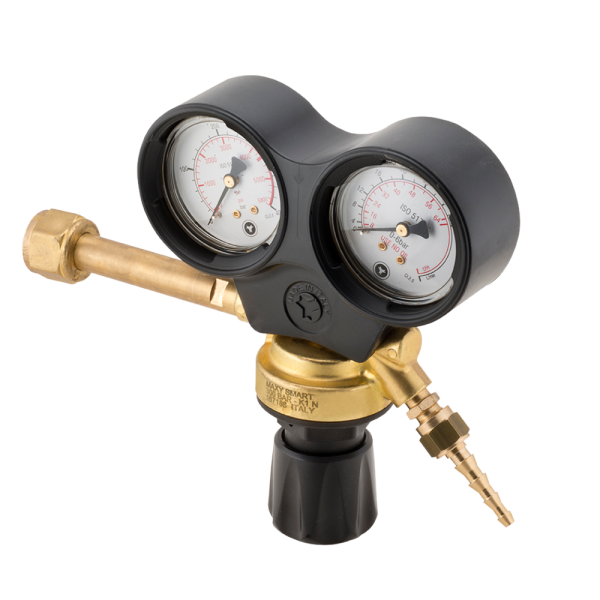
| Content | RIDUTTORE OXYTURBO MAXYSMART CO2 C/CUFFIA DOPPIA 200 BAR
Il riduttore Oxyturbo Maxysmart CO2 C/Cuffia Doppia 200 bar è un dispositivo di livello professionale avanzato.
Questo riduttore di pressione è sviluppato appositamente per soddisfare le esigenze dei tecnici più esigenti nei settori della saldatura e dell'impiantistica industriale. Infatti, il mercato richiede strumenti sempre più performanti, affidabili e sicuri durante i cicli di lavoro continui e gravosi. Di conseguenza, i progettisti hanno concentrato i propri sforzi per unire l'ergonomia alle massime prestazioni tecnologiche disponibili.
Per quanto riguarda l'aspetto strutturale, il dispositivo si distingue immediatamente per un nuovo design del corpo. Questa geometria è stata studiata per ottimizzare la fluidodinamica interna del gas. Allo stesso tempo, la struttura viene abbinata a un innovativo coperchio in polimero ad alta resistenza meccanica. Grazie a questa specifica scelta dei materiali, lo strumento risulta notevolmente più leggero rispetto ai modelli tradizionali in metallo pieno. Malgrado questa riduzione di peso, il riduttore mantiene comunque inalterata una sicurezza di altissimo livello e resiste alle sollecitazioni d'officina.
Oltre a ciò, l'innovazione tecnologica applicata alla camera di compensazione garantisce prestazioni eccezionali. Il flusso del gas rimane perfettamente costante nel tempo, anche quando la pressione della bombola diminuisce sensibilmente. Per questa ragione, l'apparecchio integra manometri da Ø 63 mm ad alta visibilità, ideali per una lettura rapida dei valori di esercizio. Inoltre, per salvaguardare questi delicati strumenti di misura, è presente una doppia cuffia di protezione in gomma anti-urto contro gli impatti accidentali.
Un altro grande punto di forza di questa versione è l'iniettore extra-lungo da 110 mm. Questo componente è inserito appositamente per ottimizzare il flusso di anidride carbonica. Grazie alla sua lunghezza maggiorata, infatti, il sistema contrasta efficacemente il calo termico generato dall'espansione del fluido. Di conseguenza, si riducono drasticamente i rischi di congelamento del riduttore durante le erogazioni prolungate ad alta portata.
Infine, in merito alle connessioni e alla praticità sul campo, l'attacco di uscita standard G1/4 è integrato direttamente sul corpo. Questo filetto standardizzato permette una compatibilità immediata e senza alcuna complicazione con le torce e con le principali saldatrici presenti sul mercato. Pertanto, l'operatore può collegare il riduttore in pochi istanti e iniziare subito le lavorazioni, ottenendo una massima efficienza produttiva e la totale rispondenza alla norma EN ISO 2503.
Vantaggi Operativi
L'integrazione dell'iniettore extra-lungo da 110 mm risolve innanzitutto un problema tipico e fastidioso dell'anidride carbonica. Infatti, questo componente specifico contrasta attivamente lo sbalzo termico distruttivo durante l'espansione del fluido. Di conseguenza, il flusso del gas non si interrompe mai e rimane fluido. Inoltre, il corpo alleggerito riduce sensibilmente lo stress meccanico sulle valvole della bombola ricaricabile. Questo fattore facilita anche lo spostamento delle bombole mobili all'interno dell'officina. Ciononostante, la stabilità strutturale del riduttore rimane ai massimi livelli della categoria. Per questa ragione, la doppia cuffia protettiva in gomma evita la rottura accidentale dei manometri da 63mm. L'investimento iniziale dura così molto più a lungo nel tempo. In conclusione, ridurrai drasticamente i costi di manutenzione ordinaria e azzererai i fastidiosi tempi di fermo macchina.
SPECIFICHE TECNICHE
- Linea: MaxySmart
- Produttore: Oxyturbo
- Codice Prodotto: 245200.03
- Gas di utilizzo: CO2 (Anidride Carbonica) per saldatura MIG/MAG
- Pressione massima d'ingresso (P1): 200 bar
- Pressione di esercizio in uscita (P2): 4 bar
- Classe di regolazione K: 1
- Caratteristiche di protezione: Doppia cuffia ammortizzante e manometri da 63mm
- Componenti speciali: Iniettore con lunghezza L=110 mm
- Attacco d'uscita: G1/4
-
Peso complessivo: 1 kg
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. | Le nuove torce a filo TMAX 300 HD hanno un'angolo di curvatura per un più facile scorrimento del filo, e quindi un bagno di saldatura più omogeneo.
La capacità di dissipazione del calore è migliorata e quindi questa nuova torcia a filo TMAX 300 HD migliora la durata dei ricambi. La maneggevolezza è ottimizzata in tutte le posizioni di saldatura.
L'attacco standard corrisponde a quello Euro. Le parti che compongono la torcia TMAX 300 HD sono:
Impugnatura
Isolante (in bianco) e inserto filettato per la guida del filo (in giallo)
Ugello per il gas di protezione
Pattino di contatto fra alimentazione elettrica e filo (guidafilo)
Bocchello di alimentazione del gas di protezione
In alcuni casi la torcia ha un circuito di refrigerazione alimentato con acqua.
Chiedere per email uno spaccato con i codici delle parti che compongono la torcia TMX 300 HD da metri 3 Cod. MA 6275 - Il procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo). La saldatura MIG/MAG, come tutti i procedimenti a filo continuo, è un procedimento derivato dall'arco sommerso, ma, nei confronti quest'ultimo, ha il vantaggio che l'operatore può tenere l'arco sotto osservazione diretta, quindi può controllare l'esecuzione della saldatura come nei procedimenti a elettrodo (elettrodo rivestito e TIG), altri vantaggi nei confronti dell'arco sommerso sono la mancata formazione di scoria e la possibilità di saldare anche in posizioni non piane.
Usare per la saldatura su Acciai al Carbonio, le nuove miscele HP1 chiedete le quotazioni delle nostre bombole in noleggio. | Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Spot e puntatrice DECA SW100
Regola automaticamente i parametri di saldatura in base all'utensile selezionato e allo spessore da saldare. Lo strumento digitale permette la regolazione dei parametri passo-passo. Il tasto "STORE" memorizza i parametri di saldatura.
Saldatrice multifunzione a resistenza.
- "MICROPROCESSORE" per la gestione dei parametri di saldatura
- a) REGOLAZIONE SINERGICA Regola automaticamente i parametri di saldatura in base all’utensile selezionato ed allo spessore da saldare.
- b) Regolazione personalizzabile del tempo e della corrente di lavoro.
- c) Strumento digitale per la regolazione fine.
- d) Utilizzo contemporaneo di una pinza puntatrice ed uno studder allo scopo eliminare i tempi di cambio utensile.
- "PULSE" Puntatura a punto singolo e punto singolo pulsato per lamiere ad alto limite di snervamento e lamiere zincate.
- "SURE SPOT" La Compensazione automatica assicura l’uniformità di tutti i punti di saldatura.
- Dotazione
- Pinza pneumatica con bracci da 120mm
- Pistola studder
- Carrello
- Braccio reggi cavi
| I Kit professionali per saldatura Turbo Set 200:
Sono il termine di confronto su scala internazionale per chi propone set di saldatura autogena con bombola d'ossigeno gas e cartuccia gas non ricaricabili. li tutto contenuto in un elegante carrello metallico dalle piccole dimensioni che ne permette un facile e e pratico trasporto grazie anche ai dispositivi di bloccaggio delle bombole.
I Turbo Set sono compatti, potenti, performanti e consentono all'installatore una saldatura professionale dimostrandosi particolarmente adatti a lavori d'idraulica condizionamento refrigerazione e brasatura dolce.
La sicurezza del prodotto è garantita da 4 valvole antiritorno di fiamma a doppia protezione posizionate nel corpo cannello ed internamente al riduttore ed al rubinetto.
Completano la gamma numerosi accessori, metalli d'apporto e ricambi per rendere il lavoro sempre più facile.
- La bombola ossigeno da 110 bar, la bombola MAP//PRO, le cartucce Turbo Gas, Maxy Gas e Propan/Butan garantiscono una buona autonomia, una assoluta sicurezza e facilità di utilizzo.
Impugnatura brevettata
Il Turbo Set 200 di nuova concezione e design, integra nel corpo le valvole di non ritorno a doppia protezione per ossigeno e gas.
La cura nei dettagli
Il Turbo Set 200 è molto compatto: 27 cm di altezza, un'inclinazione di 30° per evitare il ribaltamento, squadrette di fissaggio per le bombole usa e getta.
Il Turbo Set 200 è equipaggiato con:
- bombola OXYGEN da 1 lt 110 bar
- bombola Map//Pro 400 g CGA600
- riduttori MIGNON ossigeno e gas con un manometro con valvole antiritorno a doppia protezione
- impugnatura con rubinetti di regolazione - valvole di non ritorno ossigeno e gas - lancia e punta 160 lt
- tubi raccordati da 2 m
- set di 4 punte 63-100-250-315 lt
- occhiali di protezione - chiave multiuso - accenditore - metallo d'apporto con disossidante
CONSUMO DI GAS (regolazione con punta da 160 lt)
117 g/h
DURATA BOMBOLA O2
0,30
DURATA BOMBOLA MAP//PRO
3,40 h | SEZIONE TECNICA:
Gli acciai inox (o acciai inossidabili) sono leghe di ferro caratterizzate, oltre alle proprietà meccaniche tipiche degli acciaial carbonio, da una notevole resistenza alla corrosione, specie in aria umida o in acqua dolce.
Tale capacità di resistere alla corrosione è dovuta alla presenza di elementi di lega, principalmente cromo, in grado di passivarsi, cioè di ricoprirsi di uno strato di ossidi sottile e aderente, praticamente invisibile, di spessore pari a pochi strati atomici (dell'ordine dei 3-5 × 10⁻⁷ mm), che protegge il metallo, o la lega, sottostante dall'azione degli agenti chimici esterni.
Gli acciai inossidabili sono caratterizzati da un tenore di carbonio generalmente inferiore al 1,2%. Il contenuto minimo di cromo "libero", ossia non combinato con il carbonio, si aggira tra l'11-12% per poter avere formazione dello strato di ossido "passivante" continuo, protettivo nei confronti dalla corrosione. Il cromo nella lega, infatti, combinandosi con il carbonio, può formare carburi di cromo, che limitano la disponibilità di tali elemento di lega a formare ossidi e, quindi, di passivarsi.
SEZIONE COMMERCIALE:
Elettrodi per la saldatura dell'acciaio inossidabile 316L rivestimento basico AWS A 5.4 E316L-15 con deposito austenitico al molibdeno con tenore di ferrite a basso contenuto di C (carbonio). Rivestimento insensibile all'umidità. Fusione dolce ed arco stabile esente da spruzzi, scoria facilmente asportabile e cordone molto estetico. Ottima resistenza alla corrosione sottoforma di soluzioni di gas (850°C): acido acetico,benzolo citrico, acido nitrico, acido solforico, acido fosforico. Eccellente resistenza alla corrosione marina. Temperatura di esercizio da -120°C a + 350°C
Peso di ogni pacco Kg. 5 (ordine minimo) |




Recensioni
Ancora non ci sono recensioni.