| Description | Il riduttore professionale Oxyturbo Maxysmart Argon 10Bar è lo strumento ideale per l'erogazione ad alta portata nella saldatura industriale e pesante. Progettato per l'utilizzo gravoso in Classe K 3, si distingue per la straordinaria capacità di erogazione e la grande praticità d'uso. Vanta una camera di compensazione maggiorata per gestire flussi intensivi e fornisce una pressione in uscita potenziata fino a 10 bar con una portata di 30 m³/h. Equipaggiato con due manometri da Ø 63 mm, doppia cuffia rinforzata e uscita G1/4, assicura la massima stabilità operativa senza rischi di congelamento del fluido. | Ossigeno industriale in pacchi da 16 bombole per il taglio Laser
Fornitori di gas industriali, Tecnici ed alimentari per Roma e Provincia | ACCIAIO INOX A RIVESTIMENTO BASICO
Consultarci per email o sulle informazioni alla sezione "l'esperto risponde", se avete dei dubbi.
Il prezzo indicato si intende per ogni pacco da Kg.5 (ordine minimo) |
Applicazioni: Aria condizionata, refrigerazione, idraulici-installatori, industria elettrica.
Condizioni d’uso: Lega brasante a base argento con ottime caratteristiche di fluidità, capillarità e resistenza meccanica. Utilizzata per giunti in acciaio, rame, leghe di rame, nichel, leghe di nichel
Formati: Filo, barretta, nastro, anello, preformato, polvere
| Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI
Alimentazione trifase 230/400 V | Ogni nostro prodotto è pensato e realizzato per resistere alle più impegnative condizioni di lavoro e mantenere la sua piena efficienza operativa. La superiore affidabilità, e quindi la maggiore durata nel tempo, scaturisce da una precisa serie di scelte progettuali, dalla selezione accurata dei materiali e da specifiche procedure produttive, destinate a renderne più robusta la struttura e salvaguardare i punti critici. All'interno di questa logica i collaudi sono fondamentali. Ogni prodotto è collaudato secondo precisi parametri di verifica. |
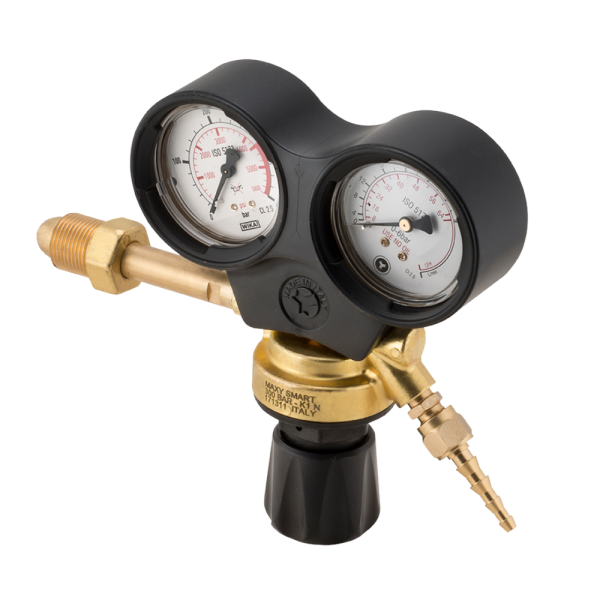
| Content | RIDUTTORE OXYTURBO MAXYSMART ARGON 10BAR C/CUFFIA DOPPIA 200 BAR
Il riduttore Oxyturbo Maxysmart Argon 10Bar C/Cuffia Doppia 200 bar è un dispositivo di livello professionale avanzato.
Questo riduttore di pressione è sviluppato appositamente per soddisfare le esigenze dei tecnici più esigenti nei settori della saldatura pesante e dell'impiantistica industriale ad alta erogazione. Infatti, il mercato richiede strumenti sempre più performanti, affidabili e capaci di sostenere portate elevate durante i cicli di lavoro industriali e gravosi. Di conseguenza, i progettisti hanno concentrato i propri sforzi per unire l'ergonomia a una straordinaria capacità di erogazione gassosa.
Per quanto riguarda l'aspetto strutturale, il dispositivo si distingue immediatamente per un nuovo design del corpo. Questa geometria è stata studiata per massimizzare i passaggi interni e garantire una Classe K pari a 3. Allo stesso tempo, la struttura viene abbinata a un innovativo coperchio in polimero ad alta resistenza meccanica. Grazie a questa specifica scelta dei materiali, lo strumento risulta notevolmente più leggero rispetto ai pesanti riduttori di tipo industriale vecchio stile. Malgrado questa riduzione di peso, il riduttore mantiene comunque inalterata una sicurezza di altissimo livello e resiste alle sollecitazioni d'officina.
Oltre a ciò, l'innovazione tecnologica applicata alla camera di compensazione di grandi dimensioni garantisce prestazioni eccezionali. Il flusso del gas rimane perfettamente costante nel tempo, assicurando una generosa portata nominale di ben 30 m³/h. Per questa ragione, l'apparecchio integra manometri da Ø 63 mm ad alta visibilità con scala maggiorata, ideali per una lettura rapida della pressione d'esercizio fino a 10 bar. Inoltre, per salvaguardare questi delicati strumenti di misura, è presente una doppia cuffia di protezione in gomma anti-urto contro gli impatti accidentali.
Un altro grande punto di forza di questa versione è l'iniettore extra-lungo da 110 mm. Questo componente è inserito appositamente per gestire l'elevata espansione dell'Argon ad alta pressione. Grazie alla sua lunghezza maggiorata, infatti, il sistema contrasta efficacemente il brusco calo termico generato dalla portata di 30 m³/h. Di conseguenza, si riducono drasticamente i rischi di instabilità del flusso o congelamento del riduttore durante le erogazioni prolungate e continue.
Infine, in merito alle connessioni e alla praticità sul campo, l'attacco di uscita standard G1/4 è integrato direttamente sul corpo. Questo filetto standardizzato permette una compatibilità immediata e senza alcuna complicazione con le rampe di distribuzione, i flussimetri industriali e le principali saldatrici ad alto amperaggio. Pertanto, l'operatore può collegare il riduttore in pochi istanti e iniziare subito le lavorazioni, ottenendo una massima efficienza produttiva e la totale rispondenza alla norma EN ISO 2503.
Vantaggi Operativi
La straordinaria portata nominale di ben 30 m³/h supporta innanzitutto le applicazioni industriali più severe. Per esempio, questo modello è l'alleato ideale per torce ad alto amperaggio o per impianti moderni di automazione robotizzata. Il sistema non soffre mai di cali di pressione improvvisi. Inoltre, grazie alla rigorosa certificazione in Classe K 3, l'erogazione si mantiene lineare da inizio a fine bombola. La pressione regolabile fino a 10 bar permette in aggiunta di gestire linee di distribuzione secondarie con assoluta precisione. Troviamo poi l'iniettore da 110 mm ottimizzato per la fluidodinamica dei grandi volumi. Di conseguenza, esso previene le turbolenze gassose all'uscita dell'ugello. Scegliere questo riduttore significa investire in potenza pura. In conclusione, proteggerete i vostri manometri da 63mm e azzererete gli scarti di produzione.
SPECIFICHE TECNICHE
- Linea: MaxySmart
- Produttore: Oxyturbo
- Codice Prodotto: 246200.10
- Gas di utilizzo: Argon / Miscele per lavorazioni pesanti e automazione
- Pressione massima d'ingresso (P1): 200 bar
- Pressione di esercizio in uscita (P2): 10 bar
- Portata nominale massima (Q1): 30 m³/h
- Classe di regolazione K: 3
- Sistemi di protezione: Doppia cuffia rinforzata e coperchio polimerico anti-shock
- Componenti inclusi: Manometri industriali da Ø 63mm e iniettore L=110 mm
- Filettatura d'uscita: G1/4
-
Peso effettivo: 1 kg
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. | | SEZIONE TECNICA:
Gli acciai inox (o acciai inossidabili) sono leghe di ferro caratterizzate, oltre alle proprietà meccaniche tipiche degli acciaial carbonio, da una notevole resistenza alla corrosione, specie in aria umida o in acqua dolce.
Tale capacità di resistere alla corrosione è dovuta alla presenza di elementi di lega, principalmente cromo, in grado di passivarsi, cioè di ricoprirsi di uno strato di ossidi sottile e aderente, praticamente invisibile, di spessore pari a pochi strati atomici (dell'ordine dei 3-5 × 10⁻⁷ mm), che protegge il metallo, o la lega, sottostante dall'azione degli agenti chimici esterni.
Gli acciai inossidabili sono caratterizzati da un tenore di carbonio generalmente inferiore al 1,2%. Il contenuto minimo di cromo "libero", ossia non combinato con il carbonio, si aggira tra l'11-12% per poter avere formazione dello strato di ossido "passivante" continuo, protettivo nei confronti dalla corrosione. Il cromo nella lega, infatti, combinandosi con il carbonio, può formare carburi di cromo, che limitano la disponibilità di tali elemento di lega a formare ossidi e, quindi, di passivarsi.
SEZIONE COMMERCIALE:
Elettrodi per la saldatura dell'acciaio inossidabile 316L rivestimento basico AWS A 5.4 E316L-15 con deposito austenitico al molibdeno con tenore di ferrite a basso contenuto di C (carbonio). Rivestimento insensibile all'umidità. Fusione dolce ed arco stabile esente da spruzzi, scoria facilmente asportabile e cordone molto estetico. Ottima resistenza alla corrosione sottoforma di soluzioni di gas (850°C): acido acetico,benzolo citrico, acido nitrico, acido solforico, acido fosforico. Eccellente resistenza alla corrosione marina. Temperatura di esercizio da -120°C a + 350°C
Peso di ogni pacco Kg. 5 (ordine minimo) |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| Riduttore di pressione per acetilene conforme alle norme EN ISO 2503 massima sicurezza e resistenza
Maxy
Riduttore di pressione per acetilene professionale e dai costi contenuti. Progettato e costruito per garantire un accurato e sicuro utilizzo dei gas.
Utilizzo
Ideale per equipaggiare unità di saldatura MIG/MAG-TIG, dove si richiedono robustezza ed elevata stabilità di erogazione. Realizzato per pressioni intermedie, consente un elevato risparmio di gas nella versione CO2.
Precisi, robusti, affidabili
Questi riduttori di pressione per acetilene consentono un'elevatissima affidabilità con soluzioni interne che garantiscono la praticità d'uso e la funzionalità alle massime erogazioni.
Caratteristiche tecniche:
Ossigeno:
K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h
Riduttore di pressione per Acetilene:
K classe riduttore 2 - P2 pressione di esercizio <1,5 bar - Q1 erogazione tipo 5 m³/h
Propano:
K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo 5 m³/h
Azoto:
K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h
CO2 - Argon - Mix:
K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo <1,5 m³/h
ATTACCO LATERALE
COMANDO VERTICALE
MANOMETRI Ø 63 |




Recensioni
Ancora non ci sono recensioni.