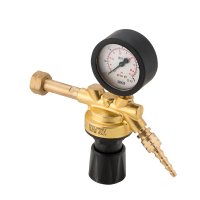
| Content | RIDUTTORE OXYTURBO MAXYSMART PROPANO CON CUFFIA
Il riduttore Oxyturbo Maxysmart Propano con Cuffia si posiziona come lo strumento di riferimento per i professionisti che necessitano di un'erogazione stabile e sicura di gas GPL/Propano. Questo modello è specificamente ingegnerizzato per alimentare i singoli bruciatori industriali, cannelli per guaine bituminose e applicazioni di riscaldamento medio-alte. Nei processi di riscaldamento termico, la precisione assoluta del flusso è un parametro fondamentale per ottenere una diffusione omogenea del calore, garantendo la massima efficienza energetica e consumi ridotti.
Innanzitutto, è essenziale notare la leggerezza strutturale di questa gamma: il peso di solo 1 kg riduce l'affaticamento durante i movimenti manuali, grazie al coperchio in polimero tecnico ad alta resistenza. Questa specifica versione monta al suo interno il dispositivo a capsula integrata munita di filtro, studiato appositamente per trattenere le impurità oleose tipiche del propano, salvaguardando i componenti sensibili e garantendo la piena conformità con la norma EN ISO 2503.
Allo stesso tempo, la struttura garantisce una robustezza capace di sostenere pressioni in ingresso (P1) fino a 25 bar, erogando una pressione fissa di uscita (P2) pari a 4 bar. Il sistema lavora senza alcuna fluttuazione anche durante utilizzi continuativi e prolungati, assicurando una portata massima (Q1) di 15 m³/h.
In merito alla sicurezza operativa, l'unità è dotata di una cuffia di protezione per preservare l'integrità dei manometri durante lo stoccaggio o il trasporto in cantiere. Oltre a ciò, la manopola ergonomica di nuova concezione consente una regolazione fluida, mentre il riconoscimento del gas è istantaneo grazie al bollino arancione inferiore. Scegliere questo riduttore significa puntare su un prodotto leggero, economico ed estremamente versatile.
Vantaggi Operativi
La straordinaria combinazione tra una portata di 15 m³/h e la stabilità strutturale permette innanzitutto di affrontare lavori di termoretrazione o brasatura pesante con estrema disinvoltura. Per esempio, questo modello si rivela l'alleato ideale per i professionisti delle coperture edili, dell'idraulica e dell'impiantistica industriale. Inoltre, la fluidodinamica interna è stata progettata per compensare lo svuotamento progressivo della bombola, riducendo i rischi di congelamento del gas. Di conseguenza, l'operatore non subirà mai interruzioni forzate. Scegliere la gamma Maxysmart significa ottimizzare i tempi di lavoro e azzerare i costi di manutenzione straordinaria.
SPECIFICHE TECNICHE:
- Linea: MaxySmart
- Produttore: Oxyturbo
- Codice Prodotto: 242350.03
- Pressione massima ingresso (P1): 25 bar
- Pressione massima uscita (P2): 4 bar
- Portata massima (Q1): 15 m³/h
- Classe di appartenenza (Classe K): 1
- Raccordo di Uscita: G3/8
- Peso Complessivo: 1 kg
- Sicurezza: Cuffia antiurto e capsula filtro interna
- Standard di riferimento: Costruito in totale ottemperanza alla norma EN ISO 2503
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. | Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. | La Torcia a filo Ergoplus 36 metri 4 con raffreddamento ad aria, è ideale per lavori medio impegnativi su saldatrici a filo fino a 350 A e per fili fino a mm. 1,2 - 1,6
Si possono usare con questa torcia normalmente fili pieni, l'attacco posteriore della torcia è lo standard EURO. Siamo in grado di fornirvi la gamma completa della ricambistica di questa torcia, dagli ugelli esterni cromati, ai diffusori gas, alle punte guidafilo, alle guaine metalliche.
La Torcia a filo Ergoplus 36 metri 4 raffreddata ad aria, è la torcia ideale per medi lavori di carpenteria e in manutenzione. La torcia è corredata di guaina metallica, se necessitano saldature con filo di Alluminio si consiglia di sostituire la guaina metallica con una in Teflon o materiale plastico per evitare problemi di rottura del filo di Alluminio.
La Torcia a filo Ergoplus 36 nasce con attacco posteriore modello Euro, ma possiamo fornirla con ogni genere di attacco o adattatore, tipo Tweco, Miller, Lincoln.
Le Torcia a filo Ergoplus 36 possono essere fornite con lunghezze da metri 3 ( cod. MA 7446) da metri 5 (cod. MA 7448) - Scegliere la torcia più idonea, rammentando che la lunghezza della torcia deve essere rapportata alle caratteristiche del trainafilo della saldatrice e al filo utilizzato, per evitare problematiche sulla relativa scheda di controllo.
Siamo inoltre in grado di fornirvi tutta la ricambistica per queste torce ed il gas di protezione per saldare Acciaio al Carbonio, Alluminio ed Acciaio inox, chiedeteci informazioni tecniche alla nostra email info.salfer@virgilio.it
La torcia per saldatura a filo Ergoplus 36 metri 4 per saldature MIG/ MAG con attacco Euro, ideale per saldare fili pieni ramati per Acciaio al Carbonio o Acciaio Inox da 0,8 a 1,2
Raffreddamento ad aria, l'attacco di tipo Euro la rende adattabile ad ogni saldatrice in commercio costruita negli ultimi 10 anni
La torcia per saldatura a filo Ergoplus 36 con attacco Euro si usa con un gas di protezione che generalmente è Argon puro o Miscela di Argon e anidride carbonica, o ossigeno, in base al materiale che si sta saldando. Richiedeteci la tabella dei gas più idonei per il vostro tipo di giunzione (salfershop.com) | I riduttori di pressione per Ossigeno MAXY Smart sono estremamente affidabili e dai costi contenuti, progettati e costruiti in totale conformità alla norma EN ISO 2503 per garantire un accurato e sicuro utilizzo dei gas anche alle basse pressioni. Questi riduttori di pressione per ossigeno dotati di valvola di scarico automatico delle sovrapressioni e di filtro in bronzo sinterizzato in ingresso alla capsula integrata. La regolazione della pressione è estremamente lineare e morbida grazie a una nuova manopola ergonomica. Il corpo del riduttore è in ottone, particolarmente curato nel design, decapato per poter durare nel tempo senza ossidazioni. Una struttura molto solida per un riduttore di pressione ossigeno a comando verticale ed attacco laterale, progettato e costruito per garantire un accurato e sicuro utilizzo dei gas. La manopola ergonomica permette al saldatore di regolare la fiamma nel corso delle operazioni di saldatura in modo tale che resti sempre neutra e riducente. Questi riduttori di pressione ossigeno sono particolarmente indicati per utilizzi gravosi di taglio nel settore della demolizione e nella siderurgia. Maxy Smart
Utilizzo Realizzato per pressioni intermedie, consente un elevato risparmio di gas nella versione CO2.
Precisi, robusti, affidabili Questi riduttori di pressione ossigeno consentono un'elevatissima affidabilità con soluzioni interne che garantiscono la praticità d'uso e la funzionalità alle massime erogazioni.
Caratteristiche tecniche: Ossigeno: K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h Acetilene:K classe riduttore 2 - P2 pressione di esercizio <1,5 bar - Q1 erogazione tipo 5 m³/h Propano: K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo 5 m³/h Azoto: K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h CO2 - Argon - Mix: K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo <1,5 m³/h ATTACCO LATERALE COMANDO VERTICALE MANOMETRI Ø 63 USCITA ⅜ " Gas
Tutti i nostri riduttori per ossigeno hanno superato con successo la prova di incendiabilità prevista dalla norma ISO 2503
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice Decamig 520 SD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
|


Recensioni
Ancora non ci sono recensioni.