| Content | SALDATRICE INVERTER MULTIPROCESSO JASIC MIG350C N2SD2 - LINEA EVO20
La saldatrice inverter trifase Jasic Evo20 MIG350C N2SD2 ridefinisce completamente gli standard della saldatura professionale multiprocesso.
Questo dispositivo non è un semplice generatore per l'unione dei metalli. Al contrario, rappresenta un concentrato tecnologico di ultima generazione progettato per superare le prestazioni dei sistemi industriali tradizionali. Grazie alla gestione combinata di microprocessori DSP + ARM, l'operatore ottiene una regolazione dell'arco in tempo reale estremamente accurata. Di conseguenza, ogni sessione di lavoro diventa immediata, fluida e priva di imperfezioni estetiche o strutturali.
La macchina si distingue per un design compatto ed ergonomico montato su un trolley integrato con ruote maggiorate e vano porta-bombola. Allo stesso modo, l'estetica moderna e la scocca rinforzata nascono per resistere agli impieghi più severi nei cantieri e nelle officine di carpenteria pesante. Per di più, la Jasic Evo20 MIG350C N2SD2 offre prestazioni superiori alla concorrenza grazie al suo trasferimento goccia raffinato con controllo preciso dell'onda. In aggiunta, questo sistema riduce drasticamente gli spruzzi durante la fusione. Tuttavia, non è solo la pulizia del bagno a fare la differenza. L'innovativo innesco arco migliorato garantisce infatti un incremento del +60% nel tasso di successo iniziale con una stabilizzazione ultra rapida. Infine, la tecnologia Anti-Ball elimina la formazione della goccia sulla punta del filo alla fine della saldatura, assicurando così una riaccensione successiva sempre perfetta.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore cambia radicalmente con l'utilizzo di questo sistema multiprocesso. In primo luogo, la facilità d'uso è garantita dal display digitale inclinato a 45° ClearVision. Pertanto, lo schermo offre un'altissima visibilità e una lettura perfetta dei parametri in qualsiasi orientamento o condizione di luce ambientale. Inoltre, la macchina include una modalità sinergica per un settaggio semplificato dei parametri in base al materiale e al diametro del filo. Allo stesso modo, l'operatore esperto può attivare la modalità Welding Engineer per una personalizzazione avanzata e millimetrica di ogni singola variante del cordone.
In aggiunta, la Funzione Spot Assistito permette di eseguire punti uniformi su materiali estremamente sottili fino a 0,5 mm. Per di più, questo meccanismo assicura un controllo totale del tempo d'arco senza rischiare fastidiose forature sulla lamiera. La macchina offre anche una flessibilità operativa senza precedenti per la gestione a distanza. Tuttavia, il controllo non si limita al pannello frontale. Il sistema supporta un controllo completo tramite torcia digitale, comandi sul casco wireless, app mobile o comando remoto anche wireless. Il meccanismo di avanzamento sfrutta un trainafilo integrato Dual-Drive con rulli maggiorati a cambio rapido senza attrezzi. Di conseguenza, l'alimentazione del filo risulta costante e priva di slittamenti. Infine, l'illuminazione LED integrata nel vano bobina e il design anti-pizzicamento facilitano le operazioni di manutenzione anche in ambienti bui.
CARATTERISTICHE TECNICHE
- Linea: Evo20
- Modello: MIG350C N2SD2
- Produttore: Jasic
- Alimentazione: 3~AC380V ± 15% 50/60 Hz
- Processi di saldatura: MIG / TIG / MMA
- Corrente nominale ingresso: 19 A (MIG) | 15 A (TIG) | 20.4 A (MMA)
- Potenza nominale ingresso: 13.1 kVA - 12.31 kW (MIG) | 10.3 kVA - 9.68 kW (TIG) | 14.1 kVA - 13.25 kW (MMA)
- Regolazione corrente uscita: 30~350 A (MIG) | 20~350 A (TIG) | 20~350 A (MMA)
- Regolazione voltaggio uscita: 10~40 V (MIG)
- Velocità trainafilo: 2~24 m/min
- Tensione a vuoto: 76 V
- Ciclo di lavoro nominale: 40% (a 350 A per tutti i processi)
- Regolazioni specifiche MMA: Arc Force (0~100 A) | Hot Start (0~200 A)
- Fattore di potenza: 0.94 cosϕ
- Efficienza: 89%
- Potenza in stand-by: 30 W
- Classe di isolamento: H
- Classe di protezione: IP23S
- Tecnologie integrate: Microprocessori DSP + ARM, Innesco Arco +60%, Tecnologia Anti-Ball, Display 45° ClearVision, Alimentazione filo Dual-Drive, Sinergia intelligente, Welding Engineer, Connettività Wireless, Illuminazione LED vano bobina
- Sistemi di sicurezza: Protezione cortocircuito, Protezione sovracorrente
- Dimensioni (Lunghezza × Larghezza × Altezza): 644 × 977 × 753 mm (con trolley)
- Peso netto: 45.1 kg
- Attacco: 35/50
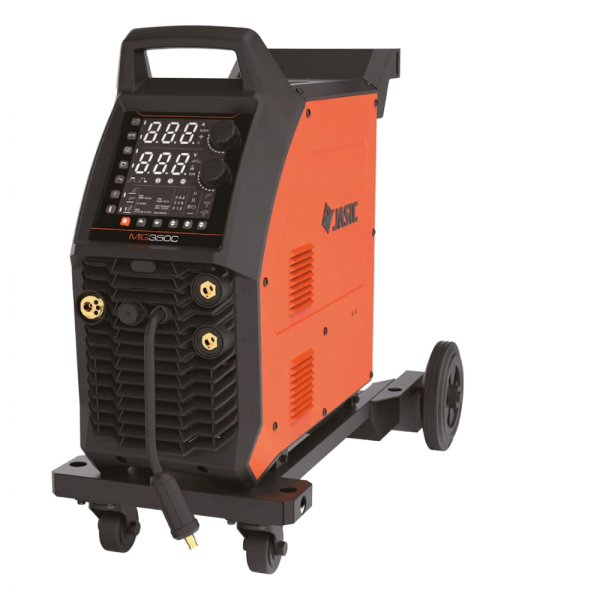
 La Jasic EVO20 MIG350C N2SD2 viene proposta con finiture di alto livello studiate per l'uso industriale pesante e prolungato.
- Carter Esterno: Scocca metallica ultra-robusta con finitura protettiva Arancio Jasic Industrial e inserti in tecnopolimero nero anti-urto. La struttura integra un trolley inferiore con ruote posteriori di grande diametro e ruote anteriori piroettanti. Inoltre, include un ripiano posteriore porta-bombola con catena di sicurezza e una solida maniglia superiore per la movimentazione.
- Pannello Interfaccia: Display digitale oscurato con tecnologia 45° ClearVision ad alta luminosità. In aggiunta, include tasti a membrana impermeabili per la selezione rapida delle modalità (SYN, Memoria JOB, Selezione Gas, Tipo di Filo), due manopole rotative per la regolazione e indicatori LED di allarme diagnostico.
- Vano Trainafilo: Sportello ad apertura laterale con cerniere rinforzate. All'interno si trova il gruppo trainafilo a 4 rulli Dual-Drive con guide colorate e un sistema di illuminazione a LED integrato per la massima visibilità durante il cambio della bobina.
CONFIGURAZIONI DISPONIBILI
Il sistema viene distribuito in una configurazione principale con dotazione di serie completa. Tuttavia, l'ecosistema del prodotto permette l'espansione delle funzionalità tramite dispositivi wireless dedicati.
- Configurazione di Serie (Dotazione inclusa): Questa è la versione base pronta all'uso industriale. Include il corpo macchina Jasic EVO20 MIG350C N2SD2 strutturato su trolley integrato. Nella confezione sono inclusi la Torcia MIG 3mt MB-36 raffreddata ad aria, il Cavo massa 500A 35mm² e 1 pezzo di quick plug gas. Pertanto, rappresenta la scelta ottimale per chi cerca immediatezza operativa nei processi a filo tradizionali.
-
Integrazione Smart Wireless (Accessori opzionali): La macchina è predisposta di fabbrica per la connessione remota avanzata. Di conseguenza, l'operatore può decidere di espandere la configurazione integrando i dispositivi wireless originali. Tra questi spiccano la Maschera Saldatore Smart MASK-SUN9B con comandi a distanza e il Controllo Remoto Senza Fili HRC-02.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE | Le nuove torce a filo TMAX 300 HD hanno un'angolo di curvatura per un più facile scorrimento del filo, e quindi un bagno di saldatura più omogeneo.
La capacità di dissipazione del calore è migliorata e quindi questa nuova torcia a filo TMAX 300 HD migliora la durata dei ricambi. La maneggevolezza è ottimizzata in tutte le posizioni di saldatura.
L'attacco standard corrisponde a quello Euro. Le parti che compongono la torcia TMAX 300 HD sono:
Impugnatura
Isolante (in bianco) e inserto filettato per la guida del filo (in giallo)
Ugello per il gas di protezione
Pattino di contatto fra alimentazione elettrica e filo (guidafilo)
Bocchello di alimentazione del gas di protezione
In alcuni casi la torcia ha un circuito di refrigerazione alimentato con acqua.
Chiedere per email uno spaccato con i codici delle parti che compongono la torcia TMX 300 HD da metri 3 Cod. MA 6275 - Il procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo). La saldatura MIG/MAG, come tutti i procedimenti a filo continuo, è un procedimento derivato dall'arco sommerso, ma, nei confronti quest'ultimo, ha il vantaggio che l'operatore può tenere l'arco sotto osservazione diretta, quindi può controllare l'esecuzione della saldatura come nei procedimenti a elettrodo (elettrodo rivestito e TIG), altri vantaggi nei confronti dell'arco sommerso sono la mancata formazione di scoria e la possibilità di saldare anche in posizioni non piane.
Usare per la saldatura su Acciai al Carbonio, le nuove miscele HP1 chiedete le quotazioni delle nostre bombole in noleggio. | I Kit professionali per saldatura Turbo Set 200:
Sono il termine di confronto su scala internazionale per chi propone set di saldatura autogena con bombola d'ossigeno gas e cartuccia gas non ricaricabili. li tutto contenuto in un elegante carrello metallico dalle piccole dimensioni che ne permette un facile e e pratico trasporto grazie anche ai dispositivi di bloccaggio delle bombole.
I Turbo Set sono compatti, potenti, performanti e consentono all'installatore una saldatura professionale dimostrandosi particolarmente adatti a lavori d'idraulica condizionamento refrigerazione e brasatura dolce.
La sicurezza del prodotto è garantita da 4 valvole antiritorno di fiamma a doppia protezione posizionate nel corpo cannello ed internamente al riduttore ed al rubinetto.
Completano la gamma numerosi accessori, metalli d'apporto e ricambi per rendere il lavoro sempre più facile.
- La bombola ossigeno da 110 bar, la bombola MAP//PRO, le cartucce Turbo Gas, Maxy Gas e Propan/Butan garantiscono una buona autonomia, una assoluta sicurezza e facilità di utilizzo.
Impugnatura brevettata
Il Turbo Set 200 di nuova concezione e design, integra nel corpo le valvole di non ritorno a doppia protezione per ossigeno e gas.
La cura nei dettagli
Il Turbo Set 200 è molto compatto: 27 cm di altezza, un'inclinazione di 30° per evitare il ribaltamento, squadrette di fissaggio per le bombole usa e getta.
Il Turbo Set 200 è equipaggiato con:
- bombola OXYGEN da 1 lt 110 bar
- bombola Map//Pro 400 g CGA600
- riduttori MIGNON ossigeno e gas con un manometro con valvole antiritorno a doppia protezione
- impugnatura con rubinetti di regolazione - valvole di non ritorno ossigeno e gas - lancia e punta 160 lt
- tubi raccordati da 2 m
- set di 4 punte 63-100-250-315 lt
- occhiali di protezione - chiave multiuso - accenditore - metallo d'apporto con disossidante
CONSUMO DI GAS (regolazione con punta da 160 lt)
117 g/h
DURATA BOMBOLA O2
0,30
DURATA BOMBOLA MAP//PRO
3,40 h | La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| Il Gas argon è un elemento chimico estremamente stabile, inodore e insapore. È due volte e mezzo più solubile in acqua dell'azoto, che ha circa la stessa solubilità dell'ossigeno.
Nel 2002 è stato scoperto che l'argon, apparentemente inerte, come il kripton e lo xeno può formare un composto chimico con l'uranio. La sintesi dell'idrofluoruro di argon (HArF) è stata compiuta da ricercatori dell'università di Helsinki nel 2000. È stato descritto anche un altro composto a base di fluoro, altamente instabile, ma la notizia non è stata ancora confermata. Sebbene allo stato attuale non siano documentati altri composti dell'argon, questo elemento può formare clatraticon l'acqua, quando i suoi atomi sono intrappolati in una matrice di molecole d'acqua. Previsioni teoriche e simulazioni al calcolatore hanno trovato alcuni composti di argon che dovrebbero essere stabili, ma non sono ancora note procedure di sintesi per ottenerli. L'argon è usato nell'illuminotecnica, perché non reagisce con il filamento incandescente delle lampadine, nemmeno ad alte temperature, quando l'azoto biatomico diventa instabile. Altri usi: Viene fornito, il gas Argon puro in bombole da litri: 5 - 14 -40- 50 - Pacchi da 16 bombole | La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice Decamig 520 SD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
|




Recensioni
Ancora non ci sono recensioni.