| Content | SALDATRICE INVERTER MULTIPROCESSO JASIC MIG350 N2SE2 - LINEA EVO20
La saldatrice multiprocesso Jasic Evo20 MIG350 N2SE2 ridefinisce gli standard industriali della saldatura professionale ad alta potenza.
Questo dispositivo non è un semplice generatore per la lavorazione dei metalli. Al contrario, rappresenta un concentrato tecnologico progettato per superare le prestazioni dei sistemi di saldatura tradizionali. Infatti, grazie alla sua architettura a Inverter Trifase, l'operatore può gestire applicazioni gravose con la massima efficienza energetica. Di conseguenza, ogni sessione di lavoro diventa immediata e priva di cali di potenza sia in officina sia in cantiere. Inoltre, la macchina si distingue per un Design modulare e una struttura verticale su ruote. Allo stesso modo, l'estetica moderna si sposa con una robustezza strutturale nata per resistere agli impieghi industriali più severi.
Per di più, la Jasic Evo20 MIG350 N2SE2 offre prestazioni superiori alla concorrenza grazie alla gestione a Microprocessori DSP + ARM. Pertanto, questo sistema garantisce una regolazione precisa dell'arco in tempo reale per una stabilità senza precedenti. In aggiunta, la tecnologia di Trasferimento goccia raffinato assicura un controllo millimetrico dell'onda d'urto riducendo drasticamente gli spruzzi. Tuttavia, non è solo la precisione a fare la differenza. Al contrario, il sistema di Innesco arco migliorato garantisce il 60% in più di successo nella riaccensione della torcia. Inoltre, la continuità operativa è supportata anche dalla Tecnologia Anti-Ball, che elimina la formazione della goccia sulla punta del filo. Infine, la Funzione Spot Assistito permette di eseguire punti uniformi e ultra-precisi su materiali sottili fino a 0,5 mm.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore professionista cambia radicalmente con l'utilizzo di questo sistema multiprocesso. In primo luogo, la facilità d'uso è garantita dalla Modalità sinergica che semplifica l'impostazione dei parametri di saldatura. Pertanto, l'operatore imposta lo spessore e la macchina calcola automaticamente la configurazione ideale. Inoltre, gli utenti più esperti possono sfruttare la modalità Welding Engineer per una personalizzazione avanzata di ogni singolo parametro. L'interfaccia 45° ClearVision, allo stesso modo, permette una lettura perfetta dei dati digitali ad alta visibilità da qualsiasi angolazione. Di conseguenza, il controllo dei flussi operativi risulta sempre impeccabile, chiaro e sotto controllo in ogni momento.
In aggiunta, l'Ecosistema di controllo remoto flessibile espande le modalità operative dell'impianto. Questo sistema permette di gestire la macchina tramite torcia digitale, comandi sul casco wireless, app mobile o telecomando. Per di più, il Gruppo raffreddamento LC-60 ad acqua protegge la torcia MB-501 dai surriscaldamenti durante i cicli di lavoro prolungati. Il trainafilo EVO20 (DWF-22), tuttavia, adotta un meccanismo avanzato di alimentazione a 4 rulli per un avanzamento del filo fluido e costante. La sicurezza, allo stesso modo, è prioritaria nel design costruttivo di questo generatore. Infatti, i sistemi di Protezione cortocircuito e sovracorrente salvaguardano i componenti interni da sbalzi di tensione nocivi. Infine, la presenza di 10 slot memoria lavoro e di una porta USB Type-C permette di salvare i programmi e aggiornare il software facilmente.
CARATTERISTICHE TECNICHE
- Linea: Linea Evo20
- Modello: MIG350 N2SE2
- Produttore: Jasic
- Alimentazione: 3~ AC380V ± 15% 50/60 Hz
- Fattore di potenza: 0.92 cosϕ
- Efficienza: 89%
- Potenza in stand-by: 30 W
- Classe di protezione: IP23S (Generatore e Gruppo Acqua) | IP2X (Trainafilo)
- Classe di isolamento: H
- Attacco: 35/50
- Dimensioni Generatore: 657 x 278 x 511 mm
- Peso Netto Generatore: 26.9 kg
Parametri
MIG:
- Corrente nominale ingresso: 19.5 A
- Potenza nominale ingresso: 13.5 kVA | 12.69 kW
- Regolazione corrente uscita: 30 ~ 350 A
- Regolazione voltaggio uscita: 10 ~ 40 V
- Voltaggio a vuoto: 75 V
- Ciclo di lavoro nominale: 50%
- Velocità trainafilo: 2 ~ 24 m/min
TIG:
MMA:
- Corrente nominale ingresso: 20.8 A
- Potenza nominale ingresso: 14.5 kVA | 13.34 kW
- Regolazione corrente uscita: 20 ~ 350 A
- Regolazione ARC FORCE: 0 ~ 200 A
- Regolazione HOT START: 0 ~ 200 A
- Voltaggio a vuoto: 75 V
- Ciclo di lavoro nominale: 50%
Unità trianafilo Evo20 (DWF-22)
- Tensione / Corrente: DC 24 V / 3.5 A
- Numero / Diametro rulli: 4 rulli / 37.45 mm
- Diametro bobina filo: 300 mm
- Dimensioni e Peso: 700 x 233 x 462 mm | 17 kg
Unità Raffreddamento LC-60
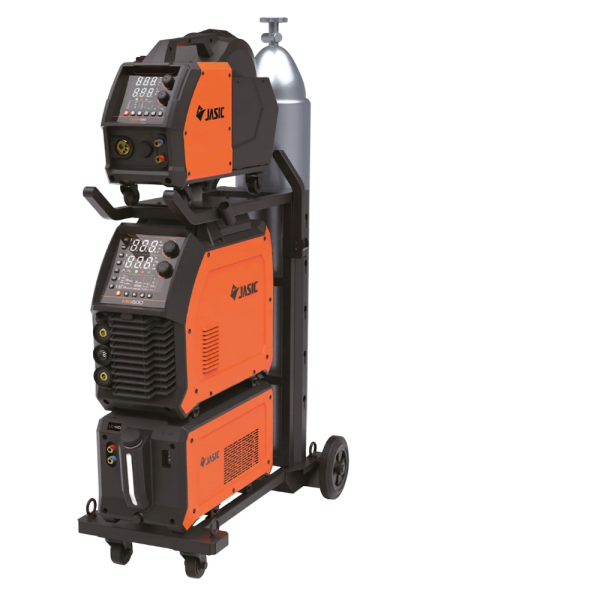
La Jasic Evo20 MIG350 N2SE2 viene proposta con finiture industriali premium studiate per resistere all'usura del tempo nelle condizioni più severe.
- Carter Esterno: Scocca metallica rinforzata con finiture Arancio Jasic Industrial e inserti neri protettivi resistenti agli urti. Inoltre, presenta una configurazione a torre modulare per integrare generatore, gruppo acqua e trainafilo su carrello utility a ruote con alloggio bombola posteriore.
- Pannello Interfaccia: Display digitali gemelli con tecnologia 45° ClearVision ad alta visibilità integrati sia sul corpo macchina sia sul modulo trainafilo. In aggiunta, include tasti di selezione rapidi e manopole rotative zigrinate studiate per l'utilizzo ottimale con guanti da saldatura.
- Componenti di Connessione: Prese rapide ad alta conduzione tipo Attacco 35/50 per il cavo di massa. Allo stesso modo, monta raccordi rapidi colorati (blu/rosso) per l'innesto sicuro e immediato delle linee del liquido refrigerante della torcia.
CONFIGURAZIONI DISPONIBILI
La macchina offre diverse opzioni di allestimento per rispondere perfettamente alle esigenze logistiche e di spazio di officine meccaniche e cantieri.
- Configurazione Standard (Packing List Incluso): Questa è la versione completa pronta all'uso industriale. Include il corpo generatore trifase, il Trainafilo EVO20 (DWF-22) e il Gruppo raffreddamento LC-60. Viene fornita di serie con la Torcia MIG 3mt MB-501 raffreddata ad acqua, il Cavo massa 500A da 35mm², il Fascio cavi di interconnessione da 5mt, 1 pezzo di quick plug gas e il tubo aria in gomma da 2,5mt montati sul carrello utility dedicato.
-
Kit Carpenteria Estesa: Configurazione speciale sviluppata per i grandi reparti produttivi o cantieri navali. Sostituisce il fascio cavi di serie con una prolunga di interconnessione maggiorata per allontanare ulteriormente l'unità trainafilo dal generatore principale. Di conseguenza, l'operatore può muoversi con massima agilità su strutture metalliche di grandi dimensioni senza spostare l'intero impianto trifase.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE
Visualizza il MANUALE | Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
SPOT INVERTER DECA SW 15 ALLUMINIO
- Il modello SW15 è un generatore in corrente continua DC adatto per lavori di puntatura, di fissaggio di perni da 3 a 8 mm soprattutto su carrozzerie in alluminio.
- Progettato ad alto risparmio energetico
- Saldatura a scarica di condensatori
- Cambio tensione alimentazione 115 - 230 automatico
- Salda perni di diametro da 3 a 8 mm
- Adatto per carrozzieri, istallatori. manutentori, e settore termotecnica.
- Si può utilizzare su acciaio, acciaio inox, acciaio galvanizzato, ottone, alluminio.
- Non provvoca alcuna alterazione della superficie opposta anche se verniciata, plastificata o zincata.
- * Protezione motogeneratore +/- 15%
- Peso estremamente contenuto
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
|
Cos’è l’acciaio inossidabile?
lega ferrosa con contenuti di cromo ≥ 10,5% e di carbonio ≤ 1,2% necessari per costituire, a contatto dell’ossigeno dell’aria o dell’acqua, uno strato superfi- ciale sottilissimo e trasparente in grado di resistere alla corrosione e denominato “strato passivato”.
Principali famiglie
Ossigeno
Strato superficiale “passivato”
Massa di acciaio inossidabile
Austenitico:
Ferritico: Martensitico: Duplex:
ferro-cromo-nichel, carbonio < 0,1% (p.e. il tipo 1.4301/304, noto come 18/8; 18/10) non magnetico allo stato di fornitura; > 65% dell’uso mondiale di acciaio inossidabile ferro-cromo, carbonio < 0,1%, magneticoferro-cromo, carbonio > 0,1%, magnetico e temprabile ferro-cromo-nichel, a struttura mista austeno-ferritica, magnetico
Principali proprietà
Resistenza alla corrosione – aspetto estetico – resistenza al calore – basso costo di manutenzione – riciclabile – biologicamente neutro – facilità di fabbricazione e pulizia – rapporto resistenza/peso
Gli acciai inox (o acciai inossidabili) sono leghe di ferro caratterizzate, oltre alle proprietà meccaniche tipiche degli acciai al carbonio, da una notevole resistenza alla corrosione, specie in aria umida o in acqua dolce.
Tale capacità di resistere alla corrosione è dovuta alla presenza di elementi di lega, principalmente cromo, in grado di passivarsi, cioè di ricoprirsi di uno strato di ossidi sottile e aderente, praticamente invisibile, di spessore pari a pochi strati atomici (dell'ordine dei 3-5 × 10⁻⁷ mm), che protegge il metallo, o la lega, sottostante dall'azione degli agenti chimici esterni.
Gli acciai inossidabili sono caratterizzati da un tenore di carbonio generalmente inferiore al 1,2%. Il contenuto minimo di cromo "libero", ossia non combinato con il carbonio, si aggira tra l'11-12% per poter avere formazione dello strato di ossido "passivante" continuo, protettivo nei confronti dalla corrosione. Il cromo nella lega, infatti, combinandosi con il carbonio, può formare carburi di cromo, che limitano la disponibilità di tali elemento di lega a formare ossidi e, quindi, di passivarsi.
Elettrodi per la saldatura degli acciai inossidabili del tipo 18/8 rivestimento rutil-basico Il deposito austenitico-ferritico a tenore di ferrite a basso contenuto di C (0,03 max) Salda a contatto con fusione dolce, elettrodo verticale, arco corto e scoria facilmente asportabile. Rivestimento studiato per assorbire il meno possibile di umidità. La temperatura di servizio va da -196°C a + 350°C
Indicato per tutti i lavori di carpenteria di inossidabile, tubazioni, condotte, scambiatori. |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
|




Recensioni
Ancora non ci sono recensioni.