| Content | SALDATRICE JASIC TIG200P ACDC PFC WC E2S22 - LINEA TIG EVO20
La saldatrice Jasic TIG200P ACDC PFC WC E2S22 della linea Evo20 rappresenta il vertice dell'evoluzione tecnologica per i professionisti della saldatura TIG.
Questo dispositivo non è semplicemente uno strumento di lavoro. Al contrario, è una stazione di saldatura ad alte prestazioni progettata per superare ogni limite sui materiali più complessi come l'alluminio e l'acciaio inossidabile. Grazie alla tecnologia ClearVision, l'operatore gode di una visibilità del display senza precedenti. Di conseguenza, il monitoraggio dei parametri digitali rimane ottimale in qualsiasi condizione di luce ambientale. La macchina si distingue per un design ergonomico e una scocca rinforzata. Allo stesso modo, l'estetica moderna si sposa con una robustezza strutturale nata per resistere agli ambienti industriali più severi.
Per di più, la TIG200P ACDC PFC WC E2S22 offre prestazioni superiori alla concorrenza grazie al sistema di Raffreddamento ad acqua integrato. La tecnologia ABAP (bilanciamento automatico flusso aria) garantisce una gestione termica eccezionale. In aggiunta, questo sistema intelligente protegge i componenti elettronici interni dalla polvere e dai detriti metallici. Tuttavia, non è solo la protezione a fare la differenza. Il sistema PFC (Power Factor Correction) assicura un'efficienza energetica dell'80% e un fattore di potenza di 0.95 cosΦ. Questo modulo rende la macchina totalmente utilizzabile con gruppi elettrogeni e tollerante alle fluttuazioni di linea. Infine, la stabilità dell'arco è garantita dalle tecnologie Dash-Arc e HF stabilizzato, che permettono inneschi immediati e privi di contaminazioni.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore cambia radicalmente con l'utilizzo della serie EVO20. In primo luogo, la flessibilità operativa è totale grazie alle Multiple forme d'onda AC. L'operatore può personalizzare la forma, la frequenza e il ciclo di lavoro con onde miste. Inoltre, il controllo completo dei parametri di pulsazione TIG consente di gestire l'apporto termico con precisione millimetrica. La funzione Smart Lift TIG e l'innesco HF/Lift arc ignition offrono alternative perfette per ogni scenario applicativo. Di conseguenza, la qualità del cordone su lamiere sottili risulta sempre impeccabile, estetica e priva di distorsioni.
In aggiunta, l'efficienza sui consumi è un punto di forza assoluto. La tecnologia Smart Gas ottimizza l'erogazione del gas di protezione, riducendo drasticamente gli sprechi di argon. Per di più, la Ventola ON DEMAND si attiva solo quando necessario. Questo sistema riduce il rumore in officina e limita l'accumulo di sporco interno. La sicurezza è altrettanto prioritaria. Infatti, i sistemi di protezione da cortocircuito e sovracorrente salvaguardano costantemente l'investimento. Il dispositivo VRD riduce la tensione a vuoto quando la macchina è in modalità MMA. Infine, il Reset rapido dei parametri permette di ripristinare le configurazioni di fabbrica in un istante, mentre la predisposizione Wireless Readypermette di gestire la corrente a distanza.
CARATTERISTICHE TECNICHE
- Linea: TIG Evo20
- Modello: TIG200P ACDC PFC WC E2S22
- Produttore: Jasic
- Alimentazione: AC115V 50/60 Hz | AC230V ± 15% 50/60 Hz
- Voltaggio a vuoto: 64 V
- Regolazione corrente uscita (TIG): DC: 5~160 A - AC: 20~160 A (a 115V) | DC: 5~200 A - AC: 20~200 A (a 230V)
- Ciclo di lavoro nominale (TIG a 230V): 200 A @ 25% | 129 A @ 60% | 100 A @ 100%
- Regolazione corrente uscita (MMA): 10~120 A (a 115V) | 10~160 A (a 230V)
- Ciclo di lavoro nominale (MMA a 230V): 180 A @ 25% | 116 A @ 60% | 88 A @ 100%
- Potenza nominale ingresso (TIG a 230V): 4.7 kVA | 4.47 kW
- Potenza nominale ingresso (MMA a 230V): 5.6 kVA | 5.32 kW
- Efficienza: 80%
- Fattore di potenza: 0.95 cosΦ
- Potenza in stand by: < 50 W
- Tecnologie integrate: ClearVision, Dash-Arc, Smart Lift TIG, ABAP, Smart Gas, PFC
- Funzioni avanzate: Onde AC multiple, Onde miste, Ventola ON DEMAND, VRD, Wireless Ready
- Classe di protezione: IP23S
- Classe di isolamento: H
- Dimensioni (Lunghezza × Larghezza × Altezza): 527 × 180 × 565 mm
- Peso netto: 20.6 kg
- Attacco: 35/50

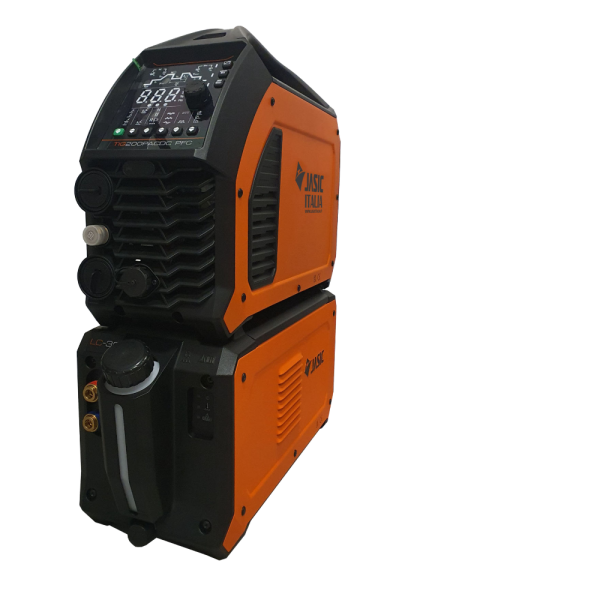
La TIG200P ACDC PFC WC E2S22 viene proposta con finiture di livello superiore studiate per resistere all'uso industriale intensivo.
- Carter Esterno: Doppia struttura sovrapposta con scocca in tecnopolimero rinforzato e pannellature metalliche resistenti agli urti. Presenta l'iconica finitura Arancio Jasic Industrial con griglie di aerazione nere.
- Gruppo di Raffreddamento Integrato: Modulo inferiore per il raffreddamento ad acqua con indicatore visivo del livello del liquido e tappo di riempimento frontale a ridosso del carter.
- Interfaccia Comandi: Pannello digitale con tecnologia ClearVision. Mostra il grafico completo del ciclo TIG ed è assistito da una manopola encoder centrale ad alta precisione con grip gommato.
CONFIGURAZIONI DISPONIBILI
La macchina include una dotazione di accessori base per il funzionamento immediato del sistema di raffreddamento e della linea gas. Tuttavia, per rispondere alle diverse esigenze del saldatore, è possibile scegliere tra differenti configurazioni di allestimento.
La TIG200P ACDC PFC WC E2S22 viene fornita con un corredo professionale completo per la saldatura a liquido. Tuttavia, per rispondere alle diverse esigenze di controllo del saldatore in officina, la macchina è integrabile con accessori opzionali dedicati.
- Configurazione Base (Dotazione di Fabbrica): Questa è la versione pronta all'uso per i processi TIG raffreddati. Include il corpo macchina inverter con gruppo WC integrato, la Torcia TIG26 da 4 metri, il Cavo di massa da 3 metri, 2 pezzi di connettori rapidi per il gas (quick plug) e 2 pezzi di fascette metalliche. Di conseguenza, l'operatore possiede già l'equipaggiamento base per l'avvio immediato del sistema gas e liquido.
- Kit MMA Ready: Questa opzione permette di estendere l'utilizzo della macchina alla saldatura a elettrodo. In aggiunta alla dotazione TIG di serie, viene fornito un set di cavi professionali comprensivo di pinza porta-elettrodo. Di conseguenza, è possibile sfruttare la funzione VRD e le caratteristiche inverter su elettrodi rivestiti basic o rutilici.
- Upgrade Wireless Control (HRC-03): Pensata per chi necessita della massima libertà di movimento senza l'ingombro di cavi aggiuntivi lungo la postazione. Questa configurazione sblocca la predisposizione Wireless Ready associando il telecomando compatto HRC-03. Infine, grazie a questo accessorio, l'artigiano può modulare l'amperaggio a distanza senza dover interagire direttamente sul pannello principale.
- Upgrade Pedale Wireless (FRC-02): Questa opzione è indicata per chi effettua lavorazioni di precisione al banco, specialmente su particolari in alluminio che richiedono una gestione dinamica e continua dell'apporto termico. Include il pedale di controllo remoto senza fili FRC-02. Tuttavia, i comandi remoti wireless non sono inclusi nell'imballo originale e devono essere selezionati separatamente.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE
Visualizza il MANUALE | Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
| La Torcia a filo Ergoplus 15/3 Flex raffreddata ad aria, ideale per piccoli lavori di carrozzeria e per impianti a filo portatili. Lunghezza metri 3 corredata con guaina metallica, se necessitano saldature con filo di Alluminio si consiglia di sostituire la guaina metallica con una in Teflon o materiale plastico per evitare problemi di rottura del filo di Alluminio.
La Torcia a filo Ergoplus 15/3 Flex è inoltre indicata per saldatura su profili angolati, avendo delle dimensioni molto contenute di ingombro e quindi di facile accesso. Chiedere ulteriori informazioni con la nostra torcia a filo Ergoplus 15/3 Flex con lancia terminale flessibile.
La Torcia a filo Ergoplus 15/3 Flex nasce con attacco posteriore modello Euro, ma possiamo fornirla con ogni genere di attacco o adattatore, tipo Teco, Miller, Lincoln.
Le Torcia a filo Ergoplus 15/3 Flex possono essere fornite con 3 lunghezze, da metri 3 ( cod. MA7020-03) da metri 4 (cod. MA 70420-04) e da metri 5 ( cod. MA 7020-05) Scegliere la torcia più idonea, rammentando che una torcia troppo lunga su una piccola saldatrice può causare problematiche sul trainafilo e sulla relativa scheda di controllo.
Siamo inoltre in grado di fornirvi tutta la ricambistica per queste torce ed il gas di protezione per saldare Acciaio al Carbonio, Alluminio ed Acciaio inox, chiedeteci informazioni tecniche alla nostra email info@salfershop.com | Le Torce a filo Ergoplus 25 con raffreddamento ad aria, sono ideali per lavori medio impegnativi su saldatrici a filo fino a 250 A e per fili fino a mm. 1,2
Si possono usare con questa torcia normalmente fili pieni, l'attacco posteriore della torcia è lo standard EURO. Siamo in grado di fornirvi la gamma completa della ricambistica di questa torcia, dagli ugelli esterni cromati, ai diffusori gas, alle punte guidafilo, alle guaine metalliche.
La Torcia a filo Ergoplus 25 metri 4 raffreddata ad aria, è la torcia ideale per medi lavori di carpenteria e in manutenzione. La torcia è corredata di guaina metallica, se necessitano saldature con filo di Alluminio si consiglia di sostituire la guaina metallica con una in Teflon o materiale plastico per evitare problemi di rottura del filo di Alluminio.
La Torcia a filo Ergoplus 25 nasce con attacco posteriore modello Euro, ma possiamo fornirla con ogni genere di attacco o adattatore, tipo Tweco, Miller, Lincoln.
Le Torcia a filo Ergoplus 25 possono essere fornite con lunghezze da metri 3 ( cod. MA 7243) da metri 5 (cod. MA 7245) - Scegliere la torcia più idonea, rammentando che la lunghezza della torcia deve essere rapportata alle caratteristiche del trainafilo della saldatrice e al filo utilizzato, per evitare problematiche sulla relativa scheda di controllo.
Siamo inoltre in grado di fornirvi tutta la ricambistica per queste torce ed il gas di protezione per saldare Acciaio al Carbonio, Alluminio ed Acciaio inox, chiedeteci informazioni tecniche alla nostra email info@salfershop.com | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Spot e puntatrice DECA SW100
Regola automaticamente i parametri di saldatura in base all'utensile selezionato e allo spessore da saldare. Lo strumento digitale permette la regolazione dei parametri passo-passo. Il tasto "STORE" memorizza i parametri di saldatura.
Saldatrice multifunzione a resistenza.
- "MICROPROCESSORE" per la gestione dei parametri di saldatura
- a) REGOLAZIONE SINERGICA Regola automaticamente i parametri di saldatura in base all’utensile selezionato ed allo spessore da saldare.
- b) Regolazione personalizzabile del tempo e della corrente di lavoro.
- c) Strumento digitale per la regolazione fine.
- d) Utilizzo contemporaneo di una pinza puntatrice ed uno studder allo scopo eliminare i tempi di cambio utensile.
- "PULSE" Puntatura a punto singolo e punto singolo pulsato per lamiere ad alto limite di snervamento e lamiere zincate.
- "SURE SPOT" La Compensazione automatica assicura l’uniformità di tutti i punti di saldatura.
- Dotazione
- Pinza pneumatica con bracci da 120mm
- Pistola studder
- Carrello
- Braccio reggi cavi
|




Recensioni
Ancora non ci sono recensioni.