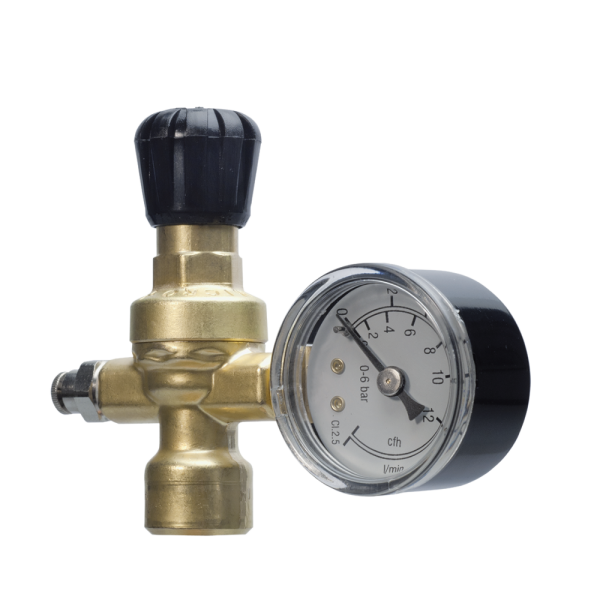
| Content | RIDUTTORE OXYTURBO MICRO CO2/ARGON - PER SALDATURA MIG/TIG CON BOMBOLE A GETTARE
I riduttori di pressione della linea Micro rispondono in modo eccellente alle necessità degli amanti del "fai da te" e dei professionisti che cercano massima praticità e ingombri ridotti. Infatti, questi strumenti sono ideali per chi opera quotidianamente con bombole a gettare per piccole saldatrici MIG/TIG. Nelle lavorazioni di saldatura, in particolare, la stabilità e il controllo del gas di protezione rappresentano un fattore economico e qualitativo critico. Di conseguenza, per soddisfare ogni specifica esigenza di precisione o di spazio, la gamma si sdoppia in due configurazioni ben distinte.
La prima opzione è la variante "Senza Manometro", la quale punta tutto su un profilo ultra-compatto ed essenziale. Questo modello azzera le sporgenze e riduce al minimo il rischio di danni da urto in cantiere o in officina. Al contrario, la variante "Con Manometro di Bassa Pressione" integra sul corpo un quadrante di lettura ad alta precisione. Pertanto, grazie a questo componente, l'operatore può effettuare una regolazione estremamente accurata e millimetrica del flusso in uscita, monitorando visivamente la pressione di esercizio in ogni istante. Entrambe le versioni sono dotate di un efficiente comando verticale a manopola che rende l'erogazione lineare e facilmente calibrabile.
Sotto il profilo della sicurezza, tutti i dispositivi della gamma sono interamente progettati e costruiti in Italia in regime di qualità ISO 9001. Il robusto corpo in ottone è sviluppato per gestire in totale sicurezza una pressione nominale d'ingresso (P1) di 110 bar, garantendo una pressione regolabile d'esercizio di 4 bar (P2). In aggiunta, per azzerare i rischi da sovrapressione, i riduttori sono equipaggiati con una valvola di sfiato di sicurezza integrata. L'accoppiamento con le bombole monouso avviene in modo rapido e senza perdite grazie all'attacco filettato M10X1RH. In sintesi, sia che si scelga la massima compattezza della versione senza manometro, sia che si opti per il controllo millimetrico della versione con manometro, la linea Micro assicura un'installazione veloce e un utilizzo pratico in qualsiasi situazione.
SPECIFICHE TECNICHE:
- Linea: Micro
- Produttore: Oxyturbo
- Gas di Utilizzo: CO2 / Argon / Miscela (Mix)
- Attacco d'Ingresso: M10X1RH (specifico per bombole non ricaricabili)
- Classe K: 1
- Pressione Nominale d'Ingresso (P1): 110 Bar
- Pressione Regolabile d'Esercizio (P2): 4 Bar
- Sistemi di Sicurezza: Dotati di valvola di sfiato di sicurezza integrata contro le sovrapressioni
- Caratteristiche Strutturali: Comando verticale a manopola, dimensioni estremamente ridotte, facilità di installazione rapida
VARIANTI DISPONIBILI:
- Singolo Manometro Bassa Pressione (Codice 215300) - Include un manometro di bassa pressione integrato (scala di lettura 0-6 bar / cfh / Vmin) per consentire una regolazione visiva millimetrica e un controllo impeccabile del flusso in uscita.
Visualizza la SCHEDA TECNICA
- Senza Manometro / No Mano (Codice 215000) - Caratterizzato da un profilo liscio e ultra-compatto, ideale per prevenire rotture accidentali e ridurre al minimo gli ingombri durante il trasporto.
Visualizza la SCHEDA TECNICA
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. | Il Gas argon è un elemento chimico estremamente stabile, inodore e insapore. È due volte e mezzo più solubile in acqua dell'azoto, che ha circa la stessa solubilità dell'ossigeno.
Nel 2002 è stato scoperto che l'argon, apparentemente inerte, come il kripton e lo xeno può formare un composto chimico con l'uranio. La sintesi dell'idrofluoruro di argon (HArF) è stata compiuta da ricercatori dell'università di Helsinki nel 2000. È stato descritto anche un altro composto a base di fluoro, altamente instabile, ma la notizia non è stata ancora confermata. Sebbene allo stato attuale non siano documentati altri composti dell'argon, questo elemento può formare clatraticon l'acqua, quando i suoi atomi sono intrappolati in una matrice di molecole d'acqua. Previsioni teoriche e simulazioni al calcolatore hanno trovato alcuni composti di argon che dovrebbero essere stabili, ma non sono ancora note procedure di sintesi per ottenerli. L'argon è usato nell'illuminotecnica, perché non reagisce con il filamento incandescente delle lampadine, nemmeno ad alte temperature, quando l'azoto biatomico diventa instabile. Altri usi: Viene fornito, il gas Argon puro in bombole da litri: 5 - 14 -40- 50 - Pacchi da 16 bombole | Riduttore di pressione per acetilene conforme alle norme EN ISO 2503 massima sicurezza e resistenza
Maxy
Riduttore di pressione per acetilene professionale e dai costi contenuti. Progettato e costruito per garantire un accurato e sicuro utilizzo dei gas.
Utilizzo
Ideale per equipaggiare unità di saldatura MIG/MAG-TIG, dove si richiedono robustezza ed elevata stabilità di erogazione. Realizzato per pressioni intermedie, consente un elevato risparmio di gas nella versione CO2.
Precisi, robusti, affidabili
Questi riduttori di pressione per acetilene consentono un'elevatissima affidabilità con soluzioni interne che garantiscono la praticità d'uso e la funzionalità alle massime erogazioni.
Caratteristiche tecniche:
Ossigeno:
K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h
Riduttore di pressione per Acetilene:
K classe riduttore 2 - P2 pressione di esercizio <1,5 bar - Q1 erogazione tipo 5 m³/h
Propano:
K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo 5 m³/h
Azoto:
K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h
CO2 - Argon - Mix:
K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo <1,5 m³/h
ATTACCO LATERALE
COMANDO VERTICALE
MANOMETRI Ø 63 | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
SPOT INVERTER DECA SW 15 ALLUMINIO
- Il modello SW15 è un generatore in corrente continua DC adatto per lavori di puntatura, di fissaggio di perni da 3 a 8 mm soprattutto su carrozzerie in alluminio.
- Progettato ad alto risparmio energetico
- Saldatura a scarica di condensatori
- Cambio tensione alimentazione 115 - 230 automatico
- Salda perni di diametro da 3 a 8 mm
- Adatto per carrozzieri, istallatori. manutentori, e settore termotecnica.
- Si può utilizzare su acciaio, acciaio inox, acciaio galvanizzato, ottone, alluminio.
- Non provvoca alcuna alterazione della superficie opposta anche se verniciata, plastificata o zincata.
- * Protezione motogeneratore +/- 15%
- Peso estremamente contenuto
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice Decamig 520 SD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| L'anidride carbonica (nota anche come biossido di carbonio o più correttamente diossido di carbonio) è un ossidoacido (anidride) formato da un atomo di carbonio legato a due atomi di ossigeno.
Il diossido di carbonio solido è noto anche come ghiaccio secco e in questa forma ha densità corrisponde a 1562 kg/m³. Il diossido di carbonio può essere però liquefatto sottoponendolo ad alte pressioni a temperatura inferiore ai 31 °C e in questa forma ha una densità di 1022 kg/mcubo
Il diossido di carbonio viene prodotto principalmente a partire dai seguenti processi:[12] - come prodotto secondario da impianti di produzione di ammoniaca e idrogeno, in cui il metano è convertito in diossido di carbonio;
- da combustione di petrolio e carbone fossile; e soprattutto da centrali termoelettriche e da autoveicoli;
- come sottoprodotto della fermentazione;
- da decomposizione termica di CaCO3;
- come sottoprodotto della produzione di fosfato di sodio;
- direttamente dai pozzi naturali di diossido di carbonio.
In un'atmosfera di biossido di carbonio il fuoco si spegne, per questo alcuni tipi di estintore contengono biossido di carbonio liquido sotto pressione a 73 atmosfere. Anche i giubbotti salvagente spesso contengono capsule di biossido di carbonio liquido, usate per ottenere un rapido gonfiaggio in caso di emergenza. Acqua gassata, ottenuta tramite l'aggiunta di anidride carbonica. Le acque minerali frizzanti e le bibite gassate devono la loro effervescenza all'aggiunta di biossido di carbonio. Alcune bibite, tra cui la birra e i vini frizzanti contengono biossido di carbonio come conseguenza della fermentazione che hanno subito. Ancora, è il biossido di carbonio che fa lievitare gli impasti; molti lieviti, naturali o chimici, sviluppano biossido di carbonio per fermentazione o per reazione chimica. L'Anidride Carbonica per industria alimentare nel confezionamento alimentare, nella gasatura, nella concimazione e fertilizzazione delle serre, per trasporti refrigerati, permette di ottenere notevoli benefici:
- Prodotti freschi con caratteristiche organolettiche superiori
- Maggiore durata nel tempo della confezione
- Maggiori volumi produttivi per il migliorato stoccaggio
- Riduzione di perdite di prodotto dovute a scarti
- minori costi di produzione
- Maggiore capacità di estensione distributiva territoriale
|




Recensioni
Ancora non ci sono recensioni.