| Description | Il riduttore di pressione Oxyturbo linea Micro offre la combinazione ideale tra robustezza e ingombri minimi per la saldatura MIG/TIG su bombole monouso. La gamma si adatta perfettamente alle tue preferenze grazie alle due varianti selezionabili: la versione "Senza Manometro" azzera i componenti sporgenti per la massima protezione dagli urti accidentali, mentre la versione "Bassa Pressione" garantisce un monitoraggio e una calibrazione micrometrica del flusso di gas. Entrambe le soluzioni vantano la sicurezza della valvola di sfiato integrata e l'affidabilità di una produzione interamente Made in Italy. | | Esclusa la carica gas | FORNITORI DI GAS INDUSTRIALI TECNICI
E ALIMENTARI PER ROMA E PROVINCIA | Ossigeno industriale in pacchi da 16 bombole per il taglio Laser
Fornitori di gas industriali, Tecnici ed alimentari per Roma e Provincia |
Applicazioni: Aria condizionata, refrigerazione, idraulici-installatori, industria elettrica.
Condizioni d’uso: Lega brasante a base argento con ottime caratteristiche di fluidità, capillarità e resistenza meccanica. Utilizzata per giunti in acciaio, rame, leghe di rame, nichel, leghe di nichel
Formati: Filo, barretta, nastro, anello, preformato, polvere
|
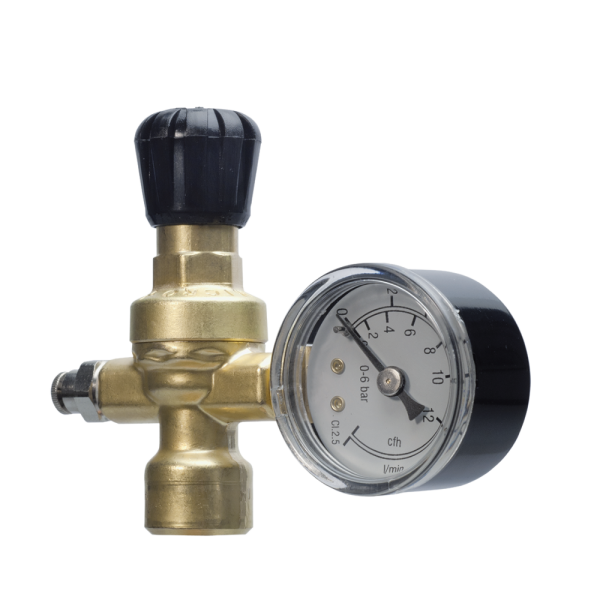
| Content | RIDUTTORE OXYTURBO MICRO CO2/ARGON - PER SALDATURA MIG/TIG CON BOMBOLE A GETTARE
I riduttori di pressione della linea Micro rispondono in modo eccellente alle necessità degli amanti del "fai da te" e dei professionisti che cercano massima praticità e ingombri ridotti. Infatti, questi strumenti sono ideali per chi opera quotidianamente con bombole a gettare per piccole saldatrici MIG/TIG. Nelle lavorazioni di saldatura, in particolare, la stabilità e il controllo del gas di protezione rappresentano un fattore economico e qualitativo critico. Di conseguenza, per soddisfare ogni specifica esigenza di precisione o di spazio, la gamma si sdoppia in due configurazioni ben distinte.
La prima opzione è la variante "Senza Manometro", la quale punta tutto su un profilo ultra-compatto ed essenziale. Questo modello azzera le sporgenze e riduce al minimo il rischio di danni da urto in cantiere o in officina. Al contrario, la variante "Con Manometro di Bassa Pressione" integra sul corpo un quadrante di lettura ad alta precisione. Pertanto, grazie a questo componente, l'operatore può effettuare una regolazione estremamente accurata e millimetrica del flusso in uscita, monitorando visivamente la pressione di esercizio in ogni istante. Entrambe le versioni sono dotate di un efficiente comando verticale a manopola che rende l'erogazione lineare e facilmente calibrabile.
Sotto il profilo della sicurezza, tutti i dispositivi della gamma sono interamente progettati e costruiti in Italia in regime di qualità ISO 9001. Il robusto corpo in ottone è sviluppato per gestire in totale sicurezza una pressione nominale d'ingresso (P1) di 110 bar, garantendo una pressione regolabile d'esercizio di 4 bar (P2). In aggiunta, per azzerare i rischi da sovrapressione, i riduttori sono equipaggiati con una valvola di sfiato di sicurezza integrata. L'accoppiamento con le bombole monouso avviene in modo rapido e senza perdite grazie all'attacco filettato M10X1RH. In sintesi, sia che si scelga la massima compattezza della versione senza manometro, sia che si opti per il controllo millimetrico della versione con manometro, la linea Micro assicura un'installazione veloce e un utilizzo pratico in qualsiasi situazione.
SPECIFICHE TECNICHE:
- Linea: Micro
- Produttore: Oxyturbo
- Gas di Utilizzo: CO2 / Argon / Miscela (Mix)
- Attacco d'Ingresso: M10X1RH (specifico per bombole non ricaricabili)
- Classe K: 1
- Pressione Nominale d'Ingresso (P1): 110 Bar
- Pressione Regolabile d'Esercizio (P2): 4 Bar
- Sistemi di Sicurezza: Dotati di valvola di sfiato di sicurezza integrata contro le sovrapressioni
- Caratteristiche Strutturali: Comando verticale a manopola, dimensioni estremamente ridotte, facilità di installazione rapida
VARIANTI DISPONIBILI:
- Singolo Manometro Bassa Pressione (Codice 215300) - Include un manometro di bassa pressione integrato (scala di lettura 0-6 bar / cfh / Vmin) per consentire una regolazione visiva millimetrica e un controllo impeccabile del flusso in uscita.
Visualizza la SCHEDA TECNICA
- Senza Manometro / No Mano (Codice 215000) - Caratterizzato da un profilo liscio e ultra-compatto, ideale per prevenire rotture accidentali e ridurre al minimo gli ingombri durante il trasporto.
Visualizza la SCHEDA TECNICA
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. | Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. | Bombola per ossigeno industriale in acciaio da litri 14 nuova, complete di valvola, cappellotto e certificato | FORNITORI DI GAS INDUSTRIALI TECNICI ED ALIMENTARI PER ROMA E PROVINCIA
Svariate sono le possibilità di impiego dei GPL. In campo industriale vengono utilizzazti per effetuare: i trattamenti termici e il taglio di materiali ferrosi, per l'essiccazione dei cereali, per la disidratazione dei prodotti cartacei, per la produzione dei manufatti in vetro ecc... Tuttavia le applicazione più frequenti sono quelle del riscaldamento di ambienti civili, industriali e agricoli. In tutte queste applicazioni, come stoccaggio del GPL vengono impiegati i piccoli serbatoi che posso essere fuori terra e/o interrati. Gli interrati sono il sistema più innovativo per lo stoccaggio del GPL e consentono un'istallazione non visibile e che richiede minori spazi. La sicurezza continua ad essere garantita nel tempo grazie all'alto grado di anticorrosione del serbatoio verniciato con un particolare trattamento.
I GPL offrono, per le loro particolari caratteristiche chimico-fisiche, un rendimetno energetico assai elevato, tale da permettere non soltanto considerevoli miglioramenti nei cicli di lavoro ma anche l'applicazione e lo sviluppo di nuove tecniche produttive non realizzabili con altri tipi di combustibili.
L'elevato potere calorifero dei GPL in fase gas, conferisce loro il grande vantaggio di poter accumulare, in un piccolo volume, grandi quantitativi di energia. Possiamo inoltre sostenere che l'uso del GPL migliora la qualità della vita grazie alla combustione estremamente pulita che garantisce il rispetto dell'ambiente.
Il propano è un idrocarburo alifatico appartenente alla serie degli alcani. Si ottiene per distillazione frazionata dal petrolio e dal gas naturale.
A temperatura e pressione ambiente è un gas incolore e inodore, essendo tuttavia facile da liquefare, viene usato come carburante per automobili e come combustibile, sia per usi domestici che industriali, nonché per alimentare fornelli e lampade da campeggio.
Usato come combustibile, è più noto come GPL (gas di petrolio liquefatto), il GPL è infatti una miscela di propano impuro di propene, butano e butene, spesso odorizzata con etantiolo per renderne facile il rilevamento in caso di fuga o di perdita.
Come carburante per autotrazione, è miscelato con butano ed altri idrocarburi (il cosiddetto "mix auto") e non viene odorizzato, per non sporcare il polmone dell'impianto GPL dell'automobile.
Trova impiego anche come propellente per spray e, identificato con la sigla R290, come fluido refrigerante, anche se il suo principale utilizzo industriale è la produzione di prodotti chimici di base.
| |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
|




Recensioni
Ancora non ci sono recensioni.