| Description | La Jasic Evo20 MIG350C N2SD2 è una saldatrice inverter multiprocesso trifase professionale da 350A, ideale per applicazioni industriali MIG, TIG e MMA. Questo modello si distingue per la gestione tramite microprocessori DSP + ARM e per il display inclinato a 45° ClearVision ad altissima leggibilità. Grazie all'innesco dell'arco migliorato del +60%, alla tecnologia Anti-Ball e alla funzione Spot Assistito per lamiere sottili, garantisce cordoni perfetti e assenza di spruzzi. Dotata di trainafilo a 4 rulli Dual-Drive e predisposizione per controlli wireless, rappresenta la scelta ottimale per la carpenteria metallica pesante. | Regolazione sinergica digitale con microprocessore
Puntatrice e spot con regolazione sinergica
Alimentazione Monofase 400 V
Offerta valida ancora per pochi giorni | Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI
Alimentazione trifase 230/400 V | Ideale per lamiera Alluminio e zincata, ottone, acciaio inox
Il modello SW15 è un generatore in corrente continua DC adatto per lavori di puntatura, di fissaggio di perni da 3 a 8 mm soprattutto su carrozzerie in alluminio.
Monofase | L'argon è un elemento chimico estremamente stabile, inodore e insapore.
Viene usato come scudo di gas inerte in molti procedimenti di saldatura e alimentari. |
Applicazioni: Aria condizionata, refrigerazione, idraulici-installatori, industria elettrica.
Condizioni d’uso: Lega brasante a base argento con ottime caratteristiche di fluidità, capillarità e resistenza meccanica. Utilizzata per giunti in acciaio, rame, leghe di rame, nichel, leghe di nichel
Formati: Filo, barretta, nastro, anello, preformato, polvere
|
| Content | SALDATRICE INVERTER MULTIPROCESSO JASIC MIG350C N2SD2 - LINEA EVO20
La saldatrice inverter trifase Jasic Evo20 MIG350C N2SD2 ridefinisce completamente gli standard della saldatura professionale multiprocesso.
Questo dispositivo non è un semplice generatore per l'unione dei metalli. Al contrario, rappresenta un concentrato tecnologico di ultima generazione progettato per superare le prestazioni dei sistemi industriali tradizionali. Grazie alla gestione combinata di microprocessori DSP + ARM, l'operatore ottiene una regolazione dell'arco in tempo reale estremamente accurata. Di conseguenza, ogni sessione di lavoro diventa immediata, fluida e priva di imperfezioni estetiche o strutturali.
La macchina si distingue per un design compatto ed ergonomico montato su un trolley integrato con ruote maggiorate e vano porta-bombola. Allo stesso modo, l'estetica moderna e la scocca rinforzata nascono per resistere agli impieghi più severi nei cantieri e nelle officine di carpenteria pesante. Per di più, la Jasic Evo20 MIG350C N2SD2 offre prestazioni superiori alla concorrenza grazie al suo trasferimento goccia raffinato con controllo preciso dell'onda. In aggiunta, questo sistema riduce drasticamente gli spruzzi durante la fusione. Tuttavia, non è solo la pulizia del bagno a fare la differenza. L'innovativo innesco arco migliorato garantisce infatti un incremento del +60% nel tasso di successo iniziale con una stabilizzazione ultra rapida. Infine, la tecnologia Anti-Ball elimina la formazione della goccia sulla punta del filo alla fine della saldatura, assicurando così una riaccensione successiva sempre perfetta.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore cambia radicalmente con l'utilizzo di questo sistema multiprocesso. In primo luogo, la facilità d'uso è garantita dal display digitale inclinato a 45° ClearVision. Pertanto, lo schermo offre un'altissima visibilità e una lettura perfetta dei parametri in qualsiasi orientamento o condizione di luce ambientale. Inoltre, la macchina include una modalità sinergica per un settaggio semplificato dei parametri in base al materiale e al diametro del filo. Allo stesso modo, l'operatore esperto può attivare la modalità Welding Engineer per una personalizzazione avanzata e millimetrica di ogni singola variante del cordone.
In aggiunta, la Funzione Spot Assistito permette di eseguire punti uniformi su materiali estremamente sottili fino a 0,5 mm. Per di più, questo meccanismo assicura un controllo totale del tempo d'arco senza rischiare fastidiose forature sulla lamiera. La macchina offre anche una flessibilità operativa senza precedenti per la gestione a distanza. Tuttavia, il controllo non si limita al pannello frontale. Il sistema supporta un controllo completo tramite torcia digitale, comandi sul casco wireless, app mobile o comando remoto anche wireless. Il meccanismo di avanzamento sfrutta un trainafilo integrato Dual-Drive con rulli maggiorati a cambio rapido senza attrezzi. Di conseguenza, l'alimentazione del filo risulta costante e priva di slittamenti. Infine, l'illuminazione LED integrata nel vano bobina e il design anti-pizzicamento facilitano le operazioni di manutenzione anche in ambienti bui.
CARATTERISTICHE TECNICHE
- Linea: Evo20
- Modello: MIG350C N2SD2
- Produttore: Jasic
- Alimentazione: 3~AC380V ± 15% 50/60 Hz
- Processi di saldatura: MIG / TIG / MMA
- Corrente nominale ingresso: 19 A (MIG) | 15 A (TIG) | 20.4 A (MMA)
- Potenza nominale ingresso: 13.1 kVA - 12.31 kW (MIG) | 10.3 kVA - 9.68 kW (TIG) | 14.1 kVA - 13.25 kW (MMA)
- Regolazione corrente uscita: 30~350 A (MIG) | 20~350 A (TIG) | 20~350 A (MMA)
- Regolazione voltaggio uscita: 10~40 V (MIG)
- Velocità trainafilo: 2~24 m/min
- Tensione a vuoto: 76 V
- Ciclo di lavoro nominale: 40% (a 350 A per tutti i processi)
- Regolazioni specifiche MMA: Arc Force (0~100 A) | Hot Start (0~200 A)
- Fattore di potenza: 0.94 cosϕ
- Efficienza: 89%
- Potenza in stand-by: 30 W
- Classe di isolamento: H
- Classe di protezione: IP23S
- Tecnologie integrate: Microprocessori DSP + ARM, Innesco Arco +60%, Tecnologia Anti-Ball, Display 45° ClearVision, Alimentazione filo Dual-Drive, Sinergia intelligente, Welding Engineer, Connettività Wireless, Illuminazione LED vano bobina
- Sistemi di sicurezza: Protezione cortocircuito, Protezione sovracorrente
- Dimensioni (Lunghezza × Larghezza × Altezza): 644 × 977 × 753 mm (con trolley)
- Peso netto: 45.1 kg
- Attacco: 35/50
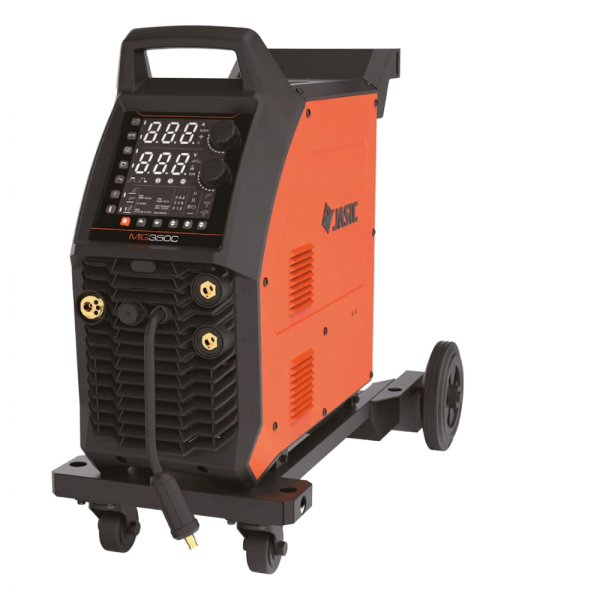
 La Jasic EVO20 MIG350C N2SD2 viene proposta con finiture di alto livello studiate per l'uso industriale pesante e prolungato.
- Carter Esterno: Scocca metallica ultra-robusta con finitura protettiva Arancio Jasic Industrial e inserti in tecnopolimero nero anti-urto. La struttura integra un trolley inferiore con ruote posteriori di grande diametro e ruote anteriori piroettanti. Inoltre, include un ripiano posteriore porta-bombola con catena di sicurezza e una solida maniglia superiore per la movimentazione.
- Pannello Interfaccia: Display digitale oscurato con tecnologia 45° ClearVision ad alta luminosità. In aggiunta, include tasti a membrana impermeabili per la selezione rapida delle modalità (SYN, Memoria JOB, Selezione Gas, Tipo di Filo), due manopole rotative per la regolazione e indicatori LED di allarme diagnostico.
- Vano Trainafilo: Sportello ad apertura laterale con cerniere rinforzate. All'interno si trova il gruppo trainafilo a 4 rulli Dual-Drive con guide colorate e un sistema di illuminazione a LED integrato per la massima visibilità durante il cambio della bobina.
CONFIGURAZIONI DISPONIBILI
Il sistema viene distribuito in una configurazione principale con dotazione di serie completa. Tuttavia, l'ecosistema del prodotto permette l'espansione delle funzionalità tramite dispositivi wireless dedicati.
- Configurazione di Serie (Dotazione inclusa): Questa è la versione base pronta all'uso industriale. Include il corpo macchina Jasic EVO20 MIG350C N2SD2 strutturato su trolley integrato. Nella confezione sono inclusi la Torcia MIG 3mt MB-36 raffreddata ad aria, il Cavo massa 500A 35mm² e 1 pezzo di quick plug gas. Pertanto, rappresenta la scelta ottimale per chi cerca immediatezza operativa nei processi a filo tradizionali.
-
Integrazione Smart Wireless (Accessori opzionali): La macchina è predisposta di fabbrica per la connessione remota avanzata. Di conseguenza, l'operatore può decidere di espandere la configurazione integrando i dispositivi wireless originali. Tra questi spiccano la Maschera Saldatore Smart MASK-SUN9B con comandi a distanza e il Controllo Remoto Senza Fili HRC-02.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Spot e puntatrice DECA SW100
Regola automaticamente i parametri di saldatura in base all'utensile selezionato e allo spessore da saldare. Lo strumento digitale permette la regolazione dei parametri passo-passo. Il tasto "STORE" memorizza i parametri di saldatura.
Saldatrice multifunzione a resistenza.
- "MICROPROCESSORE" per la gestione dei parametri di saldatura
- a) REGOLAZIONE SINERGICA Regola automaticamente i parametri di saldatura in base all’utensile selezionato ed allo spessore da saldare.
- b) Regolazione personalizzabile del tempo e della corrente di lavoro.
- c) Strumento digitale per la regolazione fine.
- d) Utilizzo contemporaneo di una pinza puntatrice ed uno studder allo scopo eliminare i tempi di cambio utensile.
- "PULSE" Puntatura a punto singolo e punto singolo pulsato per lamiere ad alto limite di snervamento e lamiere zincate.
- "SURE SPOT" La Compensazione automatica assicura l’uniformità di tutti i punti di saldatura.
- Dotazione
- Pinza pneumatica con bracci da 120mm
- Pistola studder
- Carrello
- Braccio reggi cavi
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
SPOT INVERTER DECA SW 15 ALLUMINIO
- Il modello SW15 è un generatore in corrente continua DC adatto per lavori di puntatura, di fissaggio di perni da 3 a 8 mm soprattutto su carrozzerie in alluminio.
- Progettato ad alto risparmio energetico
- Saldatura a scarica di condensatori
- Cambio tensione alimentazione 115 - 230 automatico
- Salda perni di diametro da 3 a 8 mm
- Adatto per carrozzieri, istallatori. manutentori, e settore termotecnica.
- Si può utilizzare su acciaio, acciaio inox, acciaio galvanizzato, ottone, alluminio.
- Non provvoca alcuna alterazione della superficie opposta anche se verniciata, plastificata o zincata.
- * Protezione motogeneratore +/- 15%
- Peso estremamente contenuto
| Il Gas argon è un elemento chimico estremamente stabile, inodore e insapore. È due volte e mezzo più solubile in acqua dell'azoto, che ha circa la stessa solubilità dell'ossigeno.
Nel 2002 è stato scoperto che l'argon, apparentemente inerte, come il kripton e lo xeno può formare un composto chimico con l'uranio. La sintesi dell'idrofluoruro di argon (HArF) è stata compiuta da ricercatori dell'università di Helsinki nel 2000. È stato descritto anche un altro composto a base di fluoro, altamente instabile, ma la notizia non è stata ancora confermata. Sebbene allo stato attuale non siano documentati altri composti dell'argon, questo elemento può formare clatraticon l'acqua, quando i suoi atomi sono intrappolati in una matrice di molecole d'acqua. Previsioni teoriche e simulazioni al calcolatore hanno trovato alcuni composti di argon che dovrebbero essere stabili, ma non sono ancora note procedure di sintesi per ottenerli. L'argon è usato nell'illuminotecnica, perché non reagisce con il filamento incandescente delle lampadine, nemmeno ad alte temperature, quando l'azoto biatomico diventa instabile. Altri usi: Viene fornito, il gas Argon puro in bombole da litri: 5 - 14 -40- 50 - Pacchi da 16 bombole |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
|




Recensioni
Ancora non ci sono recensioni.