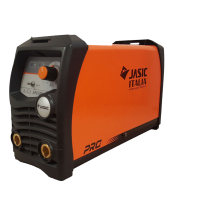
| Content | SALDATRICE JASIC ARC200 Z209 - LINEA MMA PRO
La saldatrice Jasic ARC200 Z209 della Linea MMA Pro rappresenta una scelta d'eccellenza nel settore della saldatura professionale MMA e Lift TIG.
Questo dispositivo non è semplicemente uno strumento di lavoro comune. Al contrario, è un generatore inverter progettato per superare i limiti strutturali delle macchine tradizionali della stessa categoria. Grazie all'integrazione di una singola scheda logica e alla tecnologia IGBT Inverter, l'operatore gode di una stabilità d'arco senza precedenti. Di conseguenza, ogni sessione di saldatura diventa immediata, fluida e priva di interruzioni gravose. La macchina si distingue per un design estremamente compatto. Allo stesso modo, l'estetica industriale si sposa con una robustezza strutturale nata per resistere alle sollecitazioni tipiche dei cantieri e delle officine.
Per di più, la ARC200 Z209 offre prestazioni nettamente superiori alla concorrenza grazie a una gestione ottimizzata dei flussi di potenza. I sistemi di protezione surriscaldamento e protezione cortocircuito garantiscono un funzionamento sicuro in ogni condizione d'uso. In aggiunta, questo equipaggiamento elettronico isola i componenti interni dai picchi di tensione dannosi. Tuttavia, non è solo la sicurezza a fare la differenza in questo modello. L'efficienza dell'85% assicura un consumo energetico ottimizzato, mantenendo l'arco di saldatura sempre stabile e lineare. La versatilità d'uso è garantita dalla funzione Lift TIG integrata. Infine, questo accorgimento tecnico permette di spaziare tra diversi processi esecutivi con estrema facilità operativa.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore cambia radicalmente con l'utilizzo della Linea PRO di Jasic. In primo luogo, la facilità d'uso è assicurata dai sistemi automatici di assistenza alla saldatura. La funzione HOT START integrato facilita l'innesco dell'arco anche su superfici ossidate o elettrodi difficili. Inoltre, l'ARC-FORCE integrato previene l'incollaggio dell'elettrodo durante la fusione del metallo. Di conseguenza, la qualità del cordone di saldatura risulta sempre impeccabile, riducendo al minimo le proiezioni e le scorie. La macchina è ampiamente utilizzata nelle saldature con elettrodi rutilici, acidi e basici, offrendo una flessibilità operativa totale.
In aggiunta, la trasportabilità rappresenta un punto di forza assoluto del generatore. Con un peso di 5.2 kg e una struttura compatta e leggera, questa saldatrice può essere movimentata ovunque senza alcuno sforzo fisico. Per di più, il pannello frontale è studiato per una regolazione immediata della corrente da 10 a 200 A. La sicurezza operativa rimane prioritaria in ogni contesto. Infatti, la macchina adotta la funzione ANTI STICK per disattivare automaticamente la potenza in caso di elettrodo incollato. Infine, la presenza di un attacco 35/50 garantisce un passaggio di corrente ottimale senza surriscaldamenti dei connettori.
CARATTERISTICHE TECNICHE
- Linea: MMA Pro
- Modello: ARC200 Z209
- Produttore: Jasic Italia
- Alimentazione: AC230V ± 15% 50/60 Hz
- Corrente nominale ingresso: 41 A
- Potenza nominale ingresso: 9.4 kVA / 6.58 kW
- Regolazione corrente uscita: 10~200 A
- Voltaggio a vuoto: 67 V
- Ciclo di lavoro nominale: 200 A @ 40% | 163 A @ 60% | 126.5 A @ 100%
- Efficienza: 85%
- Fattore di potenza: 0.7 cosΦ
- Classe di protezione: IP21
- Classe d'isolamento: F
- Tecnologie integrate: IGBT Inverter, Singola scheda logica
- Funzioni avanzate: MMA, Lift TIG, ANTI STICK, HOT START integrato, ARC-FORCE integrato
- Sistemi di sicurezza: Protezione surriscaldamento, Protezione cortocircuito
- Dimensioni (Lunghezza × Larghezza × Altezza): 313 × 130 × 206 mm
- Peso: 5.2 kg
- Attacco: 35/50
La saldatrice ARC200 Z209 viene proposta con finiture di alta qualità studiate per l'uso industriale intensivo.
- Carter Esterno: Scocca metallica con finitura Arancio Jasic Industrial e frontale in tecnopolimero nero anti-urto.
- Interfaccia Operatore: Pannello analogico lineare dotato di manopola di regolazione ad alta precisione, selettore di processo TIG/MMA, spia di accensione verde e spia di protezione termica gialla.
- Accessori in dotazione: La dotazione di serie (Packing List) prevede 2 connettori DINSE e 1 Chiave brugola.
CONFIGURAZIONI DISPONIBILI
La ARC200 Z209 viene fornita di serie in un imballo industriale essenziale. Tuttavia, per rispondere alle diverse esigenze del professionista, è possibile configurare il prodotto scegliendo tra diverse opzioni di allestimento.
- Configurazione Base (Packing List): Questa è la versione standard. Include esclusivamente il corpo macchina, 1 chiave brugola e 2 connettori DINSE da 35/50. È l'opzione ideale per chi possiede già cavi, pinze o torce compatibili nel proprio laboratorio.
- Kit MMA Ready: Questa configurazione permette di iniziare subito a lavorare a elettrodo. In aggiunta alla dotazione base, viene fornito un set di cavi professionali comprensivo di pinza porta-elettrodo e pinza di massa. Di conseguenza, l'operatore può sfruttare da subito le funzioni HOT START e ARC-FORCE.
- Kit Full TIG: Questa opzione sblocca il potenziale della funzione Lift TIG. Include una torcia TIG con valvola manuale per la gestione del gas e un kit di consumabili base per l'innesco. In aggiunta, è possibile abbinare un riduttore di pressione per il collegamento diretto alla bombola del gas argon.
Per di più, ogni kit può essere personalizzato con diverse lunghezze dei cavi per garantire la massima libertà di movimento in officina o in cantiere. Tuttavia, è importante ricordare che gli accessori non inclusi nella "Packing List" originale devono essere selezionati come opzioni separate al momento dell'acquisto.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE
Visualizza il MANUALE |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice Decamig 520 SD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
|
Cos’è l’acciaio inossidabile?
lega ferrosa con contenuti di cromo ≥ 10,5% e di carbonio ≤ 1,2% necessari per costituire, a contatto dell’ossigeno dell’aria o dell’acqua, uno strato superfi- ciale sottilissimo e trasparente in grado di resistere alla corrosione e denominato “strato passivato”.
Principali famiglie
Ossigeno
Strato superficiale “passivato”
Massa di acciaio inossidabile
Austenitico:
Ferritico: Martensitico: Duplex:
ferro-cromo-nichel, carbonio < 0,1% (p.e. il tipo 1.4301/304, noto come 18/8; 18/10) non magnetico allo stato di fornitura; > 65% dell’uso mondiale di acciaio inossidabile ferro-cromo, carbonio < 0,1%, magneticoferro-cromo, carbonio > 0,1%, magnetico e temprabile ferro-cromo-nichel, a struttura mista austeno-ferritica, magnetico
Principali proprietà
Resistenza alla corrosione – aspetto estetico – resistenza al calore – basso costo di manutenzione – riciclabile – biologicamente neutro – facilità di fabbricazione e pulizia – rapporto resistenza/peso
Gli acciai inox (o acciai inossidabili) sono leghe di ferro caratterizzate, oltre alle proprietà meccaniche tipiche degli acciai al carbonio, da una notevole resistenza alla corrosione, specie in aria umida o in acqua dolce.
Tale capacità di resistere alla corrosione è dovuta alla presenza di elementi di lega, principalmente cromo, in grado di passivarsi, cioè di ricoprirsi di uno strato di ossidi sottile e aderente, praticamente invisibile, di spessore pari a pochi strati atomici (dell'ordine dei 3-5 × 10⁻⁷ mm), che protegge il metallo, o la lega, sottostante dall'azione degli agenti chimici esterni.
Gli acciai inossidabili sono caratterizzati da un tenore di carbonio generalmente inferiore al 1,2%. Il contenuto minimo di cromo "libero", ossia non combinato con il carbonio, si aggira tra l'11-12% per poter avere formazione dello strato di ossido "passivante" continuo, protettivo nei confronti dalla corrosione. Il cromo nella lega, infatti, combinandosi con il carbonio, può formare carburi di cromo, che limitano la disponibilità di tali elemento di lega a formare ossidi e, quindi, di passivarsi.
Elettrodi per la saldatura degli acciai inossidabili del tipo 18/8 rivestimento rutil-basico Il deposito austenitico-ferritico a tenore di ferrite a basso contenuto di C (0,03 max) Salda a contatto con fusione dolce, elettrodo verticale, arco corto e scoria facilmente asportabile. Rivestimento studiato per assorbire il meno possibile di umidità. La temperatura di servizio va da -196°C a + 350°C
Indicato per tutti i lavori di carpenteria di inossidabile, tubazioni, condotte, scambiatori. | Bombola per ossigeno industriale in acciaio da litri 14 nuova, complete di valvola, cappellotto e certificato |


Recensioni
Ancora non ci sono recensioni.