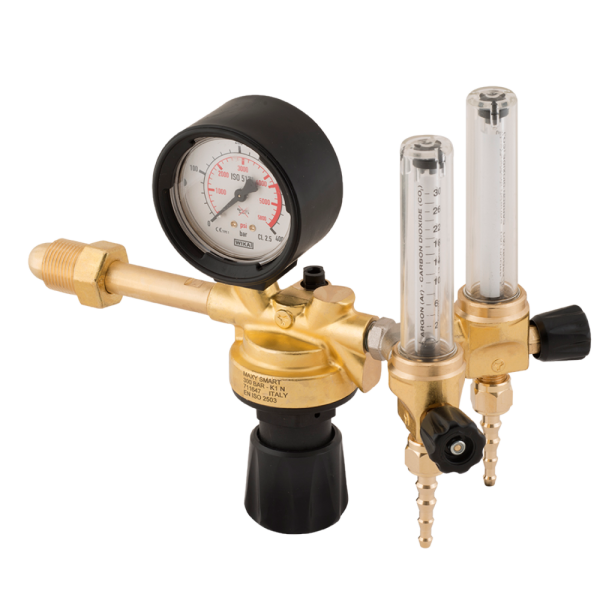
| Description | Il riduttore Oxyturbo Maxysmart CO2 C/Manopola e Cuffia + 2 Flux rappresenta lo strumento professionale definitivo per raddoppiare l'efficienza della vostra postazione di lavoro. Progettato specificamente per ottimizzare le risorse in officina, questo dispositivo si distingue immediatamente per la presenza di due flussometri indipendenti ad alta visibilità. Di conseguenza, il sistema permette di alimentare due saldatrici simultaneamente ed erogare flussi gassosi con parametri totalmente differenti, attingendo da una sola bombola ricaricabile tarata fino a 200 bar. Vanta inoltre una fluida manopola di regolazione 0-4 bar che assicura un controllo millimetrico e costante della contropressione del gas. In aggiunta, per salvaguardare i delicati componenti di misura dagli impatti quotidiani tipici dei contesti industriali più gravosi, il corpo è equipaggiato con una robusta cuffia di protezione anti-urto. Scegliere questa soluzione significa eliminare la necessità di una seconda bombola, garantendo così un drastico risparmio economico e la massima flessibilità operativa durante ogni ciclo di saldatura MIG/MAG. |
Applicazioni: Aria condizionata, refrigerazione, idraulici-installatori, industria elettrica.
Condizioni d’uso: Lega brasante a base argento con ottime caratteristiche di fluidità, capillarità e resistenza meccanica. Utilizzata per giunti in acciaio, rame, leghe di rame, nichel, leghe di nichel
Formati: Filo, barretta, nastro, anello, preformato, polvere
| | Alimentazione Monofase 230 V | Dimensioni, bilanciamento e nuove geometrie per una torcia ottima per saldare in tutte le posizioni | Saldatrice a resistenza pulsata
Controllo elettronico a Tyristori
Alimentazione Monofase |
| Content | RIDUTTORE DI PRESSIONE OXYTURBO MAXYSMART CO2 C/MANOPOLA E CUFFIA + 2 FLUX
Il riduttore Oxyturbo Maxysmart CO2 C/Manopola e Cuffia + 2 Flux rappresenta una straordinaria evoluzione nel campo della saldatura simultanea.
Questo riduttore di pressione è sviluppato appositamente per raddoppiare la produttività all'interno di officine meccaniche a uso intensivo. Infatti, per particolari esigenze di lavoro, il mercato richiede la possibilità di alimentare più postazioni riducendo l'ingombro delle bombole ricaricabili. Di conseguenza, questo modello integra un'innovativa architettura sdoppiata in grado di gestire due flussi gassosi in parallelo.
Per quanto riguarda l'allestimento tecnico, il dispositivo si caratterizza per la presenza di due flussometri indipendenti. Questi permettono di utilizzare lo stesso riduttore di pressione con due saldatrici diverse operanti contemporaneamente. Allo stesso tempo, le macchine collegate possono lavorare anche con erogazioni differenti senza alcuna interferenza reciproca. La gestione centralizzata avviene mediante una manopola di regolazione della pressione per il controllo dell'intervallo 0-4 bar. Inoltre, la maggior precisione della lettura delle scale si ottiene a manopola completamente avvitata.
Oltre a ciò, l'affidabilità del corpo metallico garantisce una stabilità eccellente in Classe K 1. L'erogazione simultanea dell'Anidride Carbonica non genera cali di pressione bruschi né fenomeni di instabilità dell'arco. Per questa ragione, il riduttore mantiene performance elevate anche a pressioni d'ingresso massime pari a 200 bar. In aggiunta, per tutelare i manometri e le due colonne flussometriche, lo strumento incorpora una cuffia di protezione rinforzata contro gli urti accidentali d'officina. Di conseguenza, l'integrità del sistema sdoppiato rimane preservata nel tempo.
Infine, la connettività è delegata a due uscite dotate di filetto standard G1/4. Questa scelta progettuale garantisce una compatibilità universale e immediata con la totalità dei tubi gas industriali. Pertanto, l'operatore può allestire due postazioni di saldatura MIG/MAG in pochissimi istanti e senza ricorrere a costosi raccordi a Y. Malgrado la presenza del doppio flussometro, il peso totale rimane bloccato ad appena 1 kg. In questo modo, l'ergonomia sul campo e la maneggevolezza della bombola rimangono inalterate.
Vantaggi Operativi
Il saldatore e l'officina beneficiano di un risparmio economico immediato sull'acquisto e il noleggio delle bombole. Per di più, la regolazione indipendente tramite i due flussometri consente a due operatori di saldare spessori diversi nello stesso momento. In questo modo, si azzerano i tempi di attesa e si ottimizzano i flussi di lavoro industriali. Tuttavia, la presenza della robusta cuffia di protezione scherma l'intero blocco di misura da impatti laterali. Di conseguenza, l'efficienza operativa tocca i massimi livelli senza rischi di stop produttivi.
CARATTERISTICHE TECNICHE
- Linea: MaxySmart
- Produttore: Oxyturbo
- Codice Prodotto: 245800.98
- Gas di utilizzo: Anidride Carbonica (CO2) per utilizzo sdoppiato
- Configurazione: C/Manopola e Cuffia + 2 Flussometri indipendenti
- Pressione massima d'ingresso (P1): 200 bar
- Pressione di esercizio in uscita (P2): 0-4 bar
- Classe di regolazione K: 1
- Sistemi di protezione: Cuffia protettiva doppia e regolazione micrometrica
- Filettatura d'uscita: Doppia uscita standard G1/4
- Peso effettivo: 1 kg
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
| Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. | La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice Decamig 520 SD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| Le nuove torce a filo TMAX 300 HD hanno un'angolo di curvatura per un più facile scorrimento del filo, e quindi un bagno di saldatura più omogeneo.
La capacità di dissipazione del calore è migliorata e quindi questa nuova torcia a filo TMAX 300 HD migliora la durata dei ricambi. La maneggevolezza è ottimizzata in tutte le posizioni di saldatura.
L'attacco standard corrisponde a quello Euro. Le parti che compongono la torcia TMAX 300 HD sono:
Impugnatura
Isolante (in bianco) e inserto filettato per la guida del filo (in giallo)
Ugello per il gas di protezione
Pattino di contatto fra alimentazione elettrica e filo (guidafilo)
Bocchello di alimentazione del gas di protezione
In alcuni casi la torcia ha un circuito di refrigerazione alimentato con acqua.
Chiedere per email uno spaccato con i codici delle parti che compongono la torcia TMX 300 HD da metri 3 Cod. MA 6275 - Il procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo). La saldatura MIG/MAG, come tutti i procedimenti a filo continuo, è un procedimento derivato dall'arco sommerso, ma, nei confronti quest'ultimo, ha il vantaggio che l'operatore può tenere l'arco sotto osservazione diretta, quindi può controllare l'esecuzione della saldatura come nei procedimenti a elettrodo (elettrodo rivestito e TIG), altri vantaggi nei confronti dell'arco sommerso sono la mancata formazione di scoria e la possibilità di saldare anche in posizioni non piane.
Usare per la saldatura su Acciai al Carbonio, le nuove miscele HP1 chiedete le quotazioni delle nostre bombole in noleggio. | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Lo spot Deca SW 22 ha un assorbimento di corrente contenuto, ed alimentazione Monofase 230 V
Semplice il pannello delle regolazioni dei parametri di puntatura, di potenza, e del durata del tempo del punto sul pezzo da puntare, con un selettore che definisce se dobbiamo dare un punto singolo, oppure inserire il pulsato continuo per i piccoli spessori.È fornito del termico di protezione.
La regolazione della potenza è regolabile da 400 a 2200 ampere
Dimensioni mm 320 x 181 x 265 con un peso di circa 20 Kg
Saldatrice a resistenza.
- MICROPROCESSORE: per la gestione dei parametri di saldatura
- Regolazione potenza e tempo di saldatura
- Selettore punto singolo, pulsato e continuo
- Tabella parametri saldatura
- Indicatore protezione termica
- Pistola con attacco rapido
|




Recensioni
Ancora non ci sono recensioni.