| Content | RIDUTTORE OXYTURBO MEGA HP60 AZOTO 60 BAR
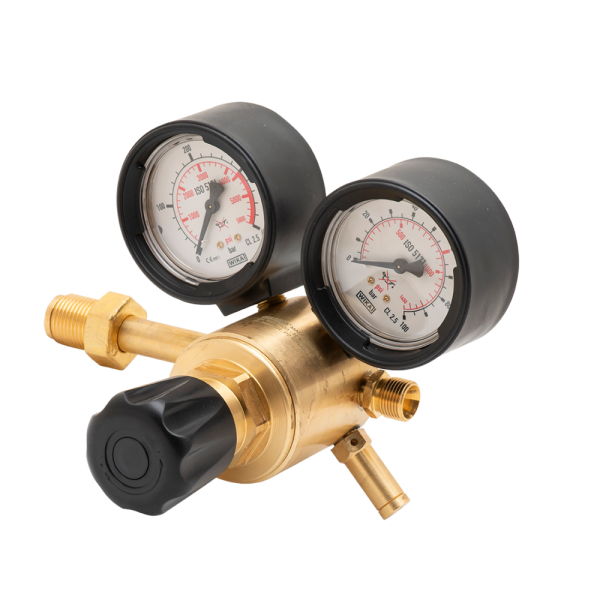
Il riduttore Oxyturbo Mega HP60 specifico per Azoto è progettato per i contesti industriali più esigenti. Il suo utilizzo è ideale dove la purezza e la costanza del flusso di gas inerte sono cruciali. Trova quindi applicazione nel taglio laser ad alta pressione, nei processi di inertizzazione e nelle prove di tenuta. Nel taglio laser dell'acciaio inossidabile o dell'alluminio un flusso potente e privo di oscillazioni è indispensabile. Questo sistema previene infatti l'ossidazione dei bordi e garantisce un taglio lucido e perfetto.
La qualità costruttiva di questo modello è di livello superiore. Il corpo e il coperchio sono lavorati direttamente da barra in ottone per assicurare una resistenza meccanica insuperabile. Questa versione monta guarnizioni interne dedicate e collaudate in fabbrica. I componenti sono studiati per resistere alle specifiche proprietà dell'azoto e garantiscono la massima sicurezza d'esercizio in conformità con la norma EN ISO 2503.
La robustezza della struttura permette di sostenere pressioni in uscita fino a 60 bar, gestendo una pressione d'ingresso di 200 bar. Il sistema lavora senza alcuna fluttuazione anche durante le fasi operative più intense. In questo modo assicura una portata superiore a 180 m³/h. Inoltre, la configurazione interna minimizza i rischi di congelamento del gas. Si azzerano così le variazioni di portata derivanti dal repentino svuotamento della bombola ad alti flussi.
In merito alla sicurezza operativa, ogni unità è equipaggiata con manometri da 63 millimetri di diametro. Questi strumenti sono dotati di una cuffia di protezione anti-urto secondo la norma EN 562. Una valvola di sfiato della sovrapressione è integrata nel dispositivo per salvaguardare l'intero impianto. Oltre a ciò, la manopola di regolazione frontale consente un settaggio fluido e millimetrico. Infine, il collegamento alla macchina è garantito da un raccordo di uscita G3/8 DX.
Vantaggi Operativi
L'erogazione potenziata fino a 60 bar permette innanzitutto di eseguire il collaudo e il lavaggio degli impianti di condizionamento industriali in totale sicurezza. Infatti, questo modello della linea Mega è progettato specificamente per gestire l'Azoto ad altissima pressione. Di conseguenza, il flusso gassoso rimane lineare e privo di sbalzi anche durante le prove di tenuta più lunghe ed esigenti. Per questa ragione, il corpo in ottone lavorato da barra garantisce una solidità strutturale a prova di cantiere. Inoltre, l'affidabilità assoluta dei componenti interni previene qualsiasi perdita del fluido. Scegliere questo modello significa ottimizzare i tempi di verifica delle reti di refrigerazione commerciali.
SPECIFICHE TECNICHE
- Linea: Mega
- Produttore: Oxyturbo
- Codice Prodotto: 294250HP60
- Pressione massima ingresso (P1): 200 bar
- Pressione massima uscita (P2): 60 bar
- Portata massima (Q1): > 180 m³/h
- Costruzione: Corpo e coperchio lavorati direttamente da barra in ottone.
- Regolazione: Manopola frontale ad alta precisione.
- Manometri: Ø 63 mm con cuffia di protezione antiurto (norma EN 562).
- Raccordo di uscita: G3/8 DX (Destrorso).
- Sicurezza: Valvola di sfiato sovrapressione integrata e sistema anti-congelamento.
- Gas di utilizzo: Azoto (N2).
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Spot e puntatrice DECA SW100
Regola automaticamente i parametri di saldatura in base all'utensile selezionato e allo spessore da saldare. Lo strumento digitale permette la regolazione dei parametri passo-passo. Il tasto "STORE" memorizza i parametri di saldatura.
Saldatrice multifunzione a resistenza.
- "MICROPROCESSORE" per la gestione dei parametri di saldatura
- a) REGOLAZIONE SINERGICA Regola automaticamente i parametri di saldatura in base all’utensile selezionato ed allo spessore da saldare.
- b) Regolazione personalizzabile del tempo e della corrente di lavoro.
- c) Strumento digitale per la regolazione fine.
- d) Utilizzo contemporaneo di una pinza puntatrice ed uno studder allo scopo eliminare i tempi di cambio utensile.
- "PULSE" Puntatura a punto singolo e punto singolo pulsato per lamiere ad alto limite di snervamento e lamiere zincate.
- "SURE SPOT" La Compensazione automatica assicura l’uniformità di tutti i punti di saldatura.
- Dotazione
- Pinza pneumatica con bracci da 120mm
- Pistola studder
- Carrello
- Braccio reggi cavi
| Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
SPOT INVERTER DECA SW 15 ALLUMINIO
- Il modello SW15 è un generatore in corrente continua DC adatto per lavori di puntatura, di fissaggio di perni da 3 a 8 mm soprattutto su carrozzerie in alluminio.
- Progettato ad alto risparmio energetico
- Saldatura a scarica di condensatori
- Cambio tensione alimentazione 115 - 230 automatico
- Salda perni di diametro da 3 a 8 mm
- Adatto per carrozzieri, istallatori. manutentori, e settore termotecnica.
- Si può utilizzare su acciaio, acciaio inox, acciaio galvanizzato, ottone, alluminio.
- Non provvoca alcuna alterazione della superficie opposta anche se verniciata, plastificata o zincata.
- * Protezione motogeneratore +/- 15%
- Peso estremamente contenuto
| SEZIONE TECNICA:
Gli acciai inox (o acciai inossidabili) sono leghe di ferro caratterizzate, oltre alle proprietà meccaniche tipiche degli acciaial carbonio, da una notevole resistenza alla corrosione, specie in aria umida o in acqua dolce.
Tale capacità di resistere alla corrosione è dovuta alla presenza di elementi di lega, principalmente cromo, in grado di passivarsi, cioè di ricoprirsi di uno strato di ossidi sottile e aderente, praticamente invisibile, di spessore pari a pochi strati atomici (dell'ordine dei 3-5 × 10⁻⁷ mm), che protegge il metallo, o la lega, sottostante dall'azione degli agenti chimici esterni.
Gli acciai inossidabili sono caratterizzati da un tenore di carbonio generalmente inferiore al 1,2%. Il contenuto minimo di cromo "libero", ossia non combinato con il carbonio, si aggira tra l'11-12% per poter avere formazione dello strato di ossido "passivante" continuo, protettivo nei confronti dalla corrosione. Il cromo nella lega, infatti, combinandosi con il carbonio, può formare carburi di cromo, che limitano la disponibilità di tali elemento di lega a formare ossidi e, quindi, di passivarsi.
SEZIONE COMMERCIALE:
Elettrodi per la saldatura dell'acciaio inossidabile 316L rivestimento basico AWS A 5.4 E316L-15 con deposito austenitico al molibdeno con tenore di ferrite a basso contenuto di C (carbonio). Rivestimento insensibile all'umidità. Fusione dolce ed arco stabile esente da spruzzi, scoria facilmente asportabile e cordone molto estetico. Ottima resistenza alla corrosione sottoforma di soluzioni di gas (850°C): acido acetico,benzolo citrico, acido nitrico, acido solforico, acido fosforico. Eccellente resistenza alla corrosione marina. Temperatura di esercizio da -120°C a + 350°C
Peso di ogni pacco Kg. 5 (ordine minimo) | La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice Decamig 520 SD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| La Torcia a filo Ergoplus 15/3 Flex raffreddata ad aria, ideale per piccoli lavori di carrozzeria e per impianti a filo portatili. Lunghezza metri 3 corredata con guaina metallica, se necessitano saldature con filo di Alluminio si consiglia di sostituire la guaina metallica con una in Teflon o materiale plastico per evitare problemi di rottura del filo di Alluminio.
La Torcia a filo Ergoplus 15/3 Flex è inoltre indicata per saldatura su profili angolati, avendo delle dimensioni molto contenute di ingombro e quindi di facile accesso. Chiedere ulteriori informazioni con la nostra torcia a filo Ergoplus 15/3 Flex con lancia terminale flessibile.
La Torcia a filo Ergoplus 15/3 Flex nasce con attacco posteriore modello Euro, ma possiamo fornirla con ogni genere di attacco o adattatore, tipo Teco, Miller, Lincoln.
Le Torcia a filo Ergoplus 15/3 Flex possono essere fornite con 3 lunghezze, da metri 3 ( cod. MA7020-03) da metri 4 (cod. MA 70420-04) e da metri 5 ( cod. MA 7020-05) Scegliere la torcia più idonea, rammentando che una torcia troppo lunga su una piccola saldatrice può causare problematiche sul trainafilo e sulla relativa scheda di controllo.
Siamo inoltre in grado di fornirvi tutta la ricambistica per queste torce ed il gas di protezione per saldare Acciaio al Carbonio, Alluminio ed Acciaio inox, chiedeteci informazioni tecniche alla nostra email info@salfershop.com |




Recensioni
Ancora non ci sono recensioni.