| Description | La Jasic Evo20 MIG350 N2SE2 è una saldatrice inverter multiprocesso trifase professionale adatta per lavorazioni industriali intensive MIG, TIG e MMA. Questo modello si distingue per la gestione a microprocessori DSP+ARM e per il sistema di raffreddamento ad acqua integrato LC-60 con torcia MB-501. Grazie all'innovativo display 45° ClearVision e al trainafilo separato a 4 rulli EVO20 (DWF-22), l'operatore beneficia di un controllo perfetto del filo e dei parametri sinergici. Con una potenza di 350 A al 50% di ciclo di lavoro, rappresenta la scelta ideale per la carpenteria metallica pesante ad alta precisione. |
Applicazioni: Aria condizionata, refrigerazione, idraulici-installatori, industria elettrica.
Condizioni d’uso: Lega brasante a base argento con ottime caratteristiche di fluidità, capillarità e resistenza meccanica. Utilizzata per giunti in acciaio, rame, leghe di rame, nichel, leghe di nichel
Formati: Filo, barretta, nastro, anello, preformato, polvere
| Saldatrice a resistenza pulsata
Controllo elettronico a Tyristori
Alimentazione Monofase | Riduttore di pressione per Ossigeno a 300 bar.Ideale per equipaggiare unità di saldatura dove si richiedono robustezza ed elevata stabilità di erogazione. Realizzato per pressioni intermedie. | Prodotto qualitativo per:
Gasatura dell'acqua e bevande analcoliche
Confezionamento alimentare in atmosfera protettiva
Inertizzazione dei serbatoi e dei silos
Applicazioni in enologia sia nella vendemmia che pigiatura
Surgelazione rapida
| Regolazione sinergica digitale con microprocessore
Puntatrice e spot con regolazione sinergica
Alimentazione Monofase 400 V
Offerta valida ancora per pochi giorni |
| Content | SALDATRICE INVERTER MULTIPROCESSO JASIC MIG350 N2SE2 - LINEA EVO20
La saldatrice multiprocesso Jasic Evo20 MIG350 N2SE2 ridefinisce gli standard industriali della saldatura professionale ad alta potenza.
Questo dispositivo non è un semplice generatore per la lavorazione dei metalli. Al contrario, rappresenta un concentrato tecnologico progettato per superare le prestazioni dei sistemi di saldatura tradizionali. Infatti, grazie alla sua architettura a Inverter Trifase, l'operatore può gestire applicazioni gravose con la massima efficienza energetica. Di conseguenza, ogni sessione di lavoro diventa immediata e priva di cali di potenza sia in officina sia in cantiere. Inoltre, la macchina si distingue per un Design modulare e una struttura verticale su ruote. Allo stesso modo, l'estetica moderna si sposa con una robustezza strutturale nata per resistere agli impieghi industriali più severi.
Per di più, la Jasic Evo20 MIG350 N2SE2 offre prestazioni superiori alla concorrenza grazie alla gestione a Microprocessori DSP + ARM. Pertanto, questo sistema garantisce una regolazione precisa dell'arco in tempo reale per una stabilità senza precedenti. In aggiunta, la tecnologia di Trasferimento goccia raffinato assicura un controllo millimetrico dell'onda d'urto riducendo drasticamente gli spruzzi. Tuttavia, non è solo la precisione a fare la differenza. Al contrario, il sistema di Innesco arco migliorato garantisce il 60% in più di successo nella riaccensione della torcia. Inoltre, la continuità operativa è supportata anche dalla Tecnologia Anti-Ball, che elimina la formazione della goccia sulla punta del filo. Infine, la Funzione Spot Assistito permette di eseguire punti uniformi e ultra-precisi su materiali sottili fino a 0,5 mm.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore professionista cambia radicalmente con l'utilizzo di questo sistema multiprocesso. In primo luogo, la facilità d'uso è garantita dalla Modalità sinergica che semplifica l'impostazione dei parametri di saldatura. Pertanto, l'operatore imposta lo spessore e la macchina calcola automaticamente la configurazione ideale. Inoltre, gli utenti più esperti possono sfruttare la modalità Welding Engineer per una personalizzazione avanzata di ogni singolo parametro. L'interfaccia 45° ClearVision, allo stesso modo, permette una lettura perfetta dei dati digitali ad alta visibilità da qualsiasi angolazione. Di conseguenza, il controllo dei flussi operativi risulta sempre impeccabile, chiaro e sotto controllo in ogni momento.
In aggiunta, l'Ecosistema di controllo remoto flessibile espande le modalità operative dell'impianto. Questo sistema permette di gestire la macchina tramite torcia digitale, comandi sul casco wireless, app mobile o telecomando. Per di più, il Gruppo raffreddamento LC-60 ad acqua protegge la torcia MB-501 dai surriscaldamenti durante i cicli di lavoro prolungati. Il trainafilo EVO20 (DWF-22), tuttavia, adotta un meccanismo avanzato di alimentazione a 4 rulli per un avanzamento del filo fluido e costante. La sicurezza, allo stesso modo, è prioritaria nel design costruttivo di questo generatore. Infatti, i sistemi di Protezione cortocircuito e sovracorrente salvaguardano i componenti interni da sbalzi di tensione nocivi. Infine, la presenza di 10 slot memoria lavoro e di una porta USB Type-C permette di salvare i programmi e aggiornare il software facilmente.
CARATTERISTICHE TECNICHE
- Linea: Linea Evo20
- Modello: MIG350 N2SE2
- Produttore: Jasic
- Alimentazione: 3~ AC380V ± 15% 50/60 Hz
- Fattore di potenza: 0.92 cosϕ
- Efficienza: 89%
- Potenza in stand-by: 30 W
- Classe di protezione: IP23S (Generatore e Gruppo Acqua) | IP2X (Trainafilo)
- Classe di isolamento: H
- Attacco: 35/50
- Dimensioni Generatore: 657 x 278 x 511 mm
- Peso Netto Generatore: 26.9 kg
Parametri
MIG:
- Corrente nominale ingresso: 19.5 A
- Potenza nominale ingresso: 13.5 kVA | 12.69 kW
- Regolazione corrente uscita: 30 ~ 350 A
- Regolazione voltaggio uscita: 10 ~ 40 V
- Voltaggio a vuoto: 75 V
- Ciclo di lavoro nominale: 50%
- Velocità trainafilo: 2 ~ 24 m/min
TIG:
MMA:
- Corrente nominale ingresso: 20.8 A
- Potenza nominale ingresso: 14.5 kVA | 13.34 kW
- Regolazione corrente uscita: 20 ~ 350 A
- Regolazione ARC FORCE: 0 ~ 200 A
- Regolazione HOT START: 0 ~ 200 A
- Voltaggio a vuoto: 75 V
- Ciclo di lavoro nominale: 50%
Unità trianafilo Evo20 (DWF-22)
- Tensione / Corrente: DC 24 V / 3.5 A
- Numero / Diametro rulli: 4 rulli / 37.45 mm
- Diametro bobina filo: 300 mm
- Dimensioni e Peso: 700 x 233 x 462 mm | 17 kg
Unità Raffreddamento LC-60
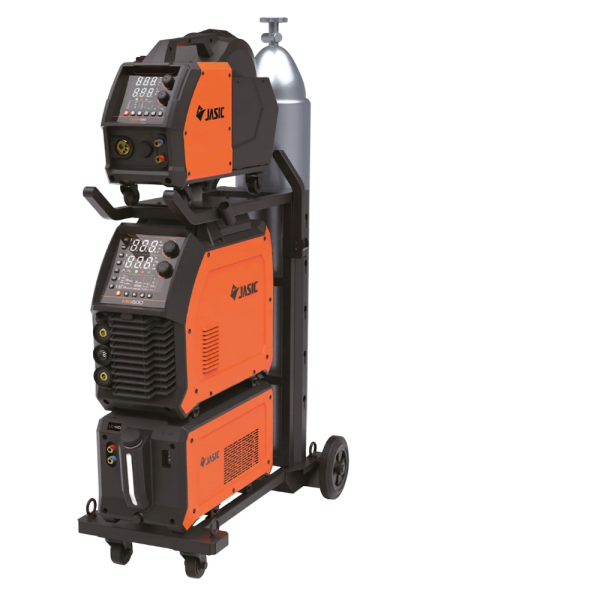
La Jasic Evo20 MIG350 N2SE2 viene proposta con finiture industriali premium studiate per resistere all'usura del tempo nelle condizioni più severe.
- Carter Esterno: Scocca metallica rinforzata con finiture Arancio Jasic Industrial e inserti neri protettivi resistenti agli urti. Inoltre, presenta una configurazione a torre modulare per integrare generatore, gruppo acqua e trainafilo su carrello utility a ruote con alloggio bombola posteriore.
- Pannello Interfaccia: Display digitali gemelli con tecnologia 45° ClearVision ad alta visibilità integrati sia sul corpo macchina sia sul modulo trainafilo. In aggiunta, include tasti di selezione rapidi e manopole rotative zigrinate studiate per l'utilizzo ottimale con guanti da saldatura.
- Componenti di Connessione: Prese rapide ad alta conduzione tipo Attacco 35/50 per il cavo di massa. Allo stesso modo, monta raccordi rapidi colorati (blu/rosso) per l'innesto sicuro e immediato delle linee del liquido refrigerante della torcia.
CONFIGURAZIONI DISPONIBILI
La macchina offre diverse opzioni di allestimento per rispondere perfettamente alle esigenze logistiche e di spazio di officine meccaniche e cantieri.
- Configurazione Standard (Packing List Incluso): Questa è la versione completa pronta all'uso industriale. Include il corpo generatore trifase, il Trainafilo EVO20 (DWF-22) e il Gruppo raffreddamento LC-60. Viene fornita di serie con la Torcia MIG 3mt MB-501 raffreddata ad acqua, il Cavo massa 500A da 35mm², il Fascio cavi di interconnessione da 5mt, 1 pezzo di quick plug gas e il tubo aria in gomma da 2,5mt montati sul carrello utility dedicato.
-
Kit Carpenteria Estesa: Configurazione speciale sviluppata per i grandi reparti produttivi o cantieri navali. Sostituisce il fascio cavi di serie con una prolunga di interconnessione maggiorata per allontanare ulteriormente l'unità trainafilo dal generatore principale. Di conseguenza, l'operatore può muoversi con massima agilità su strutture metalliche di grandi dimensioni senza spostare l'intero impianto trifase.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE
Visualizza il MANUALE |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
| Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Lo spot Deca SW 22 ha un assorbimento di corrente contenuto, ed alimentazione Monofase 230 V
Semplice il pannello delle regolazioni dei parametri di puntatura, di potenza, e del durata del tempo del punto sul pezzo da puntare, con un selettore che definisce se dobbiamo dare un punto singolo, oppure inserire il pulsato continuo per i piccoli spessori.È fornito del termico di protezione.
La regolazione della potenza è regolabile da 400 a 2200 ampere
Dimensioni mm 320 x 181 x 265 con un peso di circa 20 Kg
Saldatrice a resistenza.
- MICROPROCESSORE: per la gestione dei parametri di saldatura
- Regolazione potenza e tempo di saldatura
- Selettore punto singolo, pulsato e continuo
- Tabella parametri saldatura
- Indicatore protezione termica
- Pistola con attacco rapido
| I riduttori di pressione per Ossigeno MAXY Smart sono estremamente affidabili e dai costi contenuti, progettati e costruiti in totale conformità alla norma EN ISO 2503 per garantire un accurato e sicuro utilizzo dei gas anche alle basse pressioni. Questi riduttori di pressione per ossigeno dotati di valvola di scarico automatico delle sovrapressioni e di filtro in bronzo sinterizzato in ingresso alla capsula integrata. La regolazione della pressione è estremamente lineare e morbida grazie a una nuova manopola ergonomica. Il corpo del riduttore è in ottone, particolarmente curato nel design, decapato per poter durare nel tempo senza ossidazioni. Una struttura molto solida per un riduttore di pressione ossigeno a comando verticale ed attacco laterale, progettato e costruito per garantire un accurato e sicuro utilizzo dei gas. La manopola ergonomica permette al saldatore di regolare la fiamma nel corso delle operazioni di saldatura in modo tale che resti sempre neutra e riducente. Questi riduttori di pressione ossigeno sono particolarmente indicati per utilizzi gravosi di taglio nel settore della demolizione e nella siderurgia. Maxy Smart
Utilizzo Realizzato per pressioni intermedie, consente un elevato risparmio di gas nella versione CO2.
Precisi, robusti, affidabili Questi riduttori di pressione ossigeno consentono un'elevatissima affidabilità con soluzioni interne che garantiscono la praticità d'uso e la funzionalità alle massime erogazioni.
Caratteristiche tecniche: Ossigeno: K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h Acetilene:K classe riduttore 2 - P2 pressione di esercizio <1,5 bar - Q1 erogazione tipo 5 m³/h Propano: K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo 5 m³/h Azoto: K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h CO2 - Argon - Mix: K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo <1,5 m³/h ATTACCO LATERALE COMANDO VERTICALE MANOMETRI Ø 63 USCITA ⅜ " Gas
Tutti i nostri riduttori per ossigeno hanno superato con successo la prova di incendiabilità prevista dalla norma ISO 2503
| L'anidride carbonica (nota anche come biossido di carbonio o più correttamente diossido di carbonio) è un ossidoacido (anidride) formato da un atomo di carbonio legato a due atomi di ossigeno.
Il diossido di carbonio solido è noto anche come ghiaccio secco e in questa forma ha densità corrisponde a 1562 kg/m³. Il diossido di carbonio può essere però liquefatto sottoponendolo ad alte pressioni a temperatura inferiore ai 31 °C e in questa forma ha una densità di 1022 kg/mcubo
Il diossido di carbonio viene prodotto principalmente a partire dai seguenti processi:[12] - come prodotto secondario da impianti di produzione di ammoniaca e idrogeno, in cui il metano è convertito in diossido di carbonio;
- da combustione di petrolio e carbone fossile; e soprattutto da centrali termoelettriche e da autoveicoli;
- come sottoprodotto della fermentazione;
- da decomposizione termica di CaCO3;
- come sottoprodotto della produzione di fosfato di sodio;
- direttamente dai pozzi naturali di diossido di carbonio.
In un'atmosfera di biossido di carbonio il fuoco si spegne, per questo alcuni tipi di estintore contengono biossido di carbonio liquido sotto pressione a 73 atmosfere. Anche i giubbotti salvagente spesso contengono capsule di biossido di carbonio liquido, usate per ottenere un rapido gonfiaggio in caso di emergenza. Acqua gassata, ottenuta tramite l'aggiunta di anidride carbonica. Le acque minerali frizzanti e le bibite gassate devono la loro effervescenza all'aggiunta di biossido di carbonio. Alcune bibite, tra cui la birra e i vini frizzanti contengono biossido di carbonio come conseguenza della fermentazione che hanno subito. Ancora, è il biossido di carbonio che fa lievitare gli impasti; molti lieviti, naturali o chimici, sviluppano biossido di carbonio per fermentazione o per reazione chimica. L'Anidride Carbonica per industria alimentare nel confezionamento alimentare, nella gasatura, nella concimazione e fertilizzazione delle serre, per trasporti refrigerati, permette di ottenere notevoli benefici:
- Prodotti freschi con caratteristiche organolettiche superiori
- Maggiore durata nel tempo della confezione
- Maggiori volumi produttivi per il migliorato stoccaggio
- Riduzione di perdite di prodotto dovute a scarti
- minori costi di produzione
- Maggiore capacità di estensione distributiva territoriale
| Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Spot e puntatrice DECA SW100
Regola automaticamente i parametri di saldatura in base all'utensile selezionato e allo spessore da saldare. Lo strumento digitale permette la regolazione dei parametri passo-passo. Il tasto "STORE" memorizza i parametri di saldatura.
Saldatrice multifunzione a resistenza.
- "MICROPROCESSORE" per la gestione dei parametri di saldatura
- a) REGOLAZIONE SINERGICA Regola automaticamente i parametri di saldatura in base all’utensile selezionato ed allo spessore da saldare.
- b) Regolazione personalizzabile del tempo e della corrente di lavoro.
- c) Strumento digitale per la regolazione fine.
- d) Utilizzo contemporaneo di una pinza puntatrice ed uno studder allo scopo eliminare i tempi di cambio utensile.
- "PULSE" Puntatura a punto singolo e punto singolo pulsato per lamiere ad alto limite di snervamento e lamiere zincate.
- "SURE SPOT" La Compensazione automatica assicura l’uniformità di tutti i punti di saldatura.
- Dotazione
- Pinza pneumatica con bracci da 120mm
- Pistola studder
- Carrello
- Braccio reggi cavi
|




Recensioni
Ancora non ci sono recensioni.