| Content | SISTEMA DI TAGLIO AL PLASMA JASIC CUT100 L22101 - LINEA CUT PRO
Il sistema di taglio al plasma Jasic CUT100 L22101 ridefinisce gli standard della carpenteria metallica pesante e della lavorazione industriale dei metalli.
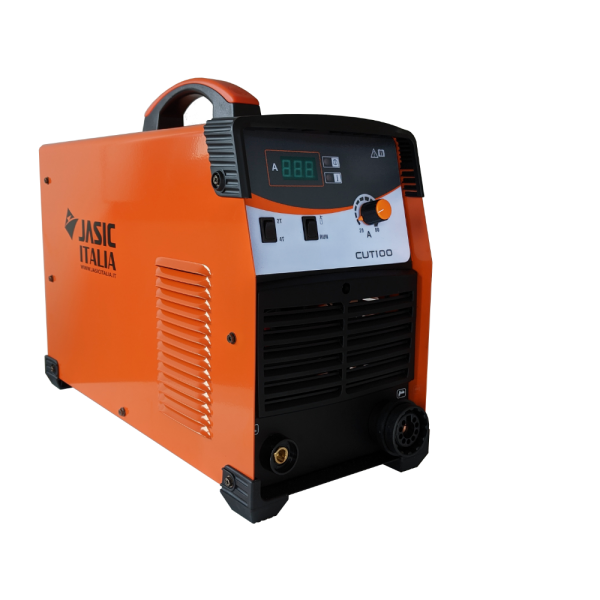
Questo dispositivo non si limita a svolgere un lavoro ordinario sulla lamiera. Al contrario, rappresenta un concentrato tecnologico trifase progettato per superare nettamente le prestazioni dei sistemi di taglio tradizionali. Grazie all'adozione della tecnologia IGBT Inverter, la macchina garantisce un'efficienza energetica straordinaria e prestazioni costanti nel tempo. Di conseguenza, ogni operazione di separazione dei metalli diventa immediata, fluida e priva di incertezze operative. La macchina si distingue per una struttura solida, pensata per l'officina moderna. Allo stesso modo, il suo design unisce una robustezza strutturale eccellente a una facilità di spostamento ideale per i contesti di produzione intensiva.
Per di più, la Jasic CUT100 L22101 offre prestazioni nettamente superiori alla concorrenza grazie alla gestione intelligente tramite la tecnologia MCU controllo digitale. Questo sistema supervisiona in tempo reale ogni parametro dell'arco. In aggiunta, la macchina protegge attivamente i circuiti interni attraverso una protezione surriscaldamento e una protezione cortocircuito altamente sensibili. Tuttavia, non sono solo i sistemi di sicurezza integrati a fare la differenza sul campo. La gestione avanzata dell'aria include un indicatore pressione aria elettronico sul pannello e un sofisticato controllo del tempo post-flusso di 10 secondi. Di conseguenza, questo modulo garantisce il raffreddamento ottimale della torcia e dei consumabili. La stabilità del taglio è supportata dall'arcc d'avvio NON HF, che innesca l'arco senza generare disturbi elettromagnetici nelle vicinanze. Infine, l'interfaccia CNC nativa espande le possibilità operative, permettendo l'integrazione con i moderni banchi da taglio automatici.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del carpenterie metallico cambia radicalmente grazie alle funzioni avanzate di questo sistema. In primo luogo, la precisione è garantita da un'elettronica di controllo che genera un taglio preciso e pulito fino a uno spessore di 25 mm. Inoltre, la flessibilità operativa si esprime attraverso la selezione tra la modalità 2 Tempi / 4 Tempi. Pertanto, l'operatore può scegliere la gestione ottimale del pulsante torcia per sessioni di lavoro prolungate o tagli brevi. Allo stesso modo, il pannello frontale è dotato di chiari LED di controllo diagnostici per un monitoraggio istantaneo dello stato del generatore. Di conseguenza, l'operatore ha sempre il controllo totale sui parametri impostati, riducendo a zero i tempi morti causati da errori di configurazione.
In aggiunta, la macchina offre una capacità di taglio massima che raggiunge i 30 mm, consentendo di affrontare anche le lamiere più spesse. Per di più, la struttura risulta notevolmente compatta e leggera in rapporto alla potenza erogata, facilitando la movimentazione all'interno dell'officina. La sicurezza dell'operatore, tuttavia, rimane l'aspetto principale del progetto Jasic. Di conseguenza, il connettore centralizzato con protezione sgancio impedisce distacchi accidentali e protegge l'utilizzatore durante le fasi operative più concitate. L'alimentazione trifase a 400V assicura la costanza della corrente anche durante il taglio su materiali ad alto spessore. Infine, il ciclo di lavoro nominale industriale garantisce una continuità operativa superba, rendendo questo plasma un partner infaticabile per la produzione pesante.
CARATTERISTICHE TECNICHE
- Linea: CUT Pro
- Modello: CUT100 L22101
- Produttore: Jasic
- Alimentazione: 3~AC400V ± 15% 50/60 Hz
- Corrente nominale ingresso: 27.2 A
- Potenza nominale ingresso: 20 kVA | 18 kW
- Tempo post-flusso: 10 s
- Arco d'avvio: NON HF (Senza Alta Frequenza)
- Capacità di taglio: 30 mm
- Capacità di taglio pulito: 25 mm
- Pressione dell'aria: 220 lt/min - 5 bar
- Voltaggio a vuoto: 315 V
- Ciclo di lavoro nominale: 100 A @ 60% | 77.5 A @ 100%
- Efficienza: 85%
- Fattore di potenza: 0.9 cosΦ
- Classe di protezione: IP21S
- Classe d'isolamento: F
- Dimensioni (Lunghezza × Larghezza × Altezza): 568 × 253 × 443 mm
- Peso: 27 kg
- Tecnologie integrate: IGBT INVERTER, Tecnologia MCU controllo digitale, Interfaccia CNC, Gestione Pneumatica avanzata
- Funzioni di sicurezza: Protezione surriscaldamento, Protezione cortocircuito, Indicatore pressione aria, Connettore centralizzato con protezione sgancio
La Jasic CUT100 L22101 viene proposta con finiture industriali progettate per resistere ai contesti produttivi più gravosi.
- Carter Esterno: Scocca interamente in metallo verniciato ad alta resistenza nella colorazione Arancio Jasic Industrial. Inoltre, include robuste griglie di ventilazione laterali, protezioni d'angolo inferiori e una robusta maniglia superiore ergonomica per il sollevamento.
- Pannello Interfaccia: Pannello di controllo frontale con display digitale a tre cifre per la lettura della corrente di taglio. In aggiunta, presenta interruttori a levetta meccanici per la selezione 2T/4T e per il test aria, affiancati da una manopola rotativa gommata per la regolazione dell'amperaggio.
- Componenti di Connessione: Connettore centralizzato con protezione sgancio meccanico per la torcia al plasma. Allo stesso modo, la sezione inferiore ospita la presa per il cavo massa ad alta conducibilità.
CONFIGURAZIONI DISPONIBILI
La macchina è configurabile in diverse varianti per soddisfare sia le esigenze delle carpenterie manuali sia l'integrazione in sistemi automatizzati.
- Configurazione Base (Solo Corpo): Include il generatore Jasic CUT100 L22101 con sistema Pneumaticaintegrato e un Cavo massa (3 m × 16 mm²). Pertanto, è la scelta ottimale per chi possiede già un parco torce compatibile.
- Kit Torcia Manuale Industrial: Questa configurazione aggiunge alla dotazione base una torcia manuale per il taglio al plasma ad alta capacità con attacco centralizzato. Di conseguenza, l'operatore può iniziare immediatamente le lavorazioni manuali su lamiere di grande spessore.
- Predisposizione CNC Automation: Opzione specifica per l'integrazione industriale. Sfrutta l'interfaccia CNCposteriore e l'innesco NON HF per connettere il plasma ai banchi da taglio computerizzati. Di conseguenza, assicura un segnale pulito privo di interferenze radio per tagli sagomati ripetitivi.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE | Il Gas argon è un elemento chimico estremamente stabile, inodore e insapore. È due volte e mezzo più solubile in acqua dell'azoto, che ha circa la stessa solubilità dell'ossigeno.
Nel 2002 è stato scoperto che l'argon, apparentemente inerte, come il kripton e lo xeno può formare un composto chimico con l'uranio. La sintesi dell'idrofluoruro di argon (HArF) è stata compiuta da ricercatori dell'università di Helsinki nel 2000. È stato descritto anche un altro composto a base di fluoro, altamente instabile, ma la notizia non è stata ancora confermata. Sebbene allo stato attuale non siano documentati altri composti dell'argon, questo elemento può formare clatraticon l'acqua, quando i suoi atomi sono intrappolati in una matrice di molecole d'acqua. Previsioni teoriche e simulazioni al calcolatore hanno trovato alcuni composti di argon che dovrebbero essere stabili, ma non sono ancora note procedure di sintesi per ottenerli. L'argon è usato nell'illuminotecnica, perché non reagisce con il filamento incandescente delle lampadine, nemmeno ad alte temperature, quando l'azoto biatomico diventa instabile. Altri usi: Viene fornito, il gas Argon puro in bombole da litri: 5 - 14 -40- 50 - Pacchi da 16 bombole |
Per acquistare le barrette per brasatura lega argento NR 600 chiedere la quotazione aggiornata dell'Argento.
Queste Lega per brasatura con basso argento 600 N , hanno una percentuale di Argento medio-basso, e si usa con il nostro disossidante Flux CS
Le Lega per brasatura con basso argento 600 N si usano per eseguire saldature su rame, inox, acciaio al carbonio, cioè con quel procedimento di saldatura dove si porta a fusione il solo metallo d'apporto, tramite una "capillarità" della lega saldante che unisce i materiali. Le leghe sono composte da 3 elementi Argento - Rame - Zinco (leghe ternarie), le variazioni delle percentuali che compongono la lega modificano le temperature di fusione della stessa. La variazione di percentuale modifica anche la colorazione della bacchetta stessa, con più argento il colore è molto chiaro, con meno argento e più Rame il colore diventa più scuro. Il metodo più comune per saldare con queste leghe è con dei cannelli ossi-gas, che generano una fiamma come conseguenza della combustione dell'Acetilene o Propano con l'Ossigeno, raggiungendo temperature molto elevate , fino a 3200°C e fondono velocemente le bacchette che normalmente fondono tra i 690°C e 800 °C
| Le Torce a filo Ergoplus 25 con raffreddamento ad aria, sono ideali per lavori medio impegnativi su saldatrici a filo fino a 250 A e per fili fino a mm. 1,2
Si possono usare con questa torcia normalmente fili pieni, l'attacco posteriore della torcia è lo standard EURO. Siamo in grado di fornirvi la gamma completa della ricambistica di questa torcia, dagli ugelli esterni cromati, ai diffusori gas, alle punte guidafilo, alle guaine metalliche.
La Torcia a filo Ergoplus 25 metri 4 raffreddata ad aria, è la torcia ideale per medi lavori di carpenteria e in manutenzione. La torcia è corredata di guaina metallica, se necessitano saldature con filo di Alluminio si consiglia di sostituire la guaina metallica con una in Teflon o materiale plastico per evitare problemi di rottura del filo di Alluminio.
La Torcia a filo Ergoplus 25 nasce con attacco posteriore modello Euro, ma possiamo fornirla con ogni genere di attacco o adattatore, tipo Tweco, Miller, Lincoln.
Le Torcia a filo Ergoplus 25 possono essere fornite con lunghezze da metri 3 ( cod. MA 7243) da metri 5 (cod. MA 7245) - Scegliere la torcia più idonea, rammentando che la lunghezza della torcia deve essere rapportata alle caratteristiche del trainafilo della saldatrice e al filo utilizzato, per evitare problematiche sulla relativa scheda di controllo.
Siamo inoltre in grado di fornirvi tutta la ricambistica per queste torce ed il gas di protezione per saldare Acciaio al Carbonio, Alluminio ed Acciaio inox, chiedeteci informazioni tecniche alla nostra email info@salfershop.com | Ogni nostro prodotto è pensato e realizzato per resistere alle più impegnative condizioni di lavoro e mantenere la sua piena efficienza operativa. La superiore affidabilità, e quindi la maggiore durata nel tempo, scaturisce da una precisa serie di scelte progettuali, dalla selezione accurata dei materiali e da specifiche procedure produttive, destinate a renderne più robusta la struttura e salvaguardare i punti critici. All'interno di questa logica i collaudi sono fondamentali. Ogni prodotto è collaudato secondo precisi parametri di verifica.
Riduttore di pressione per acetilene conforme alle norme EN ISO 2503 massima sicurezza e resistenza
Maxy Riduttore di pressione per acetilene professionale e dai costi contenuti. Progettato e costruito per garantire un accurato e sicuro utilizzo dei gas.
Utilizzo Ideale per equipaggiare unità di saldatura MIG/MAG-TIG, dove si richiedono robustezza ed elevata stabilità di erogazione. Realizzato per pressioni intermedie, consente un elevato risparmio di gas nella versione CO2.
Precisi, robusti, affidabili Questi riduttori di pressione per acetilene consentono un'elevatissima affidabilità con soluzioni interne che garantiscono la praticità d'uso e la funzionalità alle massime erogazioni.
Caratteristiche tecniche: Ossigeno:
K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h
Acetilene:
K classe riduttore 2 - P2 pressione di esercizio <1,5 bar - Q1 erogazione tipo 5 m³/h
Propano:
K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo 5 m³/h
Azoto:
K classe riduttore 3 - P2 pressione di esercizio 10 bar - Q1 erogazione tipo 30 m³/h
CO2 - Argon - Mix:
K classe riduttore 1 - P2 pressione di esercizio 4 bar - Q1 erogazione tipo <1,5 m³/h
ATTACCO LATERALE
COMANDO VERTICALE
MANOMETRI Ø 63 | La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
|




Recensioni
Ancora non ci sono recensioni.