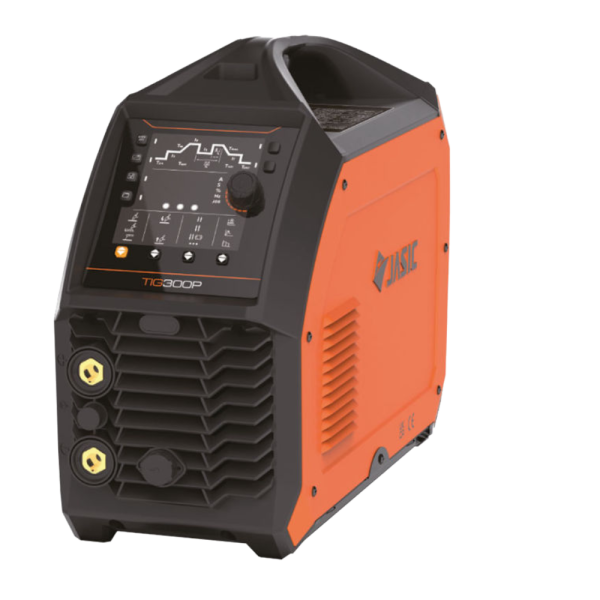
| Content | SALDATRICE JASIC TIG300P W2S72 - LINEA TIG EVO20
La saldatrice Jasic TIG300P W2S72 della linea TIG Evo20 rappresenta, senza dubbio, il culmine dell'innovazione tecnologica nel settore della saldatura professionale TIG e MMA.
Questo dispositivo non è, infatti, semplicemente uno strumento di lavoro. Al contrario, si propone come un partner di massima precisione, progettato appositamente per superare i limiti tipici delle macchine tradizionali. Grazie al sistema ad Inverter Trifase, l'operatore gode, innanzitutto, di una stabilità dell'arco senza precedenti. Di conseguenza, ogni cordone di saldatura diventa impeccabile, uniforme e, soprattutto, privo di difetti strutturali. La macchina si distingue, inoltre, per una flessibilità operativa estrema. Allo stesso modo, l'estetica moderna si sposa perfettamente con una robustezza nata per i cantieri e le officine più esigenti.
Per di più, la Jasic TIG300P W2S72 offre prestazioni decisamente superiori alla concorrenza, merito dell'esclusiva tecnologia Dash-Arc. Questo sistema garantisce, per l'appunto, un innesco dell'arco affidabile al 99% nelle applicazioni HF TIG. In aggiunta, la funzione PulseTIG integrata assicura un controllo millimetrico del calore, specialmente su materiali estremamente sottili. Tuttavia, non è solo la potenza a fare la differenza. Difatti, l'efficienza energetica pari o superiore all'85% assicura consumi ottimizzati, con un consumo in stand-by inferiore a 8 W. Infine, la versatilità operativa è ulteriormente amplificata dalla funzione Spot Assistita. Questa modalità permette, infatti, di eseguire punti di saldatura perfetti su lamiere fino a 0,5 mm, riducendo, in tal modo, a zero le deformazioni termiche.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore cambia, radicalmente, con l'utilizzo di questo generatore. In primo luogo, la facilità d'uso è garantita dall'interfaccia Easy-Set. Basta, pertanto, attivare questa modalità e la macchina propone, automaticamente, parametri preottimizzati. Di conseguenza, il sistema risulta ideale anche per i saldatori meno esperti o per gestire, in tempi brevi, i cambi di lavorazione. Inoltre, il display digitale 45° ClearVision ad alta visibilità permette una lettura immediata dei parametri, anche da angolazioni difficili. Allo stesso modo, la presenza di 10 slot di memoria lavoro consente di salvare i programmi personalizzati per richiamarli, comodamente, in un secondo momento.
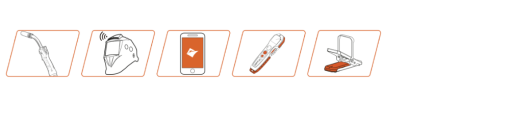
In aggiunta, la gestione a distanza offre un'ergonomia di lavoro davvero rivoluzionaria. L'ecosistema di controllo remoto flessibile permette, infatti, di regolare la macchina tramite torcia digitale, comandi sul casco wireless, app mobile o telecomando. Per di più, la sicurezza del saldatore e l'integrità del macchinario sono costantemente monitorate. Infatti, i sistemi di protezione da cortocircuito e sovraccarico arrestano i flussi anomali, istantaneamente. La macchina nasce, inizialmente, con un sistema di raffreddamento ad aria. Tuttavia, il suo design modulare permette una perfetta integrazione futura con un gruppo di raffreddamento ad acqua e un carrello dedicato. Infine, la presenza di una porta USB Type-C facilita, in modo pratico, l'aggiornamento del firmware e la diagnostica avanzata.
CARATTERISTICHE TECNICHE
- Linea: TIG Evo20
- Modello: TIG300P W2S72
- Alimentazione: 3∼AC380V±15%50/60 Hz
- Regolazione corrente uscita (TIG): Da 5 A a 300 A
- Regolazione corrente uscita (MMA): Da 10 A a 270 A
- Ciclo di lavoro nominale: 40%
- Tensione a vuoto: 71 V
- Corrente nominale ingresso (TIG / MMA): 14.5 A / 16.5 A
- Potenza nominale ingresso (TIG): 8.5 kVA | 7.99 kW
- Potenza nominale ingresso (MMA): 10 kVA | 9.4 kW
- Frequenza pulsazione TIG: Da 0.5 Hz a 200 Hz
- Larghezza impulsi TIG: Da 10% a 90%
- Tempi puntatura: Saldatura: 0.01~10 s | Intervallo: 0.1~10 s
- Funzioni avanzate MMA: ARC FORCE regolabile (0∼150 A), HOT START regolabile (0∼60 A)
- Fattore di potenza: 0.94cosΦ
- Efficienza: ≥85%
- Consumo in stand-by: <8 W
- Tecnologie integrate: Dash-Arc (HF TIG), PulseTIG, Spot Assistita, Easy-Set, ClearVision
- Classe di protezione e isolamento: IP23S / Classe H
- Dimensioni (L x L x A): 558 x 230 x 416 mm
- Peso Netto: 18.2 kg
La Jasic TIG300P W2S72 viene proposta con finiture di alto livello concepite per resistere alle sollecitazioni industriali.
- Carter Esterno: Scocca robusta con inserti di protezione angolari nell'iconico colore Arancio Jasic Industrial e finiture nere opache ad alta resistenza.
- Interfaccia Operatore: Pannello frontale inclinato a 45° ClearVision con tasti a membrana a sfioramento e manopola di regolazione encoder ad alta precisione.
- Dotazione Standard:
-
Torcia TIG26 da 4 metri (raffreddata ad aria).
-
Cavo massa 300A (sezione 25 mm2).
-
2 pezzi quick plug gas per connessione rapida.
-
2 pezzi fascetta metallica per tubazioni.
CONFIGURAZIONI DISPONIBILI
Il generatore viene fornito di serie con la dotazione standard. Tuttavia, l'operatore può espandere il potenziale della macchina integrando moduli originali.
- Configurazione Standard (Aria): Include il corpo macchina e la Torcia TIG26 ad aria. È la soluzione ideale per chi necessita di massima mobilità e lavorazioni standard in officina o cantiere.
- Configurazione Industry (Liquido): Prevede l'aggiunta del Gruppo dell'acqua LC-40 (Codice: W-TIG-W2S72/E2S32). Per questa configurazione, si raccomanda l'uso di una torcia serie TIG18 (raffreddata a liquido) per supportare i cicli di lavoro industriali intensivi senza surriscaldamento.
- Configurazione Full Station: Include il corpo macchina, il Gruppo dell'acqua LC-40 e il Trolley dedicato (Codice: JS-51005506). Questa soluzione completa è progettata per le officine dove l'ordine, la stabilità e la sicurezza sono priorità assolute.
- Configurazione Remote Ready: Permette l'integrazione completa del sistema wireless Jasic. L'operatore può abbinare il comando remoto (pedale o controllo su casco) per gestire l'amperaggio in tempo reale a distanza dal generatore.
Ogni configurazione è modulare. Di conseguenza, è possibile partire dal corpo macchina base e aggiungere i moduli LC-40 o il carrello in una fase successiva in base alle evoluzioni delle esigenze produttive.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE
Visualizza il MANUALE | La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice Decamig 520 SD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Lo spot Deca SW 22 ha un assorbimento di corrente contenuto, ed alimentazione Monofase 230 V
Semplice il pannello delle regolazioni dei parametri di puntatura, di potenza, e del durata del tempo del punto sul pezzo da puntare, con un selettore che definisce se dobbiamo dare un punto singolo, oppure inserire il pulsato continuo per i piccoli spessori.È fornito del termico di protezione.
La regolazione della potenza è regolabile da 400 a 2200 ampere
Dimensioni mm 320 x 181 x 265 con un peso di circa 20 Kg
Saldatrice a resistenza.
- MICROPROCESSORE: per la gestione dei parametri di saldatura
- Regolazione potenza e tempo di saldatura
- Selettore punto singolo, pulsato e continuo
- Tabella parametri saldatura
- Indicatore protezione termica
- Pistola con attacco rapido
| Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. | La saldatura MIG (Metal-arc Inert Gas) o MAG (Metal-arc Active Gas) (l'unica differenza fra le due è il gas che viene usato per la protezione del bagno di saldatura), indicate entrambe nella terminologia AWS come GMAW (Gas Metal Arc Welding) l procedimento di saldatura MIG/MAG è un procedimento a filo continuo in cui la protezione del bagno di saldatura è assicurata da un gas di copertura, che fluisce dalla torcia sul pezzo da saldare. Il fatto che sia un procedimento a filo continuo garantisce un'elevata produttività al procedimento stesso, e contemporaneamente la presenza di gas permette di operare senza scoria (entrambe queste caratteristiche aumentano l'economicità del procedimento nei confronti della saldatura a elettrodo)
Il gas di protezione ha la funzione di impedire il contatto del bagno di fusione con l'atmosfera, quindi deve essere portato sul bagno di fusione direttamente dalla torcia. Inizialmente il procedimento prevedeva solo l'uso di Argon (gas inerte), quindi veniva usato solo per la saldatura di acciai inossidabili austenitici, dato il costo elevato del gas di protezione. Successivamente si vide che l'aggiunta di un gas ossidante (inizialmente Ossigeno e, successivamente, Anidride carbonica) non solo permetteva una protezione analoga, ma aveva effetti favorevoli sul trasferimento di metallo dal filo al bagno di fusione, quindi si diffuse la tecnica MAG, che utilizza un gas attivo per la protezione ed il procedimento fu esteso anche alla saldatura di acciai al carbonio.
I gas di protezione inerti più utilizzati sono Ar ed He, entrambi sono gas monoatomici inerti, ma, mentre l'Ar è più pesante dell'aria, quindi stagna sul bagno di fusione, garantendo una maggiore protezione, l'He è più leggero dell'aria, quindi fornisce una protezione minore, tuttavia, avendo una conduttività termica circa 10 volte quella dell'Ar, permette una penetrazione della saldatura maggiore. Per questo motivo l'utilizzo di He è limitato a giunti di elevato spessore o a materiali aventi elevata conducibilità termica (Cu o Al).
Invece i gas attivi sono generalmente miscele di Ar e CO2, con l'anidride carbonica che, in casi estremi, sostituisce l'Ar (comunque raramente viene usata in percentuale superiore al 25%). La presenza di CO2 aumenta la stabilità di posizionamento dell'arco su materiali ferromagnetici (acciai al carbonio o bassolegati). Inoltre la presenza di gas attivo permette una maggiore penetrazione del giunto. D'altra parte la presenza di CO2 provoca un aumento della corrente necessaria per avere un trasferimento di metallo a spruzzo fra il filo ed il bagno, aumenta gli schizzi (spatter) e diminuisce la stabilità elettrica dell'arco. Quindi per poter usare gas attivi con trasferimento a spruzzo, generalmente si utilizza una corrente pulsata, cioè una corrente che presenta picchi di intensità di durata e frequenza prestabilite, per avere un'immissione di energia continua, ma il distacco della goccia metallica solo durante la fase ad alta intensità di corrente.
Saldatrice a filo Decamig 525 TD - Simple Weld Series
- Sistema di autoregolazione della velocità del filo
- Dotata di tecnologia sinergica digitale SIMPLE WELD
- Per la saldatura del filo acciaio, alluminio, MG e Si, CuSi3/CuAI (MIG BRAZING) da utilizzare sui nuovi acciai duri HSS, EHS, UHS, ACCIAIO BORO.
- Interruttore ON/OFF per poter spegnere la macchina senza muovere le regolazioni di potenza
- Protezione termostatica
Caratteristiche (vedi foto)
1) Selezione tipo di filo
Fe / Al / CuSi3 / Flux
2) Selezione diametro filo
0,6 - 1,0
3) Selezione tipo di gas <> Argon / Argon CO2 / CO2
4) Selezione modalità di saldatura:
2 tempi (2T) / 4 tempi (4T)
5) Selezione modalità di saldatura:
Manuale / Sinergica
6) Selezione modalità di saldatura:
Continua / Spot (puntatura) / Stitch (tratteggio)
7) Accesso al sottomenu:
Burn Back / Rampa Soft Start / Tempo di pausa per la modalità stitch
8) Regolazione fine della velocità del filo (+/- 20%) impostato dalla sinergia
Regolazione della velocità del filo in posizione manuale
9) Amperometro / Voltmetro digitale
| Il Gas argon è un elemento chimico estremamente stabile, inodore e insapore. È due volte e mezzo più solubile in acqua dell'azoto, che ha circa la stessa solubilità dell'ossigeno.
Nel 2002 è stato scoperto che l'argon, apparentemente inerte, come il kripton e lo xeno può formare un composto chimico con l'uranio. La sintesi dell'idrofluoruro di argon (HArF) è stata compiuta da ricercatori dell'università di Helsinki nel 2000. È stato descritto anche un altro composto a base di fluoro, altamente instabile, ma la notizia non è stata ancora confermata. Sebbene allo stato attuale non siano documentati altri composti dell'argon, questo elemento può formare clatraticon l'acqua, quando i suoi atomi sono intrappolati in una matrice di molecole d'acqua. Previsioni teoriche e simulazioni al calcolatore hanno trovato alcuni composti di argon che dovrebbero essere stabili, ma non sono ancora note procedure di sintesi per ottenerli. L'argon è usato nell'illuminotecnica, perché non reagisce con il filamento incandescente delle lampadine, nemmeno ad alte temperature, quando l'azoto biatomico diventa instabile. Altri usi: Viene fornito, il gas Argon puro in bombole da litri: 5 - 14 -40- 50 - Pacchi da 16 bombole |




Recensioni
Ancora non ci sono recensioni.