| Content | SALDATRICE JASIC TIG500PACDC E312 - LINEA TIG PRO
La saldatrice Jasic TIG500PACDC E312 della linea TIG Pro rappresenta il vertice dell'innovazione tecnologica nel campo della saldatura industriale pesante.
Questo dispositivo di potenza assoluta è stato progettato specificamente per soddisfare le esigenze dei professionisti più esigenti. Di conseguenza, la macchina offre prestazioni eccezionali sui materiali più complessi come l'alluminio, il magnesio e l'acciaio inossidabile. Al contrario delle macchine tradizionali meno evolute, questo modello garantisce un controllo dell'arco senza precedenti. Per di più, la gestione interamente digitale dei parametri permette di ottenere giunti di saldatura strutturali sempre perfetti e ripetibili.
La robustezza costruttiva si sposa con un'elettronica inverter di ultima generazione ad altissima efficienza. In aggiunta, la macchina si distingue per un'estetica solida con un carter industriale rinforzato, nato per resistere agli ambienti di fabbrica più severi. Tuttavia, non è solo la potenza grezza a definire questo eccezionale strumento di lavoro. Al contrario, l'estrema stabilità dell'arco pulsato riduce drasticamente gli schizzi e la deformazione termica dei metalli sottili. Allo stesso modo, le funzioni automatiche avanzate rendono la macchina compatibile con i moderni sistemi di automazione industriale e robotica. Infine, l'affidabilità del marchio Jasic Italia si traduce in una produttività aziendale costante e priva di fermi macchina.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore professionista migliora radicalmente grazie alle tecnologie implementate su questa macchina. In primo luogo, la facilità d'uso è garantita da un pannello di controllo digitale chiaro e intuitivo. L'operatore può salvare in memoria fino a 5 parametri di saldatura personalizzati. Di conseguenza, il passaggio da una lavorazione all'altra avviene in modo immediato e senza perdite di tempo. Inoltre, la flessibilità operativa è supportata da 15 modalità TIG differenti, nate per incontrare qualsiasi specifica richiesta tecnica di capitolato.
La qualità dell'innesco dell'arco in alta frequenza (HF TIG) è eccezionale e garantisce un inizio di saldatura pulito con una buona nervatura. Per di più, le funzioni di Hot Start e Arc Force regolabili ottimizzano l'eccellente performance anche nella saldatura ad elettrodo (MMA AC/DC e MMA basic/acido). Allo stesso modo, il bilanciamento pulsato e la frequenza pulsata nell'AC TIG sono completamente regolabili per ottenere una finitura del cordone estremamente raffinata. La movimentazione, nonostante la stazza industriale di 63 kg, è facilitata dal robusto Trolley integrato con ruote industriali stabili. In aggiunta, il sistema offre la possibilità di escludere il raffreddamento ad acqua tramite un selettore dedicato sul pannello frontale. Di conseguenza, l'operatore può configurare rapidamente la macchina in base alle necessità specifiche. Infine, i sistemi di sicurezza con indicatori per surriscaldamento o sovratensione preservano l'investimento nel tempo.
CARATTERISTICHE TECNICHE
- Linea: TIG Pro
- Modello: TIG500PACDC E312
- Produttore: Jasic
- Alimentazione: Trifase 3~AC380V ± 15% 50/60 Hz
- Corrente nominale ingresso: 29.5 A
- Potenza nominale ingresso: 21 kVA
- Corrente nominale d'uscita: TIG: 500/300 A | MMA: 400/36 A
- Tensione a vuoto: 68 V
- Ciclo di lavoro nominale: 500 A @ 60% | 387 A @ 100%
- Corrente d'uscita MMA: DC: 10 - 410 A | AC: 20 - 410 A
- Regolazione arc force: 0 ~ 250 A
- Regolazione frequenza AC: 50 Hz (MMA) | 20 - 70 Hz (TIG)
- Corrente iniziale / cratere: DC: 10 - 510 A | AC: 20 - 250 A
- Picco / Background corrente TIG: DC: 10 - 510 A | AC: 20 - 510 A
- Frequenza DC pulsata: 0.5 - 200 Hz
- Rapporto di lavoro pulsato DC: 10 - 90 %
- Frequenza pulsata AC: 0.5 - 5.0 Hz
- Fattore di lavoro pulsato: 10 - 900 Hz
- Rampa salita/discesa: 0 - 60 Hz
- Tempo Pre-flusso / Post-flusso: Pre: 0 - 15 s | Post: 2 - 20 s
- Tempo puntatura: 0.0 - 8.9 s
- Efficienza: 85%
- Classe di protezione / isolamento: IP21S / Classe F
- Dimensioni (L x L x A): 650 x 340 x 783 mm
- Peso: 63 kg
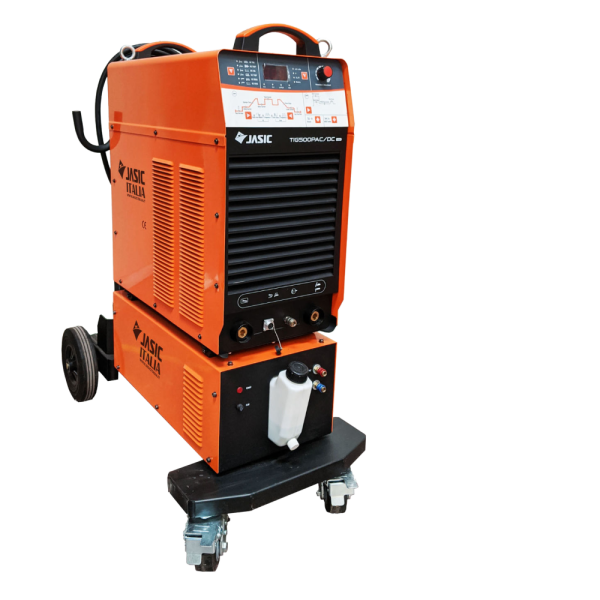
La Jasic TIG500PACDC E312 viene proposta con finiture di alta qualità studiate per resiste all'uso industriale intensivo.
CONIGURAZIONI DISPONIBILI
La Jasic TIG500PACDC E312 viene fornita di serie nella sua configurazione principale carrellata. Tuttavia, per rispondere al meglio alle differenti applicazioni industriali, è possibile richiedere la macchina in diverse combinazioni:
- Configurazione Standard (Water Cooled Ready): Include il corpo macchina inverter, il modulo di raffreddamento ad acqua integrato con serbatoio da 8 litri, il carrello industriale (Trolley) e il cavo di massa da 3 m. Rappresenta la base ideale per chi possiede già torce TIG dedicate ad alta capacità.
- Kit Torcia Water Cooled: In aggiunta alla configurazione standard, viene fornita una torcia TIG professionale raffreddata a liquido (es. stile TIG 18 o TIG 450) ad alto amperaggio con relativo kit di ugelli, pinze porta-tungsteno e diffusori per iniziare immediatamente la saldatura in AC/DC.
- Allestimento Automation / Robot Ready: Questa configurazione include la predisposizione e la cavetteria di interfaccia specifica per connettere la saldatrice a banchi di puntatura automatici o bracci robotici di saldatura sfruttando le funzioni sincronizzate estensibili con due macchine.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE
Visualizza il MANUALE | I Kit professionali per saldatura Turbo Set 200:
Sono il termine di confronto su scala internazionale per chi propone set di saldatura autogena con bombola d'ossigeno gas e cartuccia gas non ricaricabili. li tutto contenuto in un elegante carrello metallico dalle piccole dimensioni che ne permette un facile e e pratico trasporto grazie anche ai dispositivi di bloccaggio delle bombole.
I Turbo Set sono compatti, potenti, performanti e consentono all'installatore una saldatura professionale dimostrandosi particolarmente adatti a lavori d'idraulica condizionamento refrigerazione e brasatura dolce.
La sicurezza del prodotto è garantita da 4 valvole antiritorno di fiamma a doppia protezione posizionate nel corpo cannello ed internamente al riduttore ed al rubinetto.
Completano la gamma numerosi accessori, metalli d'apporto e ricambi per rendere il lavoro sempre più facile.
- La bombola ossigeno da 110 bar, la bombola MAP//PRO, le cartucce Turbo Gas, Maxy Gas e Propan/Butan garantiscono una buona autonomia, una assoluta sicurezza e facilità di utilizzo.
Impugnatura brevettata
Il Turbo Set 200 di nuova concezione e design, integra nel corpo le valvole di non ritorno a doppia protezione per ossigeno e gas.
La cura nei dettagli
Il Turbo Set 200 è molto compatto: 27 cm di altezza, un'inclinazione di 30° per evitare il ribaltamento, squadrette di fissaggio per le bombole usa e getta.
Il Turbo Set 200 è equipaggiato con:
- bombola OXYGEN da 1 lt 110 bar
- bombola Map//Pro 400 g CGA600
- riduttori MIGNON ossigeno e gas con un manometro con valvole antiritorno a doppia protezione
- impugnatura con rubinetti di regolazione - valvole di non ritorno ossigeno e gas - lancia e punta 160 lt
- tubi raccordati da 2 m
- set di 4 punte 63-100-250-315 lt
- occhiali di protezione - chiave multiuso - accenditore - metallo d'apporto con disossidante
CONSUMO DI GAS (regolazione con punta da 160 lt)
117 g/h
DURATA BOMBOLA O2
0,30
DURATA BOMBOLA MAP//PRO
3,40 h | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Spot e puntatrice DECA SW100
Regola automaticamente i parametri di saldatura in base all'utensile selezionato e allo spessore da saldare. Lo strumento digitale permette la regolazione dei parametri passo-passo. Il tasto "STORE" memorizza i parametri di saldatura.
Saldatrice multifunzione a resistenza.
- "MICROPROCESSORE" per la gestione dei parametri di saldatura
- a) REGOLAZIONE SINERGICA Regola automaticamente i parametri di saldatura in base all’utensile selezionato ed allo spessore da saldare.
- b) Regolazione personalizzabile del tempo e della corrente di lavoro.
- c) Strumento digitale per la regolazione fine.
- d) Utilizzo contemporaneo di una pinza puntatrice ed uno studder allo scopo eliminare i tempi di cambio utensile.
- "PULSE" Puntatura a punto singolo e punto singolo pulsato per lamiere ad alto limite di snervamento e lamiere zincate.
- "SURE SPOT" La Compensazione automatica assicura l’uniformità di tutti i punti di saldatura.
- Dotazione
- Pinza pneumatica con bracci da 120mm
- Pistola studder
- Carrello
- Braccio reggi cavi
| Bombola per ossigeno industriale in acciaio da litri 14 nuova, complete di valvola, cappellotto e certificato | Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. | SEZIONE TECNICA:
Gli acciai inox (o acciai inossidabili) sono leghe di ferro caratterizzate, oltre alle proprietà meccaniche tipiche degli acciaial carbonio, da una notevole resistenza alla corrosione, specie in aria umida o in acqua dolce.
Tale capacità di resistere alla corrosione è dovuta alla presenza di elementi di lega, principalmente cromo, in grado di passivarsi, cioè di ricoprirsi di uno strato di ossidi sottile e aderente, praticamente invisibile, di spessore pari a pochi strati atomici (dell'ordine dei 3-5 × 10⁻⁷ mm), che protegge il metallo, o la lega, sottostante dall'azione degli agenti chimici esterni.
Gli acciai inossidabili sono caratterizzati da un tenore di carbonio generalmente inferiore al 1,2%. Il contenuto minimo di cromo "libero", ossia non combinato con il carbonio, si aggira tra l'11-12% per poter avere formazione dello strato di ossido "passivante" continuo, protettivo nei confronti dalla corrosione. Il cromo nella lega, infatti, combinandosi con il carbonio, può formare carburi di cromo, che limitano la disponibilità di tali elemento di lega a formare ossidi e, quindi, di passivarsi.
SEZIONE COMMERCIALE:
Elettrodi per la saldatura dell'acciaio inossidabile 316L rivestimento basico AWS A 5.4 E316L-15 con deposito austenitico al molibdeno con tenore di ferrite a basso contenuto di C (carbonio). Rivestimento insensibile all'umidità. Fusione dolce ed arco stabile esente da spruzzi, scoria facilmente asportabile e cordone molto estetico. Ottima resistenza alla corrosione sottoforma di soluzioni di gas (850°C): acido acetico,benzolo citrico, acido nitrico, acido solforico, acido fosforico. Eccellente resistenza alla corrosione marina. Temperatura di esercizio da -120°C a + 350°C
Peso di ogni pacco Kg. 5 (ordine minimo) |




Recensioni
Ancora non ci sono recensioni.