| Content | SALDATRICE INVERTER MULTIPROCESSO JASIC MIG250 N2S82 - LINEA EVO20
La saldatrice multiprocesso Jasic Evo20 MIG250 N2S82 ridefinisce gli standard della saldatura professionale in officina e in cantiere.
Questo dispositivo non è un semplice generatore per la fusione dei metalli. Al contrario, rappresenta un concentrato tecnologico progettato per superare le prestazioni dei sistemi tradizionali. Grazie alla sua natura multiprocesso, l'operatore può spaziare tra MIG/MAG, MMA e Lift-TIG con estrema disinvoltura. Di conseguenza, ogni intervento diventa immediato e privo di vincoli logistici per il professionista. La macchina si distingue per un design ergonomico e una scocca rinforzata. Allo stesso modo, l'estetica moderna si sposa con una robustezza strutturale nata per resistere agli impieghi più severi.
Per di più, la Jasic Evo20 MIG250 N2S82 offre prestazioni superiori alla concorrenza grazie alla gestione intelligente dell'elettronica interna. La Tecnologia ABAP (bilanciamento automatico flusso aria) garantisce una termoregolazione interna ottimale. In aggiunta, questo sistema protegge i componenti elettronici dalle polveri metalliche nocive. Tuttavia, non è solo la protezione a fare la differenza. Il Controllo Sinergico Smart imposta automaticamente i parametri ideali di saldatura. Di conseguenza, questo modulo permette l'utilizzo stabile e preciso anche ai saldatori meno esperti. La stabilità dell'arco è supportata dalla Modalità "saldatura avanzata", che mantiene il bagno di fusione costantemente sotto controllo. Infine, la presenza dello Smart Lift Tig amplia le possibilità operative su acciai e materiali delicati.
Vantaggi Operativi per il Professionista
Il lavoro quotidiano del saldatore cambia radicalmente con l'utilizzo di questo sistema multiprocesso. In primo luogo, la facilità d'uso è garantita dalla tecnologia ClearVision. Pertanto, il display digitale permette una lettura perfetta dei parametri in qualsiasi condizione di luce ambientale. Inoltre, la Funzione di inversione polarità rende immediato il passaggio all'uso del filo animato senza gas. Allo stesso modo, la Modalità puntatura dinamica garantisce punti di saldatura ripetitivi, calibrati e privi di sbavature. Di conseguenza, la qualità finale del giunto risulta sempre impeccabile e riduce i tempi di molatura.
In aggiunta, la compatibilità con la saldatura TIG tramite Connettore EURO TIG ottimizza l'efficienza nelle lavorazioni più fini. Per di più, la predisposizione per il Controllo remoto wireless Ready permette di regolare la macchina a distanza. La Ventola ON DEMAND, tuttavia, si attiva solo quando strettamente necessario. Di conseguenza, questo sistema riduce drasticamente il rumore in officina e l'accumulo di detriti interni. La sicurezza, allo stesso modo, è prioritaria nel design della macchina grazie al dispositivo VRD. Infatti, i sistemi di protezione da cortocircuito e sovracorrente interrompono l'erogazione in caso di anomalie di carico. Il Reset rapido dei parametri permette di riprendere il lavoro immediatamente dopo un cambio di materiale. Infine, l'Attacco 35/50 garantisce connessioni robuste e passaggi di corrente stabili per sessioni di lavoro intensive.
CARATTERISTICHE TECNICHE
- Linea: Evo20
- Modello: MIG250 N2S82
- Produttore: Jasic
- Alimentazione: AC230V ± 15% 50/60 Hz
- Tensione a vuoto: 61 V
- Efficienza: 85.7%
- Fattore di potenza: 0.73 cosΦ
- Potenza in stand by: < 50 W
- Classe di protezione: IP23S
- Classe di isolamento: H
- Dimensioni (Lunghezza x Larghezza x Altezza): 700x280x511 mm
- Peso netto: 23.5 kg
- Attacco: 35/50
- Tecnologie integrate: ClearVision, Controllo Sinergico Smart, Smart Lift Tig, ABAP, Ventola ON DEMAND, VRD
Parametri
MIG:
- Corrente nominale ingresso: 46.3 A
- Potenza nominale ingresso: 9.02 kVA | 6.59 kW
- Regolazione corrente uscita: 30~250 A
- Ciclo di lavoro nominale: 250 A @ 30% | 177 A @ 60% | 137 A @ 100%
- Velocità trainafilo: 2~18 m/min
- Dimensione bobina filo: 5 kg | 15 kg
MMA:
- Corrente nominale ingresso: 41.3 A
- Potenza nominale ingresso: 10.16 kVA | 6.60 kW
- Regolazione corrente uscita: 20~220 A
- Ciclo di lavoro nominale: 220 A @ 30% | 156 A @ 60% | 121 A @ 100%
TIG:
- Corrente nominale ingresso: 33.5 A
- Potenza nominale ingresso: 9.08 kVA | 5.90 kW
- Regolazione corrente uscita: 5~250 A
- Ciclo di lavoro nominale: 250 A @ 30% | 177 A @ 60% | 137 A @ 100%
 La Jasic Evo20 MIG250 N2S82 viene proposta con finiture di alto livello studiate per l'uso industriale pesante.
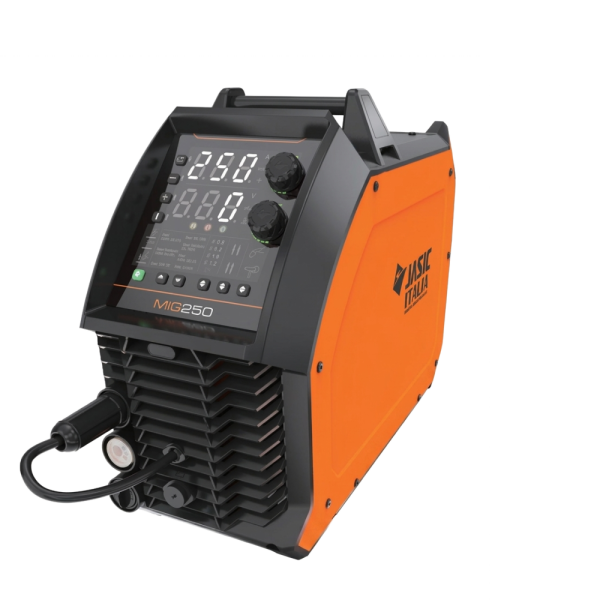
- Carter Esterno: Doppia scocca rinforzata in tecnopolimero e metallo con finitura Arancio Jasic Industrial. Inoltre, presenta una robusta maniglia superiore ergonomica e un pratico Vano porta accessori integrato nella parte superiore.
- Pannello Interfaccia: Display digitale oscurato ad alta definizione con tecnologia ClearVision. In aggiunta, include indicatori LED per i processi e due ampie manopole rotative zigrinate per un ottimo grip con i guanti da lavoro.
- Vano Trainafilo: Alloggiamento interno dotato di Luce LED nel wirefeeder per facilitare il cambio bobina in ambienti bui. Allo stesso modo, monta un sistema di trascinamento preciso per bobine da 5 kg e 15 kg.
CONFIGURAZIONI DISPONIBILI
La macchina viene configurata dal produttore con una dotazione standard pronta all'uso, espandibile tramite accessori originali dedicati a seconda dell'applicazione.
- Configurazione Standard (Accessori in dotazione): Questa è la versione ufficiale pronta al lavoro. Include il corpo macchina Jasic Evo20 MIG250 N2S82, la Torcia MB24 da 3 metri, il Cavo massa da 3 metri, 1 pezzo di quick plug gas e 2 pezzi di fascetta metallica. Pertanto, rappresenta l'opzione ideale per la saldatura MIG immediata.
- Upgrade Torce Digitali / Spoolgun (Opzionale): La macchina nasce con la predisposizione elettronica per lavorare con strumenti avanzati. Tramite questa compatibilità, l'operatore può collegare una torcia digitale per regolare i parametri direttamente dall'impugnatura oppure una torcia spoolgun, ideale per la saldatura dell'alluminio con bobine piccole.
- Upgrade Controllo Remoto Wireless (Opzionale): Soluzione dedicata a chi lavora su strutture di grandi dimensioni. È possibile associare al generatore il controllo remoto senza fili HRC-02 o il pedale di controllo remoto senza fili FRC-02. Di conseguenza, si azzerano i vincoli di distanza dal corpo macchina.
NB: Le immagini e le informazioni tecniche riportate nella presente descrizione sono a scopo puramente illustrativo e potrebbero contenere imprecisioni. Il prodotto che riceverai corrisponde alle caratteristiche ufficiali del produttore; pertanto, per garantire la massima sicurezza e correttezza d'uso, è necessario fare esclusivo riferimento ai dati e alle istruzioni riportati nella brochure e nel manuale tecnico del modello specifico.
Visualizza la BROCHURE
Visualizza il MANUALE | Detta anche saldatura puntuale (spot welding in inglese) o chiodi di saldatura, spesso realizzata tramite saldatrici ad induzione, è un tipo di saldatura a resistenza e consiste nel far combaciare le parti di materiale da saldare e nel comprimere i due pezzi mediante una macchina. Successivamente, il passaggio di energia elettrica scalda i corpi da saldare fino ad arrivare al punto di fusione in meno di 15 secondi, unendo così i due materiali da un chiodo interno particolarmente resistente che dura nel tempo. Questo genere di saldatura è adottata in molti centri di presagomatura per rendere staffe doppie prodotte in un unico passaggio più rigide e quindi maneggiabili
Spot e puntatrice DECA SW100
Regola automaticamente i parametri di saldatura in base all'utensile selezionato e allo spessore da saldare. Lo strumento digitale permette la regolazione dei parametri passo-passo. Il tasto "STORE" memorizza i parametri di saldatura.
Saldatrice multifunzione a resistenza.
- "MICROPROCESSORE" per la gestione dei parametri di saldatura
- a) REGOLAZIONE SINERGICA Regola automaticamente i parametri di saldatura in base all’utensile selezionato ed allo spessore da saldare.
- b) Regolazione personalizzabile del tempo e della corrente di lavoro.
- c) Strumento digitale per la regolazione fine.
- d) Utilizzo contemporaneo di una pinza puntatrice ed uno studder allo scopo eliminare i tempi di cambio utensile.
- "PULSE" Puntatura a punto singolo e punto singolo pulsato per lamiere ad alto limite di snervamento e lamiere zincate.
- "SURE SPOT" La Compensazione automatica assicura l’uniformità di tutti i punti di saldatura.
- Dotazione
- Pinza pneumatica con bracci da 120mm
- Pistola studder
- Carrello
- Braccio reggi cavi
| La Torcia a filo Ergoplus 15/3 Flex raffreddata ad aria, ideale per piccoli lavori di carrozzeria e per impianti a filo portatili. Lunghezza metri 3 corredata con guaina metallica, se necessitano saldature con filo di Alluminio si consiglia di sostituire la guaina metallica con una in Teflon o materiale plastico per evitare problemi di rottura del filo di Alluminio.
La Torcia a filo Ergoplus 15/3 Flex è inoltre indicata per saldatura su profili angolati, avendo delle dimensioni molto contenute di ingombro e quindi di facile accesso. Chiedere ulteriori informazioni con la nostra torcia a filo Ergoplus 15/3 Flex con lancia terminale flessibile.
La Torcia a filo Ergoplus 15/3 Flex nasce con attacco posteriore modello Euro, ma possiamo fornirla con ogni genere di attacco o adattatore, tipo Teco, Miller, Lincoln.
Le Torcia a filo Ergoplus 15/3 Flex possono essere fornite con 3 lunghezze, da metri 3 ( cod. MA7020-03) da metri 4 (cod. MA 70420-04) e da metri 5 ( cod. MA 7020-05) Scegliere la torcia più idonea, rammentando che una torcia troppo lunga su una piccola saldatrice può causare problematiche sul trainafilo e sulla relativa scheda di controllo.
Siamo inoltre in grado di fornirvi tutta la ricambistica per queste torce ed il gas di protezione per saldare Acciaio al Carbonio, Alluminio ed Acciaio inox, chiedeteci informazioni tecniche alla nostra email info@salfershop.com | FORNITORI DI GAS INDUSTRIALI TECNICI ED ALIMENTARI PER ROMA E PROVINCIA
Bombole Acetilene in Noleggio da litri 14 - 40 - 50 - da specificare in fase di ordine alla nostra sede di Roma
L’acetilene è impiegato in diverse applicazioni che riguardano varie industrie, tra cui:
- saldatura e taglio
- produzione di nerofumo
- sfiammatura
- analisi dei metalli con spettrofotometro ad assorbimento atomico.
La produzione dell’acetilene è basata sulla reazione tra acqua e carburo di calcio.
Questa reazione esotermica avviene in generatori ad umido, che lavorano in eccesso d'acqua per assorbire il calore prodotto dalla reazione stessa.
L'acetilene in uscita dai generatori passa attraverso una torre di lavaggio ad acqua, con funzione di raffreddamento e prepurificazione, quindi viene sottoposta a depurazione ed essiccamento ed infine viene compressa nelle bombole. L’acetilene è un gas altamente infiammabile ed esplosivo. Inoltre, in alta concentrazione, può provocare asfissia. Per evitare questi effetti nocivi, i produttori e i clienti devono seguire severe normative di sicurezza per il deposito e il trasporto, e chiedere la nostra Scheda di Sicurezza dedicata all’acetilene.
Colore dell'Ogiva: Bruno ( RAL 3009) filettatura sinistra
A temperatura e pressione standard è un gas incolore ed estremamente infiammabile. Ha una temperatura di autoaccensione di circa 20 °C. È un gas estremamente pericoloso perché può esplodere anche con inneschi minimi e per questo è normalmente diluito nell'acetone.
La maggior parte dell'acetilene (~80%) è utilizzata come intermedio di sintesi di altri composti; circa il 20% della produzione annua di acetilene è usato per saldatura e taglio dei metalli (ossiacetilene), dato che la sua combustione con l'ossigeno produce una fiamma la cui temperatura arriva a circa 3300 °C. L'acetilene è anche usato nella lavorazione dell'acciaio.
L'acetilene è utilizzato nei dispositivi di illuminazione utilizzati dagli speleologi dove viene prodotto in situ a partire dal carburo di calcio facendolo reagire con l'acqua.
Viene utilizzato anche in saldatura e in brasatura, sia in bombole sia prodotto in loco da gasogeni, anche se la saldatura elettrica da circa 50 anni sta progressivamente soppiantando l'uso della saldatura a cannello.
Data l'estrema facilità con cui brucia ed esplode, nonché l'elevata energia liberata dalle sue esplosioni, l'acetilene va usato con estrema cautela.
Caratteristiche tecniche
Prodotto: acetilene
Formula chimica: C2H2
Titolo: ≥ 99.0%
Densità relativa (aria = 1): 0.9
Aspetto: gas incolore
Odore: etereo, dolciastro
Limiti di infiammabilità in aria: 2.0 ÷ 82%
Punto di ebollizione: -84 °C
Punto di fusione: -80,8 °C
Precauzioni: trasportare, manipolare e utilizzare con la necessaria cautela. | I Kit professionali per saldatura Turbo Set 200:
Sono il termine di confronto su scala internazionale per chi propone set di saldatura autogena con bombola d'ossigeno gas e cartuccia gas non ricaricabili. li tutto contenuto in un elegante carrello metallico dalle piccole dimensioni che ne permette un facile e e pratico trasporto grazie anche ai dispositivi di bloccaggio delle bombole.
I Turbo Set sono compatti, potenti, performanti e consentono all'installatore una saldatura professionale dimostrandosi particolarmente adatti a lavori d'idraulica condizionamento refrigerazione e brasatura dolce.
La sicurezza del prodotto è garantita da 4 valvole antiritorno di fiamma a doppia protezione posizionate nel corpo cannello ed internamente al riduttore ed al rubinetto.
Completano la gamma numerosi accessori, metalli d'apporto e ricambi per rendere il lavoro sempre più facile.
- La bombola ossigeno da 110 bar, la bombola MAP//PRO, le cartucce Turbo Gas, Maxy Gas e Propan/Butan garantiscono una buona autonomia, una assoluta sicurezza e facilità di utilizzo.
Impugnatura brevettata
Il Turbo Set 200 di nuova concezione e design, integra nel corpo le valvole di non ritorno a doppia protezione per ossigeno e gas.
La cura nei dettagli
Il Turbo Set 200 è molto compatto: 27 cm di altezza, un'inclinazione di 30° per evitare il ribaltamento, squadrette di fissaggio per le bombole usa e getta.
Il Turbo Set 200 è equipaggiato con:
- bombola OXYGEN da 1 lt 110 bar
- bombola Map//Pro 400 g CGA600
- riduttori MIGNON ossigeno e gas con un manometro con valvole antiritorno a doppia protezione
- impugnatura con rubinetti di regolazione - valvole di non ritorno ossigeno e gas - lancia e punta 160 lt
- tubi raccordati da 2 m
- set di 4 punte 63-100-250-315 lt
- occhiali di protezione - chiave multiuso - accenditore - metallo d'apporto con disossidante
CONSUMO DI GAS (regolazione con punta da 160 lt)
117 g/h
DURATA BOMBOLA O2
0,30
DURATA BOMBOLA MAP//PRO
3,40 h | Gli abrasivi sono sostanze naturali o artificiali di grande durezza usati nelle lavorazioni meccaniche, Essi hanno innumerevoli usi per innumerevoli materiali, a seconda della quale cambia il supporto, alcune applicazioni sono: l'affilatura, il taglio, saponi abrasivi, paste abrasive.
Gli abrasivi naturali più noti sono il quarzo, il corindone, la silice, la pomice, l'arenaria, il diamante, lo smeriglio, la farina fossile, il granato. Tra quelli artificiali ci sono gli ossidi di alluminio, di cromo, di ferro, l'azoturo di boro, il carburo di silicio, il vetro, il carburo di boro.
L'utilizzo degli abrasivi può essere fatto sotto forma di polvere; applicati a fogli di carta o tela; oppure sinterizzati per formare mole o pietre abrasive.
La caratteristica più importante degli abrasivi è la durezza e vi sono vari metodi per misurarla. Il più antico è rappresentato dalla scala di Mohs, di facile applicazione e specifica per i minerali: consiste nella successione di 10 specie minerali ove quello che segue è in grado di scalfire il minerale che lo precede. Questa scala è approssimativa e non lineare per cui sono state introdotte altre scale di durezza, fra le quali la Scala di Knoop, che esprime la misura della durezza in kg/mm2 ed è particolarmente adatta per i materiali fragili e molto duri.
La misura della durezza viene eseguita tramite i durometri, strumento che preme con una determinata pressione una punta di diamante (al fine di non essere deformabile) nel materiale di cui si ricerca la durezza. Il rapporto numerico fra il carico applicato (peso in kg) e la sezione massima dell'incisione (lunghezza in mm) produce il valore della durezza (kg/mm²).
Altro fattore di importante considerazione è la natura chimica, in quanto caratterizza il comportamento dell'abrasivo in funzione del materiale di contatto. In quanto ci troviamo in condizioni di lavoro ad elevata temperatura ed energia cinetica e quindi vengono favorite tutte le reazioni chimiche endotermiche.
Un esempio è la reazione che avviene al contatto del carburo di silicio con il ferro: A SiC + 4Fe → FeSi + Fe3C - Inoltre sia il ferro che il carburo di silicio sono ossidabili con la normale atmosfera. Quindi oltre la durezza bisogna tener presente anche la natura chimica dell'abrasivo, per cui, riferendoci al caso precedentemente citato; il carburo di silicio non è utilizzato per materiali ferrosi ma è ottimo per il vetro. Al contrario l'allumina non è adatta alla smerigliatura del vetro ma è eccellente per il ferro.
Riferendosi sempre all'allumina, l'ossigeno contenuto nell'atmosfera aiuta nelle operazioni di smerigliatura; in quanto la formazione dell'ossido di ferro impedisce che i trucioli distaccatesi si saldino al metallo o all'abrasivo stesso; al contrario i gas inerti quali argo, azoto e anidride carbonica ostacolano l'abrasione. In generale i composti solforati e clorurati hanno un'azione antiossidante nei confronti dei metalli e quindi utilizzati nei processi abrasivi per questi ultimi.
Un ultimo fattore influenzante, ma non meno importante, è la grana di un abrasivo, cioè il diametro medio delle sue particelle o grani. La granatura di un abrasivo è classificata tramite una scala internazionale in cui ogni valore della scala corrisponde a un determinato valore medio dei granuli e al numero di maglie per pollice lineare del setaccio impiegato per la vagliatura dei grani. Per grane estremamente fini (< 50 µm) è utilizzato il metodo della sedimentazione in acqua. In questa scala internazionale il valore della grana è inversamente proporzionale al diametro medio dei grani, cioè un valore alto della grana corrisponde un diametro dei grani più fini.
La grana influisce sulla finezza della lavorazione e sulla rugosità della superficie, in quanto questi parametri sono regolati dalla velocità d'esercizio (nel caso di una mola velocità di rotazione) e dalla grana; una grana maggiore (grani di minor diametro) corrisponde a una minore rugosità e maggiore finezza, così come una velocità elevata d'esercizio.
La scabrezza di una superficie o grado di finitura è determinata con il profilometro o rugosimetro il quale misura lo scostamento dei punti della superficie reale rispetto una superficie liscia ideale, espresso come scarto quadratico medio in μm (RMS root mean square). Quindi ad una maggiore finezza corrisponde un minor valore del profilometro
Ottimi questi Dischi da Taglio CD Pegatec mm.125 x 3,2 a centro depresso Pegatec per le prestazioni e la qualità.
Confezioni da 40 pz in imballi offerta da 240 pz. |




Recensioni
Ancora non ci sono recensioni.